
Término relacionado
Andon
Herramienta de gestión visual que muestra en un único lugar el estado de las operaciones de un área y avisa cuando…
Ver términoEstablecimiento de procedimientos precisos para el trabajo de cada operador en un proceso de producción, basado en los tres elementos siguientes: Tiempo takt, el ritmo al que…


Establecimiento de procedimientos precisos para el trabajo de cada uno de los operadores en un proceso de producción, basado en los tres elementos siguientes:
1. El tiempo takt, que es el ritmo al que deben producirse los productos para satisfacer la demanda del cliente.
2. La secuencia exacta de trabajo en la que un operador realiza sus tareas dentro del tiempo takt.
3. El inventario estándar, incluidos los artículos en las máquinas, necesario para mantener el proceso funcionando sin sobresaltos.
El trabajo estandarizado, una vez establecido y expuesto en los puestos de trabajo, es objeto de la mejora continua mediante el kaizen. Sus beneficios incluyen la documentación del proceso actual para todos los turnos, la reducción de la variabilidad, una capacitación más sencilla de los nuevos operadores, la reducción de accidentes y riesgos, y una base común para las actividades de mejora.
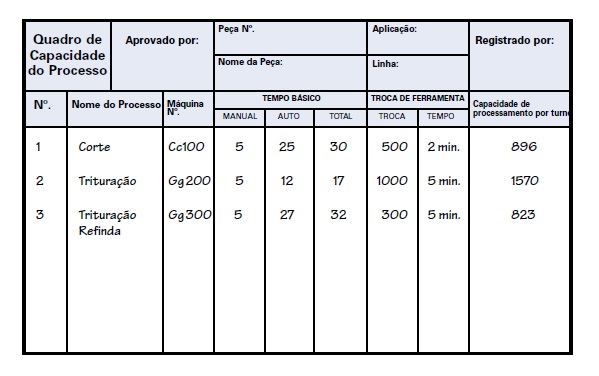
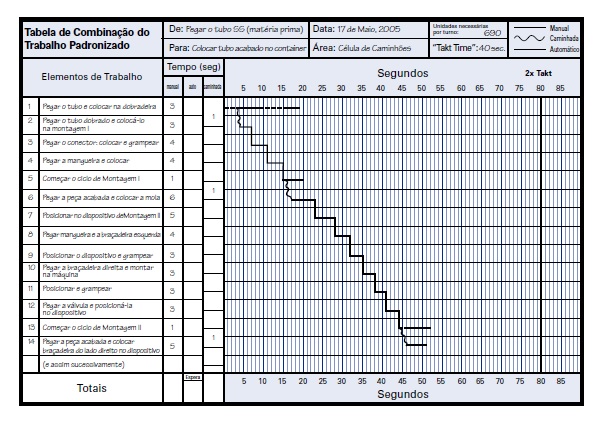
Para crear el trabajo estandarizado se utilizan habitualmente tres documentos básicos. Los ingenieros y supervisores los utilizan para diseñar el proceso, y los operadores, para introducir mejoras en sus propias tareas.
1. Hoja de capacidad del proceso
Este formulario se utiliza para calcular la capacidad de cada máquina en procesos
conectados (generalmente una célula), con el fin de confirmar la capacidad real, identificar
y eliminar los cuellos de botella. Esta hoja determina factores como el tiempo de ciclo
de las máquinas, los intervalos de preparación (setup) y de cambio de herramienta y los tiempos de los trabajos
manuales.
2. Tabla de combinación del trabajo estandarizado
Este formulario muestra la combinación del tiempo de trabajo manual, el tiempo de desplazamiento
y el tiempo de procesamiento de la máquina para cada operador en una secuencia de producción.
Esta tabla ofrece más detalles y es una herramienta más precisa que el gráfico de balanceo del operador. La tabla completa muestra las interacciones entre operadores y máquinas en un proceso y permite recalcular el contenido de trabajo de un operador a medida que el tiempo takt se amplía o se reduce.
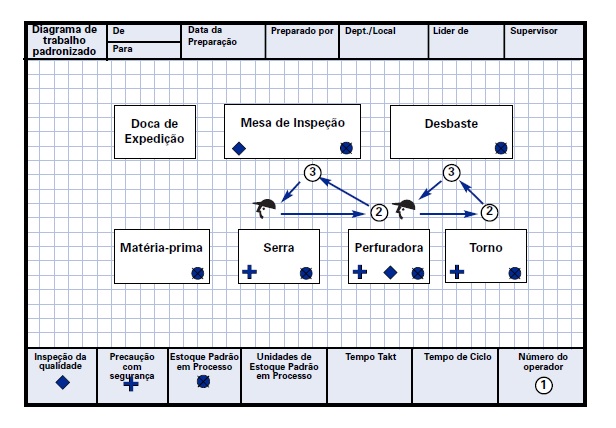
3. Diagrama de trabajo estandarizado
Este diagrama muestra el movimiento del operador y la ubicación del material con
respecto a la máquina y a la distribución (layout) del proceso en su conjunto. El diagrama debe mostrar los tres
elementos que constituyen el trabajo estandarizado: el tiempo takt actual (y el tiempo de
ciclo) del trabajo, la secuencia de trabajo y la cantidad de inventario estándar
necesaria para garantizar la fluidez de las operaciones. Los diagramas de trabajo estandarizado
suelen exponerse en los puestos de trabajo como herramienta de gestión
visual y de kaizen. Se revisan y actualizan continuamente siempre que cambian las condiciones
del puesto de trabajo.
Estos documentos de trabajo estandarizado suelen utilizarse junto con otras dos herramientas: la hoja de estándares de trabajo y la hoja de instrucciones de trabajo. La hoja de estándares de trabajo resume diversos documentos que definen cómo fabricar el producto de acuerdo con las especificaciones de ingeniería. Normalmente, proporciona los requisitos operativos precisos que deben seguirse para garantizar la calidad del producto.
La hoja de instrucciones de trabajo, también llamada hoja de desglose del trabajo u hoja de elementos de trabajo, se utiliza para capacitar a los nuevos operadores. Enumera los pasos del trabajo y detalla cualquier habilidad especial necesaria para realizar el trabajo con seguridad, calidad y eficiencia.
Artículo relacionado - "¿Cómo empezamos a implementar el trabajo estandarizado?" - Autor: Michael Ballé - Lean Institute Brasil. Lea aquí el artículo completo.
¿Cómo empezamos a implementar el trabajo estandarizado?
¿Cómo empezamos a implementar el trabajo estandarizado? Según la literatura, parece que no puede existir un "kaizen" significativo sin estándares, pero, por otro lado, tenemos procedimientos para todo, y parecen muy alejados de los "estándares". Creo que veo lo que hay que hacer, ¡pero el trabajo parece muy desafiante!
Es curioso que me lo pregunte. Llevo años lidiando con esa misma pregunta. Recuerdo que, en una empresa, le pedimos a un desafortunado practicante lean que "elaborara los estándares". Era (es) un buen muchacho y leyó los libros sobre cómo son realmente los estándares - recomiendo encarecidamente el libro "Toyota Talent", de Jeff Liker y David Meier - y, entonces, elaboró un documento llamado "estándares de trabajo" para cada puesto de trabajo, completo, con fotos y todo. El pobre muchacho estuvo en eso casi dos años y, como un completo idiota, yo seguía insistiendo en que lo escribiera todo, ya que "todo eso sería útil a su debido tiempo". Al final, casi sufrió una crisis de estrés y nunca usamos todo su arduo trabajo - todavía me siento arrepentido y avergonzado por ese episodio (y este es uno de los casos afortunados en los que el muchacho, ya recuperado, siguió haciendo su trabajo de manera excelente después).
Tras ese episodio embarazoso, incómodo y avergonzado, intenté evitar el tema, pero su inevitabilidad volvía a aparecer todo el tiempo. Mi sensei seguía insistiendo, como usted mencionó, en que no puede haber kaizen sin estándares. Lo bueno del lean (o mejor dicho, lo irritante del lean) es que uno no elige sus temas de aprendizaje, así que tomé aire e intenté dar un paso atrás para mirar el tema de otra manera. Descubrí que, en caso de duda, con ideas lean que no parecen funcionar, conviene empezar por ponerse en el lugar de los operadores y mirar con sus ojos.
Ocho horas de trabajo estandarizado
¿Qué puede arruinar realmente el día de un operador? Ya sea en la planta o en cualquier área de la empresa, imagine a la persona que usted cree que hace lo mejor posible todos los días y a quien los clientes insultan o su supervisor culpa por hacer un mal trabajo. Esto es especialmente doloroso porque es injusto (se entregan al máximo todos los días y en circunstancias difíciles) y desestabilizador por la molesta duda de que, en realidad, estén haciendo el trabajo equivocado. Ninguna dosis de autojustificación (Estoy haciendo lo que puedo) o racionalización (No puede ser tan malo) puede compensar la ansiedad que genera el miedo a que el jefe tenga una mala (o equivocada) impresión de uno. Eso es muy, muy malo.
El otro punto que me paralizó fue la insistencia de uno de mis sensei en que el papel del supervisor era dar ocho horas de trabajo estandarizado a cada operador - ¡no solo estándares de trabajo, sino trabajo estandarizado! Nunca logré conectar con eso, porque en la mayoría de los entornos de trabajo que conozco, desde la manufactura hasta los servicios, lo que los supervisores hacen realmente es mover a las personas de un puesto a otro y decirles qué hacer y cuándo, no cómo hacerlo, concretamente cómo hacerlo dentro del tiempo takt y en la secuencia correcta de movimientos. Los planteamientos de mi sensei eran que:
1. Un operador solo debería realizar trabajo estandarizado durante su jornada laboral;
2. El gerente debería darle ocho horas de trabajo estandarizado para realizar;
3. Cuando se acabara el trabajo estandarizado, la persona debería dejar de trabajar;
4. Todo trabajo no estandarizado debería examinarse y cuestionarse:
1. ¿Es necesario
este trabajo?
2. Si es así, ¿debería
hacerlo el operador?
Su planteamiento era que la responsabilidad de la gerencia consistía en eliminar progresivamente el trabajo no estandarizado de la planta: ¡un verdadero desafío!
Otro aspecto del enigma era que, en cualquier planta de Toyota del mundo, el énfasis rutinario en la capacitación en el puesto de trabajo (on-the-job) es evidente, pero aquí volvemos al rompecabezas. Como en el entorno de Toyota hay estándares de trabajo para todo, se pueden aplicar las técnicas del TWI - pero ¿qué se hace cuando no hay estándares? Volvemos al problema del huevo y la gallina.
Pues bien, tras haber fracasado la primera vez atacando el lado de los estándares del rompecabezas, me pregunté por qué no empezar por el otro lado. En la misma fábrica donde habíamos dejado a un muchacho agotado de escribir los estándares de trabajo, le pedimos al supervisor que capacitara a los operadores todos los días - la regla era un día, un operador, 20 minutos de capacitación. El supervisor lo hizo con unos treinta operadores, lo que significaba que vería a cada persona durante 20 minutos cada dos meses, y así sucesivamente. Definimos un plan visual en una pizarra blanca para que cada operador pudiera ver cuándo iba a recibir capacitación.
Al principio, el supervisor intentó usar los estándares de trabajo detallados que se habían recopilado, pero sencillamente no funcionó. O el operador era un veterano con experiencia que se burlaba del procedimiento, de modo que este no le decía nada que necesitara saber, o el operador era novato y, por eso, los documentos elaborados eran demasiado detallados para usarse en veinte minutos. ¡Aaargh! Al cabo de unos meses, decidimos abandonar los documentos y centrarnos en la relación de capacitación. El supervisor tendría que trabajar con papel y lápiz para escribir en una hoja A4 (nada más que un A4 - esto llegó a ser importante) una lista de verificación (checklist) para hacer el trabajo de manera correcta. Al final, esa lista acabó incluyendo:
1. Los pasos principales para realizar el trabajo;
2. Descripciones de OK frente a no OK en los puntos clave;
3. Recordatorios de seguridad.
¡Que es justamente el aspecto que debería tener una hoja clásica de estándares de trabajo de operaciones! Resultó que, durante los veinte minutos de conversación, el supervisor verificaba la secuencia principal con los operadores sin experiencia y si entendían las partes difíciles, y afinaba las descripciones de OK/no OK con los veteranos. Para mi total sorpresa (y alivio), empezaron a aparecer carpetas de hojas de estándares de trabajo en los puestos de trabajo (un entorno de alta variedad) y muchas de las nuevas oportunidades técnicas de kaizen empezaron a surgir en las conversaciones sobre trabajo estandarizado: los movimientos reales del operador en la célula: pies, manos y ojos.
De repente me encuentro trabajando en la operación de servicios de una empresa con colaboradores que le indicaban al técnico de mantenimiento adónde ir para reparar qué. Tras visualizar los primeros indicadores clave (viajes con información incorrecta, lead time del cliente, etc.), iniciamos un programa de capacitación con el mismo formato. Lo que descubrimos es que los contratos varían de un cliente a otro y que es increíblemente difícil para el colaborador saber exactamente qué es propio de cada cliente. Así que empiezan a establecer estándares por tipo de contrato y ahora descubren que necesitan indagar más a fondo con el mismo cliente por teléfono antes de enviar a un técnico. En este caso, parten de los procedimientos existentes y, con un sistema de veinte minutos al día, transforman esos procedimientos generales en estándares de trabajo específicos."
Explore términos relacionados y profundice con análisis reales elaborados por nuestros responsables sectoriales.
Herramienta de gestión visual que muestra en un único lugar el estado de las operaciones de un área y avisa cuando…
Ver término
Entienda cómo este concepto y esta mentalidad de gestión se aplicaron en la práctica para generar resultados reales de negocio.
Leer el artículo completo
Desarrolle habilidades de liderazgo y resolución de problemas en el gemba con el apoyo de nuestros especialistas.
Conocer la capacitación
