

La Cadena de Ayuda para Mantener la Estabilidad Productiva
Este artículo tiene como objetivo describir la importancia de la Cadena de Ayuda en el proceso de estabilización productiva y presentar métodos de reacción ante los problemas de inestabilidad que aparecen durante la producción.
1. DEFINICIÓN
La Cadena de Ayuda es una rutina de interacción y participación entre las personas para resolver un problema cuando surge, que se inicia con el operador de producción e involucra a los líderes inmediatos y a los responsables de todas las áreas de apoyo, eliminando las inestabilidades del proceso.
Figura 1: La Cadena de Ayuda
También exige de las personas tolerancia “cero” a los problemas que generan desperdicios, en un ambiente donde no importa “quién es el responsable”, sino “cuál es el problema”. Este “modelo mental” que predomina en Toyota es uno de los responsables de la identificación de esas pérdidas, donde el objetivo no es ocultarlas, sino contar con una sistemática de identificación y resolución, ya que los problemas se consideran oportunidades de ganancia.
La Cadena de Ayuda es fundamental en el proceso de estabilización, como se describe en el artículo “Estabilidad en la Producción en Toyota do Brasil” (ver el punto 4, “Métodos para garantizar la estabilidad”, estabilidad en la producción de toyota do brasil).
¡La gestión del futuro comienza en el Lean Summit Brasil! Únase al evento de 2025 y explore nuevas fronteras. ¡Inscríbase ya!
2. LA SECUENCIA TÍPICA DE ACCIONES
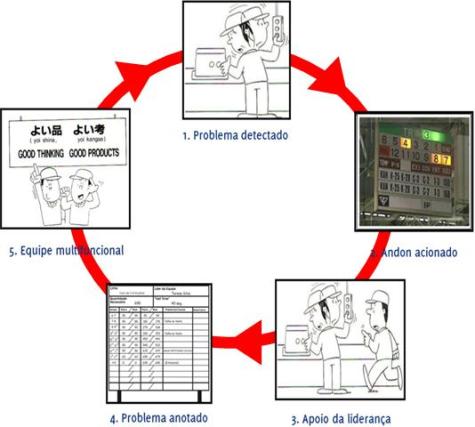
Figura 2: Secuencia de Activación de la Cadena de Ayuda
El primer acontecimiento de una Cadena de Ayuda es detectar el problema en su fuente. Normalmente se trata de problemas de calidad, averías o setups de máquinas, seguridad y ergonomía, ausentismo o retrasos de los empleados. En el ejemplo anterior (ver Figura 2) mostramos lo que básicamente debe suceder.
La primera intervención la realiza el operador, y cuanto más capacitado y entrenado esté, más rápido evitaremos las complicaciones consecuentes. Más adelante veremos la importancia de esta capacitación (matriz de versatilidad).
El segundo acontecimiento después de que ocurre un problema es la manera en que lo señalizamos; normalmente utilizamos una señal luminosa o sonora, llamada “Andon” (ver la descripción del artículo Cómo operar un andon), para alertar a todos los involucrados. Es importante destacar que la señal se emite antes de que la producción realmente se detenga, y en ese intervalo el operador y su apoyo deben actuar.
El tercer acontecimiento es la asistencia del Líder del área tras la señal que indica la existencia de un problema, de manera automática y dentro del “Pitch” (un múltiplo del Takt). El operador y ese Líder deben resolverlo utilizando métodos bien definidos, tales como los “5 Porqués” o el Diagrama de Ishikawa.
El cuarto acontecimiento surge al anotar el problema en el tablero de seguimiento de la producción, y a partir de él tomamos algunas medidas: si el problema no se resolvió, la producción se detiene y se cuenta con el apoyo de supervisores, gerentes y responsables de las áreas pertinentes (grupo multidepartamental). Si el problema se resolvió o se realizó una contención para no detener la producción, se anota en el tablero y se continúa con la sistemática de resolución. Podemos exponer los documentos A3 (PDCA), los formularios con los análisis de los “5 Porqués” y los Diagramas de Ishikawa al lado del tablero, como una manera de dar retroalimentación a los empleados del área y a quienes pasan por allí.
Y el quinto y último acontecimiento sería la intervención del grupo multidepartamental, que dará un tratamiento más adecuado con los métodos científicos existentes. Este grupo multidepartamental está formado por personas de las más variadas áreas de apoyo: Calidad, PCP, Ingeniería, Mantenimiento, Compras, Logística y otras.
Descubra el impacto de la consultoría Lean en manufactura y vea cómo puede revolucionar su producción, reducir pérdidas y maximizar el desempeño industrial. Comience ahora a construir un sistema productivo más lean y rentable.
¿Le interesó el tema? Vea nuestra capacitación de Cadena de Ayuda
3. LA ESTRUCTURA FUNCIONAL Y LA FRECUENCIA DE APOYO EN EL GEMBA
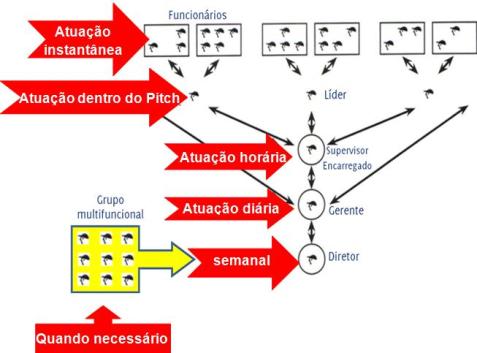
Figura 3: Estructura Organizacional y Frecuencia en el Gemba
En el organigrama de la empresa deben existir condiciones para que este procedimiento de ayuda ante los problemas se produzca. Exigir a las personas sin que haya condiciones humanas de trabajo es un problema común, que normalmente causa insatisfacción y resistencia al procedimiento.
Normalmente encontramos la proporción 5:1 en el organigrama (ver Figura 3), es decir, un director se encarga de cinco gerentes, que se encargan de cinco supervisores o encargados, que se encargan de cinco líderes, y estos de cinco empleados. El Líder sería aquel empleado multifuncional que puede ser entrenado para actuar en otra área y, en ausencia del otro Líder, debe sustituirlo (la matriz de versatilidad del Líder estaría orientada a sus habilidades para trabajar en otras áreas y liderarlas), y así sucesivamente para los cargos de Encargado, Supervisor, Gerentes y Directores. Esta capacitación garantiza que la función superior siempre pueda acudir en auxilio de su subordinado, y así garantizar la ayuda al proceso, además de incentivar el crecimiento de las personas.
Además de esta condición humana, debe existir el hábito de actuar directamente en el Gemba, y una frecuencia mínima sería que el Director vaya al menos semanalmente, el Gerente esté allí diariamente, el Supervisor y el Encargado estén con frecuencia horaria, los Líderes obviamente estén activos dentro del “Pitch” (múltiplo del Takt), y los empleados actúen de inmediato ante los problemas.
La formación de un grupo multidepartamental con conocimientos técnicos más específicos también es imprescindible para apoyar la estructura citada. Estos colaboradores deben tener la misión de ayudar, bajo la coordinación de la gerencia, y resolver los problemas que el área productiva no logró resolver.
4. DEFINICIÓN DE RESPONSABILIDADES
Para que la Cadena de Ayuda funcione y disminuya la inestabilidad de la producción, volviéndose instintiva y un hábito para todos los involucrados, debe haber una clara definición de responsabilidades, para que no se produzca la ruptura de esa “cadena” ni haya duplicidad de acciones.
Una especie de conductas estandarizadas y organizadas para que las personas se involucren de manera optimizada, siguiendo una secuencia que va del operador a la dirección.
Como dijimos, la primera acción deben realizarla los empleados (ver Figura 4), que deben estar aptos para ejecutar el trabajo conforme lo requiere el Trabajo Estandarizado, con capacitación en métodos de resolución de problemas, tales como los “5 Porqués”, para actuar rápidamente, accionar el “Andon” informando a todos que un problema está por ocurrir y detener la línea. Y si no logran resolver el problema, llamar con urgencia al Líder.
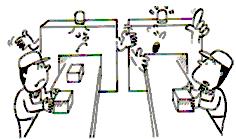
Figura 4: Empleados capacitados conforme al estándar
El Líder (ver Figura 5) comienza su actuación antes del inicio de la jornada de trabajo, mediante reuniones diarias de 5 minutos, normalmente antes del inicio del trabajo, en las que observa la asistencia de los empleados y, utilizando el Tablero Kanri-ban (tablero de control diario de la asistencia y análisis de la capacitación individual), elabora la asignación de dónde trabajará cada uno, observando la matriz de versatilidad. También es responsable de ejecutar el entrenamiento y la capacitación de las personas, siguiendo la matriz de versatilidad determinada por el supervisor y analizando las deficiencias de personas capacitadas en el tablero Kanri-ban.
Cuando las áreas emiten una señal luminosa y sonora mediante el Andon informando la existencia de problemas, el Líder deberá desplazarse hasta el área y auxiliar al empleado. Actuando de manera rápida y estando capacitado técnicamente, deberá analizar dentro del Pitch, además de planificar la solución y ejecutarla con los recursos existentes. Tiene la responsabilidad de identificar los problemas resueltos o no mediante el Tablero de Seguimiento, pues los casos no solucionados deberán ser tratados por los superiores.
Una de las conductas del Líder es la observación constante del Andon, pues este informa el estado de la existencia de problemas. Cuando indica “verde”, la actitud del Líder debe ser preventiva, analizando y planificando mejoras. Cuando indica “amarillo”, deberá desplazarse e interactuar, y cuando esté en “rojo” deberá actuar en conjunto con todos los responsables en la búsqueda del tratamiento de la causa.
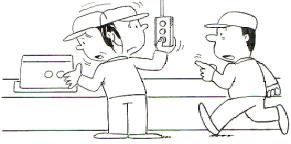
Figura 5: Apoyo inmediato del Líder
Los Supervisores o Encargados (ver Figura 6) deben monitorear el Tablero de Seguimiento de la Producción con frecuencia horaria para garantizar que los problemas se estén identificando y tratando. Lo que el Líder no pudo resolver pasa a ser su responsabilidad, y deberán utilizar los recursos existentes para eliminar o reducir los desperdicios, actuando de manera planificada y con método (Círculo de Control de Calidad, Círculo de Kaizen, Plan de sugerencias). También son responsables de dirigir las acciones del grupo multidepartamental para resolver los problemas pendientes del tablero y, si hay una falla en la capacitación de la mano de obra, deberán elaborar el plan de capacitación de las personas, definiendo la matriz de versatilidad.
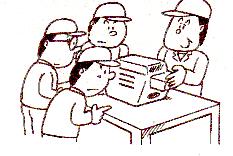
Figura 6: Enseñar, formar a los empleados y hacer kaizens, la función principal del Supervisor
Los Gerentes y Directores también tienen un papel importante en la resolución de los problemas. Deben acompañar diariamente la producción y el Tablero de Seguimiento, verificar si las herramientas y conceptos lean están funcionando adecuadamente (auditorías) e intervenir cuando los problemas no se solucionan.
También son responsables de formar a los nuevos líderes y multiplicadores del concepto, siendo quizás esta la misión más importante de este nivel jerárquico, y deben orientar y apoyar a los Supervisores y sus empleados, y al grupo multidepartamental, en la eliminación de los desperdicios y la solución de los problemas.
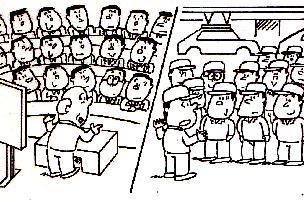
Figura 7: Formar a los multiplicadores y garantizar la filosofía, la función principal de la Dirección
El grupo multidepartamental (ver Figura 8), formado por los responsables de las áreas de apoyo, tales como Calidad, Ingeniería, Planificación, Logística, Compras, Mantenimiento, RR. HH. y otras, debe proporcionar toda la ayuda técnica para resolver los problemas de forma sistemática y consistente.
Este apoyo debe brindarse diariamente, no necesariamente todos al mismo tiempo, pero sí con rapidez, principalmente cuando el Andon informa sobre una parada del área productiva.
Bajo la coordinación del Supervisor o de la Dirección, deberán intervenir en los problemas señalados en el Tablero de Seguimiento de la Producción que no fueron solucionados por el Líder y sus empleados, pues probablemente será necesario utilizar métodos científicos o detallados.
Figura 8: Apoyo a la producción ante las inestabilidades, la función principal del grupo
5. EL INICIO DE LA CADENA DE AYUDA Y SUS CONSECUENCIAS
Todo el proceso se inicia cuando el Líder verifica la asistencia de sus empleados, unos 5 minutos antes del inicio de la jornada de trabajo. Esta actividad es importante para garantizar que se mantenga la productividad de la empresa, pues las pérdidas por empleados que llegan tarde a su área son considerables y ocurren en la mayoría de las empresas.
Después de constatar quién está presente, el Líder, mediante el Tablero Kanri-ban (ver Figura 9), distribuye a los empleados en función de su capacitación (matriz de versatilidad) y de las necesidades específicas de cada puesto de trabajo. Esto es importante, pues el empleado elegido de manera correcta está en condiciones de iniciar la Cadena de Ayuda cuando surge el problema. Esta actuación adecuada del empleado normalmente reduce la multiplicación de los problemas, pues se sabe que un problema generará muchos otros.
El Tablero Kanri-ban contiene 2 partes distintas: una identifica la cantidad de puestos de trabajo necesarios para que cada área productiva produzca dentro del Takt planificado y los puestos específicos que necesitan personas con mejor desempeño. La otra parte muestra cuántas personas hay en ese sector y su calificación según la clasificación de la matriz de versatilidad, así como la identificación de quién está ausente y la asignación de los que están presentes.
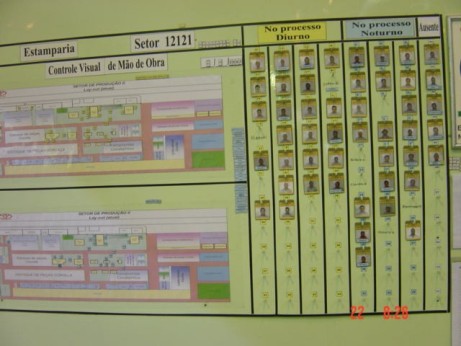
Figura 9: Tablero Kanri-ban
Es mediante el Tablero Kanri-ban que los Líderes también pueden promover los entrenamientos determinados por la Matriz de Versatilidad, ejecutar los kaizens planificados por el Supervisor e incluso prestar mano de obra a áreas que tengan problemas de ausentismo, siempre que exista mano de obra disponible.
La Matriz de Versatilidad (ver Figura 10) es la manera visual de verificar dónde tenemos el problema de mano de obra no calificada y dónde tenemos procesos con deficiencias. También es mediante ella que estamos en condiciones de formar la multifuncionalidad, fundamental para iniciar la Cadena de Ayuda.
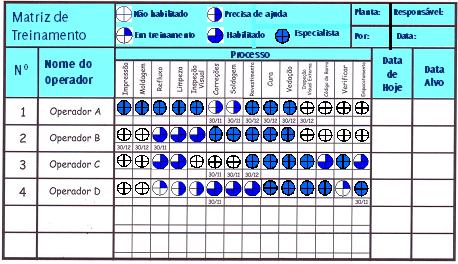
Figura 10: Matriz de Versatilidad
En este momento de la Reunión Diaria del Líder tenemos el “Primer nivel de la Cadena de Ayuda”, y quienes participan normalmente son los empleados y su Líder (ver Figura 11), pudiendo contar con la participación del Supervisor. Se realiza la asignación y también se dan avisos y se atienden asuntos diversos.
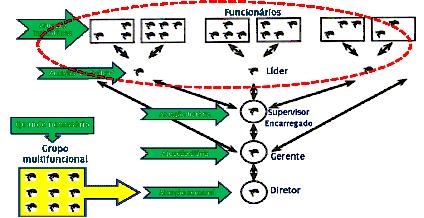
Figura 11: Primer nivel de la Cadena de Ayuda, la Reunión Diaria x Kanri-ban
Una vez realizada la distribución de los empleados, el trabajo debe comenzar rigurosamente a la hora, pues en una empresa que implementa lean, con todas las áreas conectadas, es importante que los procesos trabajen como una cadena.
Eventualmente ocurrirán problemas durante la producción, y necesitamos dotar al sistema de una manera de avisar dónde y cuándo ocurrirán los desperdicios. Existen dos maneras de identificar los desperdicios: antes de que ocurran o después.
El conjunto Andon, Jidoka y Pokayoke (ver el artículo Jidoka) son herramientas importantes para detectar e identificar una posible anormalidad en el proceso y, como vimos en el artículo “Cómo operar un Andon”, algunas acciones deben iniciarse.
En la Figura 12 mostramos que cada vez que el empleado detecta alguna anormalidad, debe accionar el Andon u otro medio luminoso y sonoro para llamar al liderazgo, mientras intenta corregir el procesamiento. El Andon accionado (señal amarilla encendida) informa a diversos sectores de la fábrica sobre la anormalidad del proceso cliente, y tanto el empleado como el liderazgo (Líder y Supervisor) deben, dentro del Pitch, resolverla e impedir la parada de la línea.
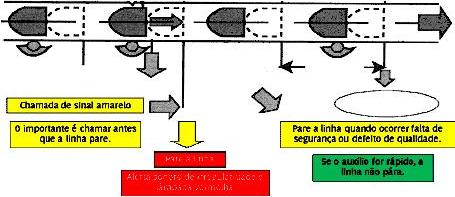
Figura 12: Acciones tomadas a partir del Andon
Si esta acción de la Cadena de Ayuda no resuelve el problema ni logra contenerlo, el Andon activa una alerta sonora y se encenderá la señal roja, indicando que la producción está detenida. Si la capacitación del equipo de empleados, sumada al conocimiento del Líder y del Supervisor, es adecuada, la línea no se detendrá.
En la Figura 13 vemos el “Segundo nivel de la Cadena de Ayuda” y cuál debe ser la participación en esta actividad: la detección del problema, el aviso mediante el Andon, seguido de la participación y la acción.
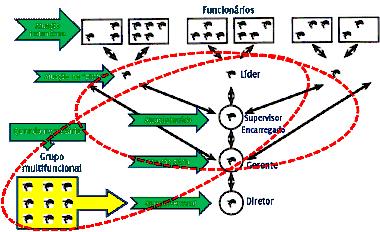
Figura 13: Segundo nivel de la Cadena de Ayuda, el Andon x actuación del liderazgo
El aviso generado por el Andon del área donde está ocurriendo el problema también genera, en secuencia, avisos para las áreas proveedoras del componente o los insumos, e incluso para las áreas prestadoras de servicios.
En la Figura 14 mostramos un ejemplo de un problema que ocasionó la parada de la producción de la “Línea de Montaje”, con su Andon accionando la señal roja. El Andon de la Línea accionará, como consecuencia, el Andon del área de “Transmisión” (proceso proveedor de la Línea de Montaje), que accionará el Andon del área de Mecanizado (proceso proveedor de Transmisión), y en ciertos casos accionará el Andon de Ingeniería y de Mantenimiento, cuando estas sean las áreas de apoyo para solucionar el problema detectado que originó la parada de la Línea de Montaje (proceso cliente).
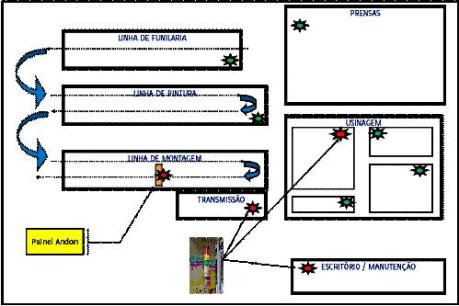
Figura 14: Sistema Andon accionando las áreas de apoyo
En el caso de problemas que paralizan total o parcialmente el área productiva durante el día, las pérdidas se anotan en el Tablero de Seguimiento de la Producción y se identifican los problemas (ver Figura 15).
Tenemos entonces en esta fase el “Tercer nivel de la Cadena de Ayuda” (ver Figura 16), en el que, con frecuencia horaria, el Líder debe analizar y resolver los problemas que están bajo su responsabilidad; diariamente, el Supervisor debe analizar y resolver lo que el Líder no logró encaminar; y el Grupo multidepartamental, durante el día, debe intervenir y ayudar donde el Supervisor tenga necesidades.
La Dirección tiene la obligación, durante su Gemba, de verificar si la sistemática de la Cadena de Ayuda está funcionando adecuadamente, revisando las acciones del “Primer”, “Segundo” y “Tercer” nivel.
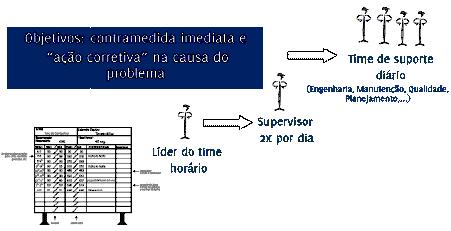
Figura 15: Tablero de Seguimiento de la Producción
En la Figura 16 vemos el “Tercer nivel de la Cadena de Ayuda” y cuál debe ser la participación en esta actividad, desde la detección del problema mediante el Tablero de Seguimiento hasta la participación del grupo multidepartamental.
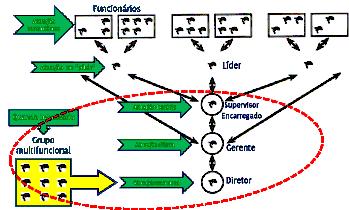
Figura 16: Tercer nivel de la Cadena de Ayuda, el Tablero de seguimiento x frecuencia
6. CUÁL ES EL MÉTODO DE RESOLUCIÓN DE PROBLEMAS
El problema detectado en el Tablero de Seguimiento de la Producción debe tener el tratamiento más eficiente y rápido, y por eso debemos determinar cuál es el método que utilizará cada nivel. La sugerencia se indica en la Figura 17.
El Líder y su equipo deben resolver lo que está bajo su responsabilidad, atacando así los problemas más fáciles, utilizando métodos como los “5 Porqués”. Para cada problema anotado, llenar un formulario que induzca a preguntarse los porqués hasta llegar a la causa raíz, tomar la contramedida y colocar este formulario en un panel al lado del Tablero.
Los Encargados y Supervisores deben resolver lo que el Líder no resolvió adoptando un método más completo, por ejemplo, el Diagrama de Ishikawa con los 5 Porqués, o el PDCA.
Cuando se necesiten métodos más complejos, el grupo multidepartamental podrá utilizar métodos estadísticos (6 sigma), pues técnicamente tendrá más facilidad y tiempo para determinar acciones.
La capacitación técnica adecuada para cada nivel del organigrama es un factor importante para agilizar la “Cadena de Ayuda”, además de ser una cuestión de respeto a los empleados, pues no podemos exigir sin dar condiciones de trabajo.
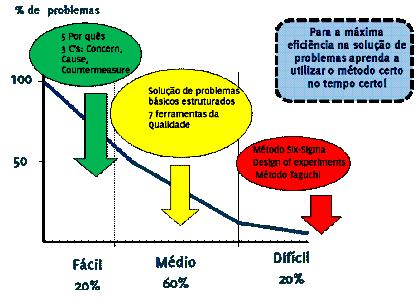
Figura 17: Definición de los métodos de solución de problemas
Una herramienta importante para dar asistencia a la Cadena de Ayuda es el Tablero Kamishibai, que puede utilizarse para regular las auditorías de la Dirección y como apoyo al mantenimiento autónomo. En este tablero podemos determinar la priorización de las mejoras señaladas por el Tablero de Seguimiento de la Producción y las observaciones de todos los niveles de la Cadena de Ayuda.
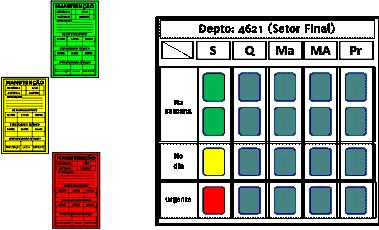
Figura 18: Tablero Kamishibai
Existen otras buenas prácticas para apoyar la Cadena de Ayuda, tales como la implementación de la Cultura del “Plan de Sugerencias” (Kaizen Teian) y del CCC - Círculo de Control de Calidad (ver Figura 19).
Algunos de los problemas identificados en el Tablero de Seguimiento de la Producción podrán ser encaminados por el liderazgo para que los propios empleados del área acepten el desafío de resolverlos, con el apoyo de la jefatura del área. Así, después de la implementación, el empleado podrá elaborar la sugerencia y enviarla para su análisis y futura premiación.
La otra manera de interacción de los empleados para resolver uno de los problemas planteados por el tablero es mediante la actividad del Círculo de Control de Calidad. Básicamente, esta acción es el resultado de la formación de grupos de empleados de la misma área, o incluso con la participación de personas de otros departamentos, que mediante la aplicación del método “PDCA” identifican y eliminan las causas raíz.
Tanto el Plan de Sugerencias como el CCC son tipos de sistemáticas de solución de problemas que apoyan la Cadena de Ayuda, y también sirven para valorizar a los empleados por la aplicación de sus conocimientos.
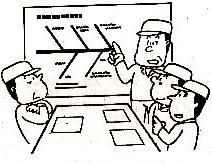
Figura 19: Cultura del Kaizen y el Círculo de control de calidad
Por último, recuerde que la decisión que puede cambiar el rumbo de su operación comienza aquí: explore la agenda de eventos Lean. Cada evento es una oportunidad estratégica de aprendizaje, networking y diferenciación en el mercado. ¡Acceda e inscríbase!
7. CONCLUSIÓN
La estabilidad de las 4M’s es un requisito fundamental para iniciar el camino lean, y su mantenimiento es lo que determina la posibilidad de contar con los pilares de la Casa Toyota, el “Jidoka” y el “Just in time”.
Esta estabilidad de la manufactura solo se alcanza mediante la identificación y resolución de los problemas, con métodos y responsabilidades definidos, y la “Cadena de Ayuda” es fundamental como rutina (estándar) de trabajo de las personas, actuando siempre que surgen anormalidades.
La disciplina es el factor principal para mantener la sistemática de la “Cadena de Ayuda” y que así se convierta en un hábito para todos los involucrados, con la participación de la Dirección como agente de apoyo y habilitación de los trabajos.
¡Transforme su carrera y su disciplina de forma práctica y efectiva con nuestro Programa de Formação Lean!
Haga clic aquí para descargar la versión en inglés de este artículo en PDF.





