

¿Para qué tanta tecnología?
"En un mundo inundado por la logística computarizada, Toyota afirma que sus tarjetas de colores - kanban - están gestionando muy bien la cadena de suministro."
Lindsay Chappell, Automotive News, agosto de 2001.
Alguien envió un correo electrónico a la oficina de Toyota Motor Manufacturing North America en Erlanger, Kentucky, en el que proponía una reunión entre el gerente general de gestión de negocios y un vendedor de software y soluciones electrónicas.
Toyota podría ser un cliente más. La empresa acababa de anunciar las obras de su tercera planta de montaje de motores en EE. UU., la cuarta en instalarse en EE. UU. y Canadá. Los proveedores de Toyota se encuentran repartidos a lo largo de la costa este de EE. UU. y necesitan entregar just-in-time sus componentes a una o más líneas de montaje.
El gerente lee el correo electrónico y envía un "gracias, pero no" al vendedor de software. En su respuesta, justifica: "Toyota realmente no busca ese tipo de solución". Toyota prefiere hacer las cosas por medio del TPS (Toyota Production System), explica. Le dice a la periodista: "Voy a conferencias sobre logística por lo menos una vez al año y me parece que todas están dominadas por personas que hablan de tecnología, tecnología, tecnología. Eso no es lo que somos. No necesitamos una solución técnica. Ya tenemos un sistema que funciona bien. Es nuestro ya establecido sistema kanban."
Toyota transporta materiales y componentes que valen miles de millones de dólares por las carreteras, a lo largo de miles de kilómetros, para que se entreguen just-in-time, confiando solo en pequeñas tarjetas de colores plastificadas y en los informes de programación del transporte, también codificados por colores.
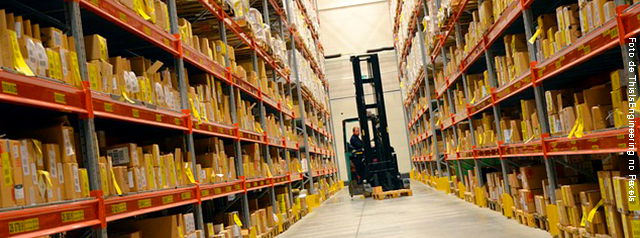
Dentro del centro de consolidación (cross-dock), parecido a un almacén, en Knoxville, la filosofía de la empresa se traduce en soluciones prácticas. El edificio claramente no tiene nada más "tecnológico" que una impresora y un teléfono, afirma la autora.
A medida que llegan los componentes, a veces cada hora, la mayoría de los 20 empleados está en el depósito descargando las cajas de los camiones y organizándolas correctamente en el suelo para que, más tarde, sean despachadas.
Las tarjetas
Las tarjetas de colores, del tamaño de un billete de avión, cuelgan ordenadamente en la pared. Unas bandas elásticas sujetan las facturas que permiten a cada proveedor cobrar por el envío. Cuando las piezas llegan en camión, los conductores descargan sus entregas, retiran las nuevas tarjetas de los soportes y vuelven a la carretera en busca de otras.
Los empleados del depósito mantienen las cajas de piezas junto con las tarjetas kanban, unidas por un alambre. El conductor que transporta los productos hasta una planta de montaje usa la misma tarjeta para saber a qué planta llevarlos. Una vez entregados en la planta, los colaboradores de Toyota usan las mismas tarjetas para mover las piezas a lo largo del proceso de montaje final y también para señalar la necesidad de más componentes a la cadena de suministro. Es la continuación del mismo sistema de producción jalada (pull) de Toyota que marca el ritmo de las líneas de montaje.
Jalar (pull) es uno de los principios para la calidad y la eficiencia. Si una determinada línea de montaje no está lista para recibir componentes, no se debe entregar ningún componente. El exceso de materiales genera sus propios problemas de calidad y sus propias complicaciones. Conduce al desperdicio de energía humana y de espacio físico.
Administrando el flujo
El depósito de Knoxville es una de las cuatro instalaciones que componen el sistema de distribución cross-docking (centro de consolidación) de Toyota en América del Norte. Las otras tres están ubicadas en Battle Creek y Romulus, en el estado de Michigan, y en Georgetown, en Kentucky. Toyota se lanzó a un proyecto de cross-docking en 1993, cuando las primeras plantas instaladas en América del Norte, ubicadas en Kentucky, Ontario y Canadá, comenzaron a producir en volúmenes más significativos.
Toyota comenzó a producir automóviles en EE. UU. en 1984 - y en grandes volúmenes solo a partir de 1990, por lo que el flujo de materiales no era un factor crítico hasta entonces. Anteriormente, cada una de las plantas enviaba su propia flota de camiones a las instalaciones de cada proveedor para recoger los materiales (milk run). Pero las cosas cambiaron.
A medida que el volumen de producción fue creciendo, el tráfico de camiones, los gastos en combustible y la complejidad logística aumentaron mucho. Un estudio de Toyota sobre cross-docking mostró que, aun considerando el crecimiento de la actividad de manufactura, el uso de esta solución podría reducir el volumen de tráfico de camiones en un 25%.
La mitad de todo el material utilizado por las plantas norteamericanas pasa por los cuatro centros. Allí se reúnen los componentes procedentes de más de 370 proveedores, que se almacenan temporalmente, se reorganizan y se envían a una de las líneas de montaje o a otro centro. El centro de Knoxville es una joint venture de dos "filiales" de Toyota, Toyota Tsusho America y Ryder Logistics.
Allí no se duerme
Lo que más sorprende es la sencillez con que se maneja una alta complejidad y un elevado volumen. Diariamente, 38 camiones salen del centro de Knoxville para llevar componentes a alguna línea de montaje. "Lo más fantástico, y que hay que recordar, es que esto no es solo un depósito de almacenamiento.", decía Phil Barfield, otro empleado. "Nada se queda aquí. El tiempo máximo que un componente permanece aquí es de 23 horas."
En el área de despacho, los pallets con contenedores de diversos proveedores son distribuidos rápidamente por las montacargas, que alinean las cajas en hileras estrechas. El contenido de cada hilera está destinado a plantas específicas de Toyota. Diga lo que diga una tarjeta kanban al operador de la montacargas, él simplemente sigue lo que la tarjeta determina.
Mientras la autora recorría las instalaciones de Knoxville, un operador de montacargas percibe un error: en medio del área de recepción, un pallet de cajas destinado a una determinada planta ha sido colocado sobre una pila que debería ir a otra. El operador de la montacargas se desplaza entonces hasta allí y separa las dos. Había logrado detectar el error gracias a las diferencias en las tarjetas: tienen colores distintos. El error no se habría corregido si hubiera recibido una orden computarizada o si fuera solo una diferencia en el código de barras. Son las tarjetas. Son las personas entrenadas para mirar y entender las tarjetas. Es el control visual: simple e inequívoco.





