

Lean en la industria gráfica: un estudio de caso
Este artículo muestra la implementación de células de manufactura en una empresa gráfica, sustituyendo el layout lineal por el layout celular, en la que se diseñó e implementó una “célula piloto” para el proceso de montaje de cuadernos.
La implementación de una célula de manufactura con carácter de “proyecto piloto”
La empresa objeto del estudio de caso presenta un sistema de producción con características del modelo clásico taylorista-fordista, fácilmente identificable por aspectos como: uso de layout lineal, operadores especializados (monotarea), inflexibilidad de la capacidad productiva frente a la variación de la demanda, producción en grandes lotes y control de calidad en el producto terminado.
Los artículos producidos están agrupados en cuatro familias: impresos estandarizados, libros fiscales, formularios continuos y cuadernos.
El proceso se divide en cinco etapas de fabricación, a saber: impresión, preparación (de tapas e impresos estandarizados), corte, montaje de libros fiscales y montaje de cuadernos. Para los fines de este artículo, solo se considerará la última etapa descrita.
La línea de montaje de cuadernos
El cuaderno está compuesto por los siguientes elementos: tapa, hojas interiores, espiral, adhesivo y plástico. El proceso de montaje consiste en la ejecución de una secuencia de etapas operativas (Figura 1) realizadas en una línea de montaje (Figura 2). Esta línea ocupa un área de 155,13m2 y produce un volumen medio diario de 2.647 unidades en un único turno de 8 horas, con una plantilla de 9 personas (MOD).
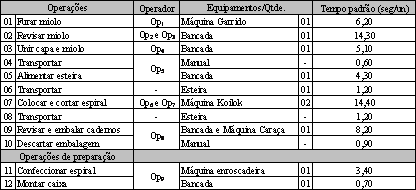
Figura 1 – Operaciones del proceso de montaje de cuadernos – disposición física lineal
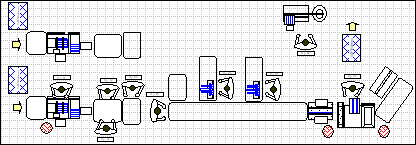
Figura 2 – Layout: disposición física lineal
En la disposición física lineal (Figura 2) los operadores trabajan sentados, en régimen de monotarea; la distribución de los puestos de trabajo dificulta la agrupación de operaciones, lo que contribuye a una subutilización de la mano de obra (Figura 3); el flujo de producción es irregular debido al desbalance de los recursos; y los inventarios intermedios (WIP) internos contribuyen al aumento del lead time de fabricación del producto.
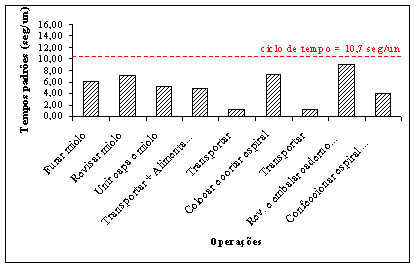
Figura 3 – Agrupación de operaciones aplicada a la disposición física lineal
En la Figura 3 se observa que los operadores tienen una gran capacidad ociosa en relación con el Takt time (ciclo de tiempo), lo que da lugar a la formación de inventarios de materiales entre operaciones (WIP), que a su vez influyen directamente en el aumento del tiempo de paso del producto por el proceso productivo, en la sobreproducción cuantitativa y en la espera de los lotes en la fila de los recursos.
Implementación de la propuesta de disposición celular
Con base en los pedidos de los clientes (ventas) se determinó una demanda de 2.700 unidades/día para los productos procesados en la célula de montaje de cuadernos. El ciclo de tiempo (takt time), que es el cociente de las horas disponibles/día entre la producción necesaria/día (MONDEN, 1984), se determinó en 10,7 segundos/unidad producida.
Así, tenemos:
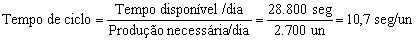
A continuación, se realizó un análisis sistemático de las operaciones con el objetivo de crear el “flujo de valor operativo” y aumentar la tasa de utilización de la mano de obra y de los equipos. En ese sentido, se tomaron las siguientes acciones:
- Agrupación de las operaciones “perforar hojas interiores” y “confeccionar espiral”;
- Agrupación de las operaciones “revisar hojas interiores” y “unir tapa y hojas interiores”;
- Agrupación de la operación “armar caja” con las operaciones “revisar y embalar cuadernos” y “descartar embalaje”;
- Separación de los elementos manual-máquina en la operación “colocar y cortar espiral” (concepto JIDOKA).
Este análisis dio como resultado una nueva secuencia operativa (Figura 4) en la que constatamos las siguientes mejoras:
• Reducción de mano de obra;
• Reducción del tiempo estándar;
• Reducción de equipos;
• Reducción de operaciones;
• Eliminación de transportes.
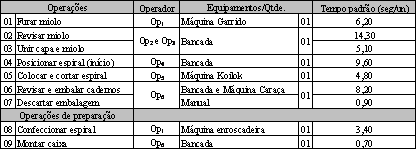
Figura 4 – Operaciones del proceso de montaje de cuadernos
De esta forma, se observó un proceso más equilibrado (Figura 5), con las operaciones balanceadas y próximas al ciclo de tiempo (takt time). Esta nueva agrupación permitió establecer y mantener un ritmo constante de trabajo mediante el flujo continuo y posibilitó el seguimiento a lo largo del turno de trabajo, garantizando que la demanda jalada por el cliente se atendiera diariamente.
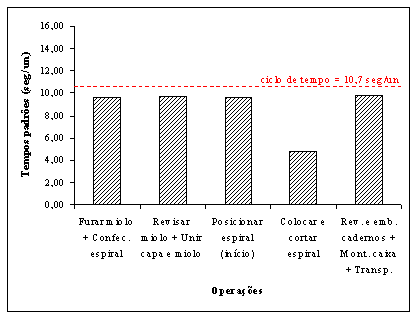
Figura 5 – Agrupación de operaciones aplicada a la disposición física celular
Los recursos de mano de obra, equipos y piso de fábrica se optimizaron, ya que los puestos de trabajo se acercaron y se dispusieron en configuración en “u”. La Figura 6 muestra la nueva disposición física, que ocupa un área de 102,27m2.
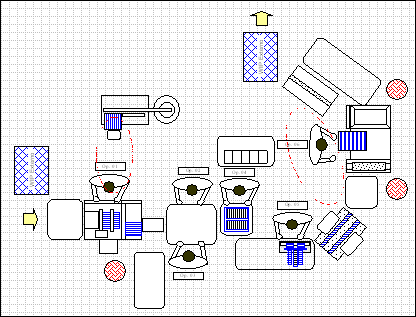
Figura 6 – Disposición física celular
Tras la elaboración de las propuestas de balanceo de operaciones y de disposición física celular, se dio inicio a la implementación. En esta etapa se realizaron los ajustes necesarios para el perfecto funcionamiento del sistema, incluidas la adaptación de los equipos, la creación de dispositivos y la capacitación multifuncional de los colaboradores.
Una vez realizados los ajustes, la célula pasó a formar parte del proceso productivo en condiciones normales de trabajo, y se evaluó mediante los indicadores implantados.
Análisis de los resultados
La Figura 7 presenta una comparación entre una línea y la célula de montaje de cuadernos, tomando como base los indicadores elegidos. Los indicadores propiamente dichos se comportan de la siguiente forma: la productividad de la mano de obra aumentó de 36,8 a 52,1 cuadernos/hombre-hora, lo que representa una evolución del 41,6%. La productividad del piso de fábrica también creció, pasando de 17,4 a 26,4 cuadernos/m2, lo que representa un incremento del 51,7%.
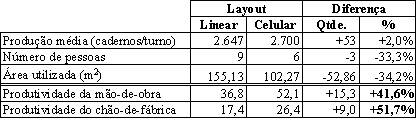
Figura 7 – Comparación layout lineal X layout celular
También se pudieron percibir otras ganancias con la implementación de la célula, algunas tangibles y otras intangibles. Aunque no fueron objeto de estudio de este trabajo, es importante comentarlas.
En el plano cuantitativo, hubo una reducción de los inventarios existentes entre los puestos de trabajo, que pasaron, con excepción de la primera operación (perforar hojas interiores), a un lote unitario; el tiempo de paso también se redujo gracias a la eliminación de los lotes intermedios, de la espera y del movimiento; y hubo reducción del consumo de energía eléctrica y de los costos de mantenimiento debido al retiro de algunos equipos del proceso. En el plano cualitativo, se pudo observar un aumento de la motivación de los colaboradores en función del enriquecimiento de la tarea; una mejor calidad percibida del producto final, y el house-keeping del sector también mejoró considerablemente.
Viabilidad de la implementación Lean
Con base en la experiencia presentada, vivida por el autor, se puede concluir que los indicadores elegidos para fundamentar el análisis comparativo (mano de obra y piso de fábrica), aunque no evalúan por completo toda la eficiencia del layout celular, traducen en cierta forma los beneficios generados por este enfoque en el proceso productivo.
Referencias bibliográficas:
CORRÊA, Henrique L. & GIANESI, Irineu G. N. (1993) - Just In Time, MRP II e OPT: um enfoque estratégico. São Paulo: Atlas.
GHINATO, P. (2000) - Publicado como 2.º cap. del libro Produção & Competitividade: Aplicações e Inovações, Ed.: Adiel T. de Almeida & Fernando M. C. Souza, Edit. da UFPE, Recife.
KARLSSON, C. & AHLSTRÖM , P. (1996) – Assessing changes towards lean production. International Journal of Operations & Production Management. Vol. 16, n.2, p. 24-41.
MONDEN, Yasuhiro (1984) – Produção sem estoques: uma abordagem prática do Sistema de Produção da Toyota. São Paulo: IMAM.
OHNO, Taiichi (1997) - O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
TUBINO, Dalvio Ferrari (1999) – Sistemas de Produção: a produtividade no chão de fábrica. Porto Alegre: Bookman.





