

La estabilidad en la producción: El papel del liderazgo en Toyota
Este artículo busca mostrar el papel del “Liderazgo” y de los “Mandos Medios” en el día a día de la fábrica, interactuando para estabilizar los procesos productivos con procedimientos, métodos y herramientas adecuados en Toyota do Brasil. Destacaremos además su importancia en el esfuerzo por garantizar el “espíritu” de unión del grupo para la mejora continua, cuáles deberían ser sus actividades principales y, finalmente, presentaremos una sugerencia para las empresas que están en sus respectivos recorridos lean, y cuál sería su función principal.
1) Cómo medir y monitorear la estabilidad en la producción
Como mostramos en el artículo “Estabilidad en las áreas productivas de Toyota”, el indicador utilizado para medir la estabilidad es el “downtime” (tiempo de parada).
El monitoreo se realiza mediante el “tablero de seguimiento de problemas” (ver el manual “Creando Flujo Continuo” – Mike Rother & Rick Harris, versión 1.0 de enero de 2002, página 86) y generalmente lo anota el líder de grupo, mientras que el supervisor o la gerencia del área lo verificaba durante los intervalos, y la dirección (gerencia de la planta) al final del día.
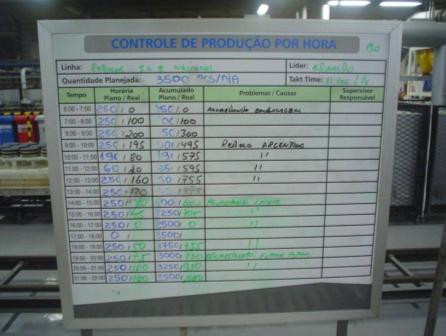
Fuente: Saint Gobain Abrasivos – Planta de Paulista (Foro NE – 2007)
Es importante recordar que todas las anomalías originadas en las 4M’s que causaban directa o indirectamente la parada de la producción se registraban en estos tableros de seguimiento y generaban downtime. Así, problemas como los atrasos de la línea debidos al ausentismo u operadores sin capacitación (Mano de Obra), setups prolongados por falta de estandarización (Método), piezas y componentes que llegaban con retraso (Material) y máquinas que trabajaban con problemas (Máquina) contribuían a la inestabilidad.
Cuando no se alcanzaba la producción planificada (determinada por el tiempo takt), todo motivo de parada se cuantificaba (cuánto tiempo) y se calificaba (qué ocurrió). La responsabilidad de las personas (líderes de grupo) era analizar y resolver en el mismo momento los problemas observados hora a hora, y la de los mandos medios (supervisión y gerencia del área) y su equipo, resolverlos lo más rápido posible con métodos adecuados (ver la estructura organizacional en el Léxico Lean, versión 2007, página 47). El objetivo era alcanzar una eficiencia de al menos el 95% en relación con lo planificado, en cantidades o en tiempo permisible de parada.
2) El método para la resolución de problemas
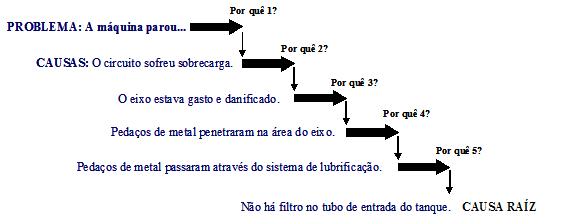
Observamos que el Liderazgo tiene un papel fundamental en la estabilización de la producción debido a su actitud de hacer públicos los problemas y resolverlos con la mayor brevedad posible, utilizando métodos científicos: los “5 Porqués” para encontrar la causa raíz y el “5W+1H” (Why, What, When, Where, Who y How) para definir las acciones.
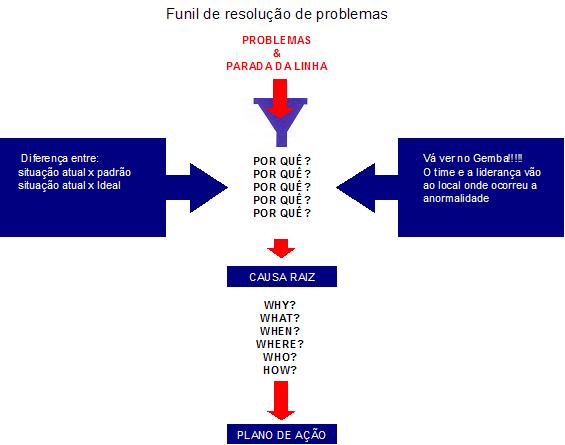
Al encontrarse con algún problema detectado en el tablero de seguimiento de la producción, correspondía al líder o supervisor iniciar el análisis del problema y, junto con su equipo, resolverlo, ya fuera mediante una contención o su eliminación total. Se involucraba a empleados volantes de todas las áreas que, bajo el liderazgo de este responsable, ejecutaban el plan trazado en poco tiempo.
Ejemplo de un problema de parada de la línea identificado y analizado en el lugar:
Cuando los problemas eran complicados en términos de tiempo de ejecución o dificultad técnica, como se mencionó en el artículo anterior, se parametrizaban y priorizaban. Los más importantes y significativos se elegían como tema para los grupos de CCC (círculos de control de calidad) o CK (círculos de kaizen), que duraban de 3~6 meses de trabajo. Invariablemente se lograban buenos resultados y, como mínimo, había una reducción del desperdicio. En estas actividades en grupo, normalmente utilizábamos el “diagrama de Ishikawa” o “espina de pescado”, donde se levantaban todas las causas inmediatas y se direccionaban teniendo en cuenta las 4 M’s, Mano de Obra, Método, Material y Máquina, en ese orden de prioridad.
La planificación de los kaizens de los equipos para resolver un problema se determinaba mediante el documento A3 (ver “Léxico Lean”, segunda edición, versión 2.0 de abril de 2007, página 2), donde tenemos las etapas de Introducción y objetivos, Situación actual, Situación futura, Plan de acción, e Indicadores y Ganancias.
Para administrar los diversos planes de acción generados para resolver los problemas, normalmente realizábamos 3 tipos de reuniones entre los equipos:
Diaria, de 5 minutos, con todo el equipo de producción, realizada en las áreas fabriles, donde se buscaba informar a cada turno sobre los problemas y las mejoras realizadas en el turno anterior.
- Semanal-1, de 1 hora de duración como máximo, con los sectores de Planificación y Calidad, donde se monitoreaban las mejoras en ejecución y pendientes.
- Semanal-2, de 1 hora de duración como máximo, con la Dirección, donde se determinaban las directrices principales.
Todo este esfuerzo buscaba mantener la estabilidad productiva dentro de los estándares mundiales de la empresa, y la actitud de entregar al equipo la responsabilidad de resolver los problemas (orientado por la jefatura) era un factor importante, pues quienes mejor conocen el problema y su solución son aquellos que enfrentan las dificultades a diario.
La participación de los empleados del área donde se originó el problema creaba la “unidad del equipo”, y dar a todos la oportunidad de ser escuchados y de participar activamente en la resolución traía satisfacción personal, mejora de la comunicación y compromiso.
3) Las actividades principales del liderazgo y de los mandos medios
A continuación mencionamos algunas de las principales actividades necesarias para que el “Liderazgo” logre mantener la estabilidad productiva, considerando las 4M’s de la producción. Es importante destacar que siempre que ocurría alguna anomalía en la producción (problemas que aumentaban el downtime), de manera inmediata todos los responsables de las áreas “proveedoras” de componentes o de algún tipo de “prestación de servicio interno” (por ejemplo, el departamento de Mantenimiento) acudían al lugar para auxiliar al “Liderazgo”. Esta “fuerza de equipo” es el factor más importante para identificar los problemas, proponer contramedidas y así solucionarlos para que no volvieran a ocurrir.
a) Mano de Obra
- Formación de nuevos líderes con el conocimiento necesario de la filosofía lean y con tolerancia cero a los problemas.
- Implementación de la polivalencia en las áreas productivas para así desarrollar y calificar a los empleados.
b) Método:
- Seguimiento del andon de la producción para detectar rápidamente dónde ocurrirá el problema y así tomar una actitud “preventiva”, para que no se produzca la parada.
- Seguimiento del tablero de control de la producción horaria para verificar el avance de la producción real y planificada, tomando las acciones “correctivas necesarias”.
- Mantenimiento de la sistemática de levantamiento y resolución de problemas, verificando y direccionando de inmediato la solución de los problemas fáciles (a través de los encargados, líderes y volantes), y planificando la acción para los más difíciles y complejos.
- Elaboración, revisión y control de los documentos del Trabajo Estandarizado, balanceando la producción y readecuando el layout de acuerdo con el cambio del Takt.
- Control visual de la mano de obra mediante el tablero kanriban (gestión visual, un tablero de control de la asistencia de los empleados, que identifica los puestos clave de trabajo con relación a la experiencia y a la polivalencia), elaborando las escalas de trabajo y promoviendo la rotación de puestos (job rotation).
- Mantenimiento y mejora continua de la Seguridad y del programa “5S”.
c) Material:
- Asegurar que los supermercados sean abastecidos, monitoreados y revisados.
- Asegurar que la ruta de abastecimiento se esté cumpliendo.
- Implementación de poka-yokes para el control y la contención de los problemas de material.
- Seguimiento de las modificaciones de productos y componentes, con miras a la revisión de los embalajes y su acondicionamiento.
d) Máquina:
- Ejecución de primeros auxilios en paradas de máquina.
- Planificación e implementación del Mantenimiento Autónomo, mediante la capacitación de los empleados y la implementación de check-lists de las principales máquinas.
- Planificación, en conjunto con Mantenimiento, del plan de Mantenimiento Preventivo y Correctivo.
- Desarrollo de máquinas, dispositivos y equipos que atiendan al Takt, en conjunto con Ingeniería.
4) Conclusión
Las actividades anteriores son necesarias para garantizar la resolución de los problemas detectados en la producción, y el “Liderazgo y los Mandos Medios” desempeñan un papel importante en este sistema.
El trabajo en equipo es el diferencial más importante del Sistema de Producción Toyota cuando se habla de método, es decir, el compromiso y la participación de las personas trabajando en grupo para la resolución de los problemas.
¿Cómo lográbamos la estabilidad de la producción? Bastaba con resolver los problemas cuando aparecían, lo más rápido posible, con el método científico o basándose en el conocimiento y las actitudes del Liderazgo. Esto es muy difícil de encontrar en las empresas actuales, es decir, “Líderes” sin vanidades personales ni políticas, con un único compromiso: el bienestar de la colectividad. Si todos cuidaran la empresa donde trabajan como cuidan sus casas y pertenencias, tendríamos fábricas, corporaciones, ciudades, estados y países con pocos desperdicios y cierta estabilidad productiva.
Para las empresas que ya están desde hace algún tiempo en el Recorrido Lean y que luchan por mantener las herramientas ya introducidas, la sugerencia que queda es que esos líderes sean formados siempre por sus superiores. Para explicarlo mejor, la transferencia de conocimiento debe venir de arriba hacia abajo, es decir, el Presidente debe ser un profundo conocedor de la filosofía lean y “enseñar” al Director, que debe hacer lo mismo con el Gerente, y así sucesivamente.





