Cómo operar un ANDON
Este artículo explicará una de las diversas maneras en que Toyota utiliza el “Andon” para controlar visualmente las distintas paradas de una línea de producción debidas a los problemas generados por la inestabilidad de las 4M.
Destacaremos además cómo la operación del sistema involucra a todos los procesos productivos y de apoyo, cómo se da el aviso con anticipación antes de la parada de la línea y cómo interactúan los otros sectores responsables en el momento de la crisis generada por una parada de la producción.
1. QUÉ ES EL ANDON
El Andon es una importante herramienta de gestión visual cuando ocurren anormalidades y se encuentra en el pilar “Jidoka” de la “Casa de Toyota” (Figura 1), pues ayuda en la situación de “detenerse y notificar las anormalidades”.
Andon (ver “Léxico Lean”, páginas 4 y 5, versión 2.0 de abril de 2007) es el término japonés para “lámpara”; típicamente es un tablero luminoso con filas de números que corresponden a las estaciones de trabajo o máquinas, y sirve para detectar un problema en esas estaciones.
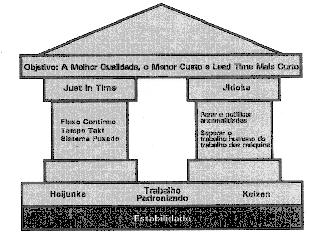
Figura 1: La Casa del Sistema de Producción Toyota (Fuente: “Léxico Lean”, página 83)
Como señalamos en nuestro artículo “Estabilidad en las áreas productivas de Toyota do Brasil”, para lograr la estabilidad de la producción es necesario resolver los problemas cuando aparecen, lo más rápido posible, con método científico o con base en el conocimiento y las acciones del equipo de apoyo.
El Andon es de suma importancia en este proceso de detección y eliminación de las anormalidades dentro del tiempo Takt.
2. PRODUCIENDO SIN ANORMALIDADES
El objetivo de toda operación productiva es producir según lo planificado (Takt), utilizando los recursos con el mínimo desperdicio posible. Si el dimensionamiento fue correcto, el producto pasaría por los diversos puestos de trabajo dentro del lead time esperado, preservando así el flujo continuo.
Por ejemplo, en una línea de montaje donde un vehículo que se fabrica recorre varios puestos, el producto se desplaza mediante transportadores y los operadores, a través del Trabajo Estandarizado, siguen el ritmo y la secuencia establecidos, agregando piezas y componentes al conjunto.
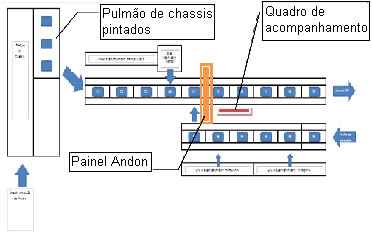
Figura 2: Línea de montaje, pintura y subconjuntos (vista superior)
En la Figura 2 mostramos el área de montaje final de un vehículo. El chasis pintado permanece en un pulmón esperando la entrada en la línea de montaje del chasis (C1~C5), donde se montan componentes, ejes trasero y delantero, cardanes y tuberías, y en la etapa C4 entran el motor y la transmisión. En la etapa C5 se posiciona la carrocería proveniente de la línea de Tapicería (T6).
Al salir de Pintura, la carrocería entra en la línea de Tapicería (T1~T6), donde se agregan componentes como asientos, tablero de instrumentos, revestimientos internos, vidrios y otros. Después de la última etapa, la carrocería se posiciona sobre el chasis, en el puesto C5, y el vehículo recibe las terminaciones finales entre los puestos F1~F5.
En la etapa F1 tenemos ubicado el tablero de seguimiento de la producción, donde se anotaban todos los problemas que causaban las paradas de la línea. Si no hay problemas ni anormalidades en ninguno de los puestos de trabajo, el líder anota en el tablero de seguimiento de la producción (que se ubica cerca del Andon) la cantidad producida, de forma unitaria y acumulada.
Por ejemplo, en el período de 9:00~10:00 h no ocurrió ningún problema productivo y, por lo tanto, la cantidad producida fue la planificada, de 2,00 vehículos, sin ningún minuto perdido (ver Figura 3).
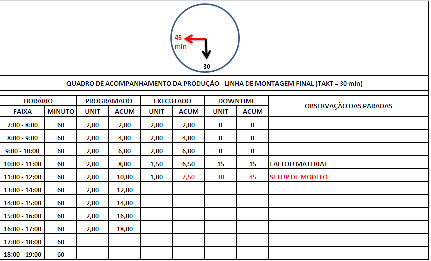
Figura 3: Tablero de seguimiento de la producción por hora
3. APARICIÓN DE ANORMALIDADES
El indicador utilizado para medir la estabilidad es el downtime (tiempo de producción perdido debido a paradas planificadas o no, ver “Léxico Lean”, página 19). Cuando no se alcanzaba la producción planificada, todo motivo de parada se cuantificaba (cuánto tiempo) y se calificaba (qué ocurrió).
El monitoreo se realiza mediante el “Tablero de seguimiento de los problemas” (ver “Creando Flujo Continuo” – Mike Rother & Rick Harris, p. 86) y generalmente lo completa el líder del área; el supervisor o jefe de producción lo verificaba durante los intervalos y la gerencia al final del día. El objetivo era alcanzar una eficiencia mínima del 95% respecto a lo planificado en cantidades o en tiempo de parada permisible.
Pero antes de detener la producción y anotar el downtime en el tablero de seguimiento de la producción, se accionaba un dispositivo para avisar a todos sobre el peligro inminente: un problema está apareciendo. Ya fuera un defecto, un material en mal estado o la falta de él (Material), un problema con el dispositivo o la máquina que causa retrasos (Máquina), la ausencia de un empleado (Mano de Obra) o un setup prolongado (Método), el operador accionaba un pulsador o una cuerda (ver “Léxico Lean”, Sistema de parada de posición fija, página 81) para avisar que tenía problemas. La producción no se detenía inmediatamente, sino que el “Andon” registraba que el puesto de trabajo estaba en dificultades, y si no se hacía nada después de algunos minutos, la línea se detendría.
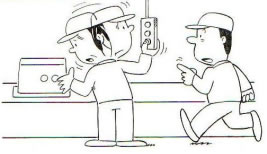
Figura 4: Pulsador de parada de la línea en la Etapa F-2
En el tablero Andon, tras el accionamiento por parte del operador de la Etapa F-2 (ver Figura 4), se enciende una lámpara amarilla y el liderazgo tiene una décima parte del Takt para resolver el problema. Si después de ese tiempo no se aplicó la contramedida, se enciende una lámpara roja que indica que la línea se detuvo hasta que se resuelva la situación. Veremos la explicación de estos accionamientos del Andon más adelante en este artículo.
Si, por ejemplo, la línea se detiene por problemas ocurridos, se activa un reloj ubicado sobre el tablero de seguimiento de la producción, que comienza a marcar cuánto tiempo estuvo detenida la línea por ese motivo. Este reloj indicará el tiempo total de parada de la producción en el día.
Como ejemplo, en el período de 10:00~11:00 h ocurrió una falta de material debido a la variación del modelo y la línea se retrasó. Así, si la línea estuvo detenida 15 minutos y el Takt es igual a 30 minutos, esto significa que este desperdicio causó la pérdida de 0,5 vehículos en ese período de 1 hora (ver Figura 3).
En el Tablero Andon, la situación mostrará que en la Línea Final, Etapa F-2, posición 5, ocurrió un problema que detuvo la línea en su totalidad (Ver Figura 5).
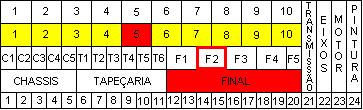
Figura 5: Tablero Andon de la Línea de Montaje
Esta situación de “producción detenida”, con el Andon indicando visualmente dónde estaba el problema, exigía la actuación urgente del equipo de apoyo de los otros sectores y, como se describe en el artículo “El Papel del Liderazgo en Toyota”, todos se dirigían al gemba para la solución inmediata.
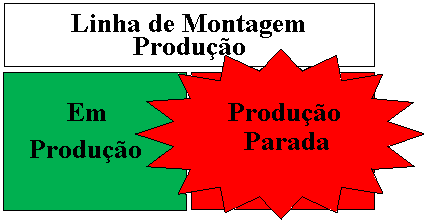
Otro tipo de información que generaba el Andon de la línea de producción era que este tablero estaba interconectado con otros Andons dentro de la fábrica y de la oficina. En la oficina de la dirección había un Andon sencillo con una lámpara verde y otra roja. Cuando la línea estaba “trabajando”, la lámpara verde permanecía encendida, y si por casualidad la línea se detenía, la lámpara roja se encendía indicando un problema (ver Figura 6). Cuando esto ocurría, la dirección también bajaba a la producción para ayudar en la identificación y en las medidas correctivas.
4. CÓMO FUNCIONA EL ANDON
La primera fila de lámparas “blancas” (ítem “a”de la Figura 7) indica la cadencia de trabajo y muestra a cada operador en qué punto de la secuencia de trabajo debe estar. Estas lámparas se van encendiendo en secuencia del 1 al 10 y están vinculadas a la velocidad del transportador.
La segunda fila de lámparas (ítem “b” de la Figura 7) indica si la línea está a punto de detenerse cuando se enciende alguna lámpara amarilla. Si la posición “5” está encendida, esto significa que en alguna etapa en la posición “5” (demarcada en el piso). Si se enciende la lámpara roja, indica que hubo una parada total de la línea.
La tercera y la cuarta fila de lámparas (ítem “c” de la Figura 7) indican en qué etapa y en qué línea ocurrió la parada, para facilitar la identificación del lugar donde se produjo el problema.
La quinta fila de lámparas (ítem “d” de la Figura 7) indica las estanterías de punto de uso (ver PDU, “Haciendo Fluir los Materiales”de Harris, Harris y Wilson, página 48) o los supermercados que abastecen la línea productiva. La importancia de estas lámparas es identificar en qué punto podrá producirse una falta de material, ya que se alcanzó el punto mínimo de inventario.
El último grupo de lámparas está destinado a mostrar qué proceso proveedor tiene problemas o cuándo se identificó algún tipo de defecto. Para explicarlo mejor: por ejemplo, cuando el área de montaje de la Transmisión encuentra un problema en una pieza mecanizada, el líder del área acciona un interruptor que enciende la lámpara “Transmisión” en el Andon de la línea de montaje y también en el área de Mecanizado que suministra la pieza. Así, todos se enteran inmediatamente de que tenemos problemas.
El tablero Andon formado por estas lámparas representa visualmente todos los puestos de trabajo de la línea de montaje y de los submontajes. Para cada etapa de trabajo de la línea principal existen 3 posiciones: blanca (lámparas de cadencia), amarilla y roja.
En el momento en que el operador acciona el pulsador, la lámpara amarilla se enciende y un sonido estridente resuena por la fábrica, informando al líder del sector y al supervisor que esa etapa enfrenta una dificultad porque apareció algún tipo de problema. Después de cierto tiempo, si no se hace nada para eliminar el problema, la lámpara roja se enciende y toda la línea de montaje se detiene, y comienza a sonar una música que se escucha en todo el sector. La línea de montaje detenida significa que todos los procesos anteriores también se detendrán, es decir, los que se encuentran en flujo continuo o jalados por kanban.
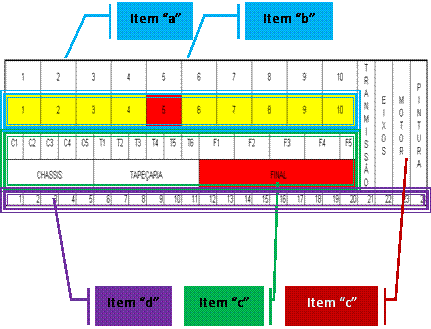
Figura 7: Tablero Andon (descripción de las lámparas)
La importancia de la lámpara amarilla (ítem “b” de la Figura 7) es que el liderazgo tiene un tiempo finito para actuar, ya sea con una contención para que el problema no pase adelante o con una solución definitiva. En este caso hablamos de acciones preventivas a la parada de la línea, y el tiempo de reacción hasta la parada total es igual a una décima parte del Takt. Es decir, el personal de apoyo tiene 3,5 minutos para resolver el problema antes de la parada.
La lámpara roja indica a todos que el problema no se resolvió y que el puesto no debe pasar el problema adelante. El Andon que señala el puesto detenido desencadena la llegada de todo el equipo de apoyo, de las áreas de ingeniería, mantenimiento, calidad, abastecimiento, gerencia y dirección, y el problema se eleva entonces a los niveles superiores. Del mismo modo, este grupo intenta resolverlo de forma paliativa o definitiva, con rapidez, ya que la línea y la fábrica en su conjunto están “detenidas”.
5. MARCAS EN EL PISO, LA CADENCIA DEL ANDON Y EL TRABAJO ESTANDARIZADO
Como se mencionó en la sección anterior, la primera fila de lámparas del Andon (ítem “a”de la figura 7) indica la cadencia de trabajo y deja claro al operador qué trabajo debe estar realizando. Estas lámparas se van encendiendo en secuencia del 1 al 10 y están vinculadas a la velocidad del transportador.
Cada etapa de trabajo tiene 10 divisiones, como muestra la Figura 8 a continuación, y cada división está correlacionada con las lámparas del 1 al 10 (Ver Figura 8, Detalle “a”). Por lo tanto, si en el Andon está encendida la lámpara 5, esto indica que el eje delantero (referencia del vehículo en la etapa de trabajo versus el Andon) está posicionado en la división “5” del piso (ver Figura 9).
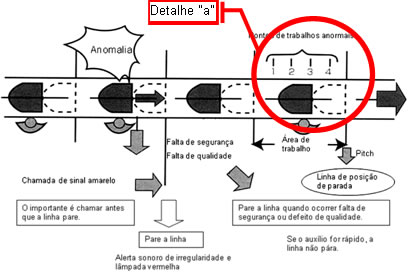
Figura 8: Marcas en el piso de cada Etapa
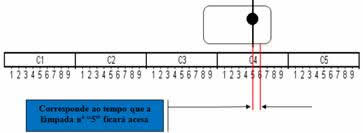
Figura 9: Marcas en el piso de cada Etapa (Detalle “a”)
En cada división de su etapa, el operador deberá ejecutar una serie de elementos de trabajo según la distribución realizada por el liderazgo (ver “Creando Flujo Continuo” – Mike Rother & Rick Harris, páginas 51~61). De este modo podremos tener un Trabajo Estandarizado como muestra la Figura 10, donde cada elemento está “amarrado” a las divisiones del piso y al Andon.
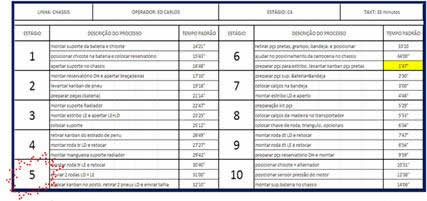
Figura 10: Trabajo Estandarizado, demarcación en el piso y Andon
La demarcación en el piso con las divisiones, como en las Figuras 8, 9 y 10, facilita la identificación de la etapa de trabajo de cada empleado cuando tenemos Tiempos Takt muy “largos”, superiores a 1 a 2 minutos. Para Tiempos Takt “cortos”, estas demarcaciones pierden su eficacia.
6. CÓMO SE REPRESENTA EL TIEMPO TAKT EN EL ANDON
Como se dijo anteriormente, cada etapa de trabajo está dividida en 10 partes, numeradas del 1 al 10, y la referencia es la línea del eje delantero del vehículo. Como tenemos 1 vehículo posicionado en cada etapa de trabajo, teóricamente todos están en la misma posición, pues se trata de una línea en la que los vehículos se colocan a partir del chasis pintado, y las lámparas blancas (ítem “a”de la Figura 7) se van encendiendo y apagando en relación con la cadencia determinada por el transportador.
Por ejemplo, en cuanto el chasis pintado se coloca en el puesto C1, se posiciona de manera que el eje de simetría del eje delantero quede en la división 1, y así el transportador lo va “jalando” hacia adelante. Entre la división 1 y la 2 hay una serie de elementos de trabajo que debe realizar el operador de ese puesto, y hasta llegar a la división 2 las demás lámparas blancas están apagadas, excepto la lámpara de la posición 1. En cuanto el vehículo alcanza la posición 2, la lámpara 1 se apaga y la lámpara 2 se enciende. Y así, todos los operadores, al mirar estas lámparas blancas, saben exactamente si están atrasados o adelantados, siempre siguiendo el Trabajo Estandarizado.
El “encendido” y “apagado” de las lámparas blancas lo realizan “dispositivos” ubicados en las cadenas del transportador en toda su extensión, a la misma distancia que las marcas del piso. En la Figura 11 podemos observar que estos dispositivos accionan un interruptor eléctrico (micro switch) que envía las señales eléctricas al Andon.
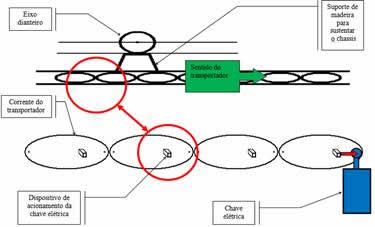
Figura 11: Sistema de accionamiento de las lámparas de cadencia del Andon
Para calcular la cadencia del transportador necesitaremos “transmitir la imagen del tiempo Takt” y por eso determinamos el “Line Speed”, es decir, la velocidad que debe tener la línea para atender la demanda. Como se vio anteriormente, si tenemos un Takt de 30 minutos, el chasis debe tardar 3,0 minutos en recorrer cada división de las etapas de trabajo.
En el caso ilustrado en este artículo, cada etapa de trabajo mide 10 metros, y al dividir 10 metros entre 30 minutos obtenemos una velocidad de 0,33 metros por minuto. Es de esta manera como establecemos la equivalencia entre el tiempo Takt y el Line Speed, y así podemos determinar un rango de velocidades que atienda varios Takt’s y, con ello, definir el tipo de equipo (en este caso el transportador) que se adquirirá o diseñará.
7. CÓMO ADAPTARSE A LOS CAMBIOS DE LA DEMANDA
Cuando ocurren cambios en la demanda, es decir, cuando el Takt se modifica, la velocidad de la línea (Line speed) debe cambiarse. Normalmente, los cambios del tiempo Takt se preveían observando el comportamiento de la demanda y sus tendencias.
Así, siempre con un mes de anticipación, toda la planificación se elaboraba con el cálculo del nuevo Takt, seguido del Line speed, del trabajo estandarizado de todas las personas (nueva distribución) y del layout. Con dos semanas de anticipación probábamos la nueva configuración para que los problemas se detectaran antes de oficializar el cambio. El objetivo de este procedimiento era dar el tiempo necesario para que la producción se “acomodara” (eliminar todo desperdicio) al nuevo layout y a la nueva distribución del trabajo.
Cuando no había cambio en la demanda (Takt) y siempre se alcanzaba lo planificado (desperdicios identificados y eliminados), era oportuno que la dirección aumentara un poco más el Line speed, con el objetivo de “dejar” que aparecieran más desperdicios. Ese era el enfoque para la eliminación continua de los desperdicios.
Para el tablero Andon, físicamente nada cambiaba. Con el cambio de la demanda, la velocidad del transportador debía modificarse mediante un conjunto motovariador, que transmite diversas velocidades (diversos Takt’s) a la línea. Lógicamente, durante el diseño del transportador, el rango de variación de velocidad debe tomarse en cuenta para atender los posibles Takt’s.
8. CÓMO SE ENTERAN LOS OTROS SECTORES DE LOS PROBLEMAS
En el mismo tablero Andon, los submontajes principales, como la tapicería, la transmisión, el chasis y los ejes, tenían una lámpara roja que se encendía cuando había problemas con esas piezas en la línea de montaje o en sus propios trabajos. Si había problemas, estos provenían de la Pintura de carrocerías, el Mecanizado, la Hojalatería y el Chasis.
Por ejemplo, supongamos que durante el montaje de la transmisión aparecía un engranaje defectuoso que iba a detener el submontaje. Corresponde al líder de esta área accionar un interruptor, que encendía una alarma en la oficina de Mecanizado informando que la jefatura de esa área debía dirigirse al sector de submontaje de la Transmisión. Si por casualidad no se resolvía el problema, la línea de montaje se detenía y se encendía la lámpara roja del área de transmisión en el Andon. Al mismo tiempo, en la sala de la gerencia y de la dirección también se encendía una lámpara roja, avisando que toda la producción se había detenido.
Inmediatamente toda la dirección y el equipo de apoyo (Ingeniería, Mantenimiento, Abastecimiento, las jefaturas de otras áreas productivas proveedoras, etc.) iban al Gemba para informarse del problema y ayudar a resolverlo.
En la Figura 12 observamos que el tablero Andon de la Línea de Montaje indica que hubo una parada (problema) ocasionada por el submontaje de la transmisión, que alertó al área de Mecanizado responsable de la pieza para que el liderazgo de las áreas se desplazara a resolver el problema. Paralelamente, la dirección y las áreas administrativas también son avisadas “visualmente” para que ayuden en la resolución.
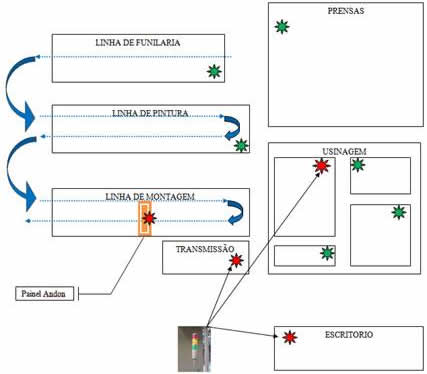
Figura 12: Sistema de información entre áreas
9. EJEMPLOS DE ANDON
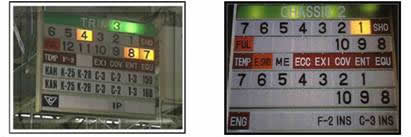
Figuras 13 y 14: Andons para las líneas de Tapicería y Chasis
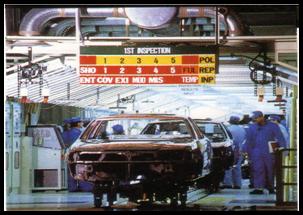
Figura 15: Andon para la línea de Pintura
10. CONCLUSIÓN
No basta con construir “espacios nobles” y colocar varios tableros con los principales indicadores, tableros de seguimiento o paneles luminosos que muestren cuánto se debe producir y cuánto se está produciendo, si no existe una sistemática de exposición y resolución de los problemas.
Un importante diferencial del Sistema de Producción Toyota es el compromiso y la participación de las personas en la resolución de los problemas, pero aún más importante es que los problemas se hagan visibles para que el desperdicio sea eliminado.
El Andon es una importante herramienta de gestión visual, siempre que esté bien administrado, pues muestra el ritmo del Takt a todas las estaciones de trabajo (estándar a seguir), regula el Trabajo Estandarizado de los operadores, identifica dónde está ocurriendo u ocurrió el problema y activa toda una “Cadena de Ayuda”, que comienza el ciclo con el líder del área, pasa por el supervisor, los gerentes y los directores y llega hasta un grupo multifuncional compuesto por responsables de diversas áreas de apoyo.
El Andon es de suma importancia en este proceso de detección y eliminación de las anormalidades dentro del tiempo Takt, pero no resuelve los problemas por sí solo; depende del compromiso de las personas.
Referencias bibliográficas:
HARRIS, Rick, HARRIS Chris e WILSON Earl. Fazendo Fluir os Materiais. Lean Institute Brasil, Versão 1.0, Maio 2004.
ROTHER, Mike e HARRIS, Rick. Criando Fluxo Contínuo. Lean Institute Brasil. Versão 1.0, Janeiro 2002.
MARCHWINSKI, Chet e SHOOK John. Léxico Lean. Versão 2.0, Abril 2007.