

The Thinking Production System: el TPS como estrategia ganadora para el desarrollo de personas en el entorno global de producción
Traducción al portugués de Odier Tadashi.
Compilado en octubre de 2003 por la División de "Public Affairs" de Toyota Motor Corporation.
En la Feria de Soluciones de Sistemas para Autopartes 2003, celebrada en Tokio el 18 de junio, Teruyuki Minoura, entonces al frente de la dirección global de compras de Toyota Motor Corporation, habló sobre sus experiencias con el TPS (Sistema de Producción Toyota) y lo que esto significa para sus proveedores y para el futuro de la industria automotriz.
Teruyuki Minoura confía en que los principios establecidos desde hace mucho tiempo del Sistema de Producción Toyota no cambiarán en el futuro y en que el TPS será capaz de enfrentar cualquier desafío. Destaca que originalmente el sistema surgió de un enfoque basado en ensayo y error orientado a solucionar problemas prácticos y atender las necesidades de la compañía. Recordando las dolorosas memorias de la disputa laboral de 1950 que destruyó muchas amistades, observa: "El negocio sufre si los esfuerzos se orientan a aumentar la productividad pero los productos no se venden". Fue a través de tales experiencias que surgió el concepto básico del Just-in-Time.
De la forma más simple, el Just-in-Time es "todo lo que se refiere a producir y transferir solo lo que es necesario", según Minoura. En lugar del antiguo sistema de producción "empujado" de abajo hacia arriba, el Just-in-Time representa el cambio al sistema "jalado", en el que los trabajadores solo producirán lo que es necesario. Herramientas como el sistema kanban (tarjeta de información), el andon (panel de información) y el pokayoke (prevención de errores) se desarrollaron para implementar el sistema jalado. Sin embargo, Minoura advierte: "la simple introducción de las tarjetas kanban o de los paneles andon no significa que usted haya logrado implementar el Sistema de Producción Toyota en su planta, ya que no son más que meras herramientas. Las nuevas tecnologías de la información tampoco escapan a la regla, y también deben aplicarse e implementarse como herramientas".
Al comienzo de su carrera, Minoura trabajó bajo la supervisión de Taiichi Ohno, reconocido como el creador del Sistema de Producción Toyota. Ohno, mediante un incansable enfoque de ensayo y error, trabajó para poner en práctica un sistema de producción "jalado" que detuviera la fábrica cuando se produjeran artículos innecesarios. Pero Minoura resalta que fue solo mediante el perfeccionamiento de un "conjunto de herramientas aisladas" en un sistema completamente desarrollado, denominado Sistema de Producción Toyota (TPS), que fueron capaces de difundir ese concepto por toda la empresa.
Un Sistema "Jalado" necesita trabajadores que usen la cabeza
Para Minoura, el método mediante el cual el TPS desarrolla a los trabajadores es su principal característica. "En un sistema ‘empujado’, hay poca oportunidad para que los trabajadores aumenten sus conocimientos porque solo trabajan, producen de acuerdo con las instrucciones que se les dieron. Por otro lado, el sistema ‘jalado’ pide que el trabajador use su cabeza para lidiar con un proceso de fabricación en el que él mismo debe decidir qué es necesario hacer y con qué velocidad es preciso hacerlo".
"Un entorno en el que las personas tienen que pensar trae consigo la sabiduría, y esa sabiduría trae consigo el kaizen (mejora continua)", destaca Minoura. "Si se le pidiera producir solo una pieza a la vez, para producir de acuerdo con el flujo, un operario de línea típico terminaría confundido. Una característica básica del ser humano es buscar más conocimiento cuando está bajo presión. Tal vez la principal fortaleza del Sistema de Producción Toyota sea el modo en que desarrolla a las personas". Por eso, cuando Minoura explica el TPS, dice que, en realidad, la T significa "Thinking" (pensar), en lugar de "Toyota".
En el TPS, la T también significa "Thinking"
Recordando cuando Ohno le pedía resolver problemas, Minoura dice: "No creo que él estuviera completamente interesado en mi respuesta. Creo que solo me estaba sometiendo a algún tipo de entrenamiento para que aprendiera a pensar". De modo similar, la Harvard Business School usa el método del estudio de caso como la mejor alternativa para formar pensadores de negocios. Los profesores de Harvard nunca les dan la respuesta a los estudiantes porque, una vez más, ese no es el objetivo. Minoura dice que "Desarrollar personas es el punto de partida del monozukuri (hacer cosas) en Toyota".
Para reducir el Lead Time, elimine todo lo que no agrega valor
La implementación de la producción Just-in-Time comienza con la reducción del lead time para hacer cosas, según Minoura. "El camino para reducir el lead time es eliminar todo lo que no agregue valor. Hay solo algunos procesos que realmente involucran producción. La mayor parte del tiempo, el material solo se traslada de un lugar a otro. Si esto causa un aumento considerable del lead time, deshacerse urgentemente de esas etapas en las que no se está procesando nada es algo que debe hacerse lo antes posible".
A continuación, hay que deshacerse de los defectos. "Si un artículo es defectuoso, ‘lo que es necesario’ no podrá entregarse. Si se encuentra un defecto, la línea debe detenerse en ese preciso momento para que puedan tomarse las medidas para solucionar este problema. Esto caracteriza el concepto de incorporar la calidad en el proceso". Minoura añade a la explicación: "Producir lo que es necesario significa producir la cantidad correcta de lo que es necesario. La respuesta es un sistema flexible que permita a la línea producir la cantidad correcta de lo que es necesario. Si se necesitan seis operarios para producir cierta cantidad de un artículo y hay una caída en la cantidad requerida, entonces su sistema debería ser capaz de liberar a una o dos personas para que hagan otro trabajo".
La línea debe detenerse si hay un problema
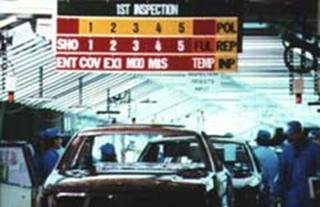
Panel luminoso Andon.
Es esencial detener la línea cuando hay un problema. "Si la línea no se detiene, los artículos defectuosos inútiles pasarán a la siguiente etapa. Si usted no sabe dónde ocurrió el problema, no puede hacer nada para corregirlo. De ahí viene el concepto del control visual. La herramienta para ello es el panel luminoso andon".
Ocúpese de los defectos solo cuando ocurran y la cantidad de personas que necesita disminuirá
El trabajo estandarizado es esencial para identificar dónde las cosas están saliendo mal, dice Minoura. "Si usted está lidiando con algo que es diferente de lo que está en la hoja de trabajo estandarizado, o diferente del modo en que los demás lo están haciendo, entonces esa es la definición de un problema. Al pensar en lo que está causando el problema, este se volverá visible. Cuando el problema se aclara, se abren las puertas al kaizen. Si usted establece como regla ocuparse de los defectos solo cuando ocurren, entonces la cantidad de personas caerá marcadamente. Lo que está funcionando sin dificultades ni interrupciones no necesita estar bajo supervisión. Si usted se compromete solo a encontrar y corregir los problemas, será capaz de tener un control efectivo de su línea con un número menor de personas".
Pregúntese "¿Por qué?" cinco veces
Cuando algo sale mal, lo primero que debe hacerse es corregir el error. Minoura recuerda que Ohno solía pedirles que se preguntaran "¿Por qué?" cinco veces seguidas porque "así encontrará la raíz del problema y, si logra eliminarla, nunca más volverá a ocurrir". Sin embargo, Minoura enfatiza que observar el propio lugar donde ocurrió el problema, en lugar de deducir desde la oficina lo que sucedió, es la única manera correcta de responder a los "¿Por qué?". "Siempre me inclino a pensar que el método de los Cinco Porqués no está funcionando como debería porque falta entrenamiento práctico. La razón de esto es que siempre terminan regresando al método de la deducción. Sí, deducción. Entonces, cuando les pregunto "¿Por qué?", enseguida me reportan cinco causas, tan rápido como un destello de luz, por deducción. Entonces, nuevamente, yo preguntaba cinco veces "¿Por qué?"para cada una de las causas que me dieron. El resultado fue que empezaron a deducir una vez más, y son tantas las causas dadas en el intento de llegar a la raíz del problema que uno termina totalmente confundido respecto de cuál de ellas es importante".
"Mediante el entrenamiento real", dice Minoura, "usted será capaz de descubrir docenas de problemas y también será capaz de llegar a las raíces de esos problemas. Será capaz de hacer innumerables mejoras. Si incorpora en su equipo todo el conocimiento acumulado en la búsqueda de la causa raíz de los problemas durante los varios ‘¿Por qué? ¿Por qué? ¿Por qué?...’, entonces tendrá algo que nadie más tendrá la oportunidad de tener. No creo que esto tenga alguna relación con la nacionalidad, sino con si usted recibió o no un entrenamiento adecuado. Creo que esta tendencia a dar ese tipo de entrenamiento y educación constituye la base del método de Toyota conocido como monozukuri".
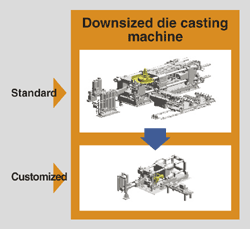 |
| Máquina de fabricación de moldes del tamaño adecuado, desarrollada por Toyota, personalizada para reflejar el formato final del producto, que cuesta un 50% menos que su predecesora. (Fuente: Toyota Annual Report 2003) |
En última instancia, el objetivo del TPS es lograr reducciones de costos duraderas. Y el principio básico del TPS no es algo que vaya a cambiar. Pero el mundo sigue cambiando, y Minoura sugiere cuatro métodos para poder lidiar con ello.
Primero, al considerar qué factores permitieron a la manufactura japonesa alcanzar la supremacía mundial, Minoura resalta que la alta calidad fue uno de los factores clave. "Sin embargo, hoy en día, los fabricantes de automóviles de otros países y los proveedores de autopartes han logrado acercarse a los niveles de calidad de Japón. Esto significa que tenemos que pensar mucho en lo que debe hacerse para mantener nuestra preeminencia en el área de la calidad".
Segundo, como los negocios automotrices se están volviendo cada vez más globales, Minoura afirma: "Es importante cambiar nuestro enfoque de estar centrados en Japón a ser más globalizados, algo que también está de acuerdo con nuestro principio de genchi genbutsu (experiencia propia), y pensar exactamente qué forma debe tomar ese cambio".
Tercero, Minoura cree que el futuro verá un aumento de la necesidad de incorporar en los productos lo que el cliente necesita y desea."Es necesario que los proveedores trabajen con nosotros en todas las etapas para que encontremos una manera de producir mejor y más barato. Este tipo de colaboración puede traer las nuevas ideas que necesitamos".
Por último, Minoura dice que "para permitir que el ADN de Toyota se difunda y evolucione globalmente, necesitamos desarrollar y formar personas globalmente".
Pero los esfuerzos para incorporar la calidad en el proceso de producción están siendo olvidados, según Minoura. "Cuando hablamos de los defectos en nuestra fábrica, hablamos de los procesos defectuosos. Si hay un proceso defectuoso, este resultará en productos defectuosos. Por más que examine minuciosamente un producto defectuoso, no logrará perfeccionar el proceso. Entonces debemos mirar el proceso con problema. Los componentes se llevan de un proveedor a otro en un flujo y, a menos que exista un excelente sistema de control, es imposible evitar que ocurran los defectos. Establecer tal sistema de control es lo más fácil de hacer cuando la cadena de suministro es simple. Y este es un asunto del que la alta gerencia debería ser responsable".
Entrene a las personas para seguir las reglas y los estándares como si eso formara parte de su naturaleza
No obstante, el ser humano es quien realmente logra incorporar la calidad en el producto. Según Minoura, "es importante crear un clima en el que las personas sean entrenadas para seguir las reglas y los estándares como si eso formara parte de su naturaleza". "Este tipo de respuesta reflexiva es un rasgo distintivo del monozukuri de Toyota".
Es esencial crear relaciones de confianza mutua. Minoura ve la localización o genchika como clave para ello. "Cuando comencé mis trabajos en EE. UU., tuvimos que mantener algunas funciones todavía en Japón, pero hoy estamos intentando hacer todo lo posible en EE. UU. La estrategia clave para ello ahora es el genchika de personal. El éxito del genchika depende de cuán capaces podamos ser de lograr que los empleados locales "hereden" nuestro ADN de Toyota".
Descubra dónde se fabrica una pieza a bajo precio y use ese precio como benchmark
El objetivo básico es mantener el aumento del nivel de suministro local. "Si descubrimos que existe un lugar en el mundo donde se puede producir esta o aquella pieza por este o aquel precio, entonces deberíamos usar ese precio como benchmark, además de intentar canalizar nuestros esfuerzos en el intento de encontrar una manera más barata de fabricar en la propia región", según Minoura. "Personalmente, creo que esta es, de lejos, la mejor manera de atacar este problema. Si podemos abaratar la producción local, entonces el incentivo para comprar en otros mercados desaparecerá. Pero para que esto realmente suceda, para decir realmente ‘OK, ellos pueden hacer esto por tantos dólares, entonces podemos hacer lo mismo más barato aquí’, es preciso que haya colaboración entre la industria automotriz y sus proveedores. Por esa razón, nosotros, los fabricantes, tenemos la responsabilidad de buscar el menor precio, y debemos esforzarnos al máximo para encontrar un medio de producir por mucho menos en el mercado local, incluso en Japón".
Minoura advierte que el proveedor necesita cambiar su enfoque hacia el usuario del automóvil en lugar del fabricante del automóvil. "Usted tendrá que empezar a analizar las necesidades y preferencias del usuario final. Deberá descubrir lo que el usuario final desea y deberá trabajar para desarrollar componentes que se ajusten a esas necesidades. Entonces estará ofreciendo lo que realmente desarrolló a fabricantes de automóviles como nosotros, que incorporarán esos componentes a nuestros proyectos. Ese es el próximo perfil de producción que la industria viene buscando. Cuando esto suceda, términos como "fabricantes de automóviles" y "proveedores" se volverán inapropiados. Ambos se acercarán, convirtiéndose en socios, y juntos desarrollarán alta calidad, precios más bajos y productos que atiendan las necesidades del usuario final. Para sobrevivir, será preciso usar el conocimiento que usted adquirió en el piso de planta para reducir los costos y utilizar ese dinero ahorrado en el desarrollo. Usted necesita hacer un esfuerzo adicional para poder ver sus propias fortalezas y compararlas con las de sus competidores".
Desarrolle a las personas para que puedan tener ideas interesantes
Minoura no puede enfatizar lo suficiente el papel de liderazgo que las personas tienen en el monozukuri. "No puede haber ningún monozukuri (hacer productos) exitoso sin hitozukuri (hacer personas). Para mantener el surgimiento de nuevas técnicas revolucionarias de producción, necesitamos desarrollar ideas y conocimientos singulares a través de pensar en los problemas en términos del genchi genbutsu. Esto significa que es necesario pensar en cómo podemos desarrollar personas que puedan generar estas ideas. A medida que nuestras operaciones se vuelven cada vez más globalizadas, también es necesario pensar en cómo introducir el ADN de Toyota en los empleados de todas las regiones del mundo".
Toyota exporta mundialmente su enfoque singular bajo el rótulo de "Toyota Way". Como parte de este esfuerzo, el Toyota Institute se fundó en Japón en enero de 2002 para educar a gerentes y ejecutivos tanto de Japón como de otros países. "Cada año", resalta Minoura, "docenas de empleados de todas nuestras filiales alrededor del mundo llegan a Japón para aprender el Toyota Way".







