

Producción pull: el futuro de las cadenas de suministro
Algo que la Covid-19 demostró de forma inequívoca es que las cadenas de suministro globales, en todos los sectores, están rotas. Cuando comenzó la pandemia, lo vimos en los estantes vacíos de los supermercados de todo el mundo. Posteriormente, lo vimos en la distribución dolorosamente lenta de las vacunas en muchos países, debido a problemas de suministro. Que las cadenas de suministro globales estén rotas no es nuevo, pero que ahora todos lo sepan, sí lo es. Tampoco es nuevo que el método que podría mejorar drásticamente la situación sea culpado del fracaso: el sistema pull creado por Toyota hace más de medio siglo, conocido como Just-In-Time. Por lo tanto, la publicación del libro de Christoph Roser All About Pull Production, en 2021, fue muy oportuna[1].
¿Qué es un sistema pull? Aquí hay un poco de contexto.
El libro de Roser explora a fondo los detalles del sistema pull, un método para alinear la oferta y la demanda que es ampliamente citado, pero mal comprendido. La definición académica más aceptada de sistema pull es la de Wally Hopp y Mark Spearman, quienes afirman, en su influyente artículo de 2004, que la característica definitoria de un sistema pull es la presencia de límites para el control del inventario: “Un sistema de producción jalada (pull) es aquel que limita explícitamente la cantidad de trabajo en proceso en el sistema”.
Es una definición simple, lo que la hace atractiva; pero es incorrecta. Toyota desarrolló el sistema pull y el diseño de la cadena de suministro a través de la práctica en el mundo real, en un momento en que no tenía acceso a proveedores automotrices y, por lo tanto, necesitaba innovar. El inventario no era el principal problema que intentaban resolver (ni lo es hoy). El problema crítico de la cadena de suministro (o, como prefieren llamarla los pensadores lean, del flujo de valor) es que cada punto de la cadena necesita saber, en cualquier momento, exactamente qué producir y qué mover. Esto involucra, de hecho, el problema del inventario, que conduce a muchos otros problemas asociados (incluidos los costos de almacenamiento, entre otros). Por esa razón, especialistas, académicos e incluso practicantes tienden a centrarse en las pilas de cosas que llamamos inventario sin mirar más a fondo para entender las causas más profundas. Las pilas están ahí. Siguen creciendo. Bloquean nuestra visión.
Un sistema pull, como el sistema Just-In-Time más amplio de Toyota, aborda el problema del diseño de la cadena de suministro no solo desde el punto de vista del control de inventario. ¿Cómo podemos organizar todo el trabajo, todo el material y todo el tiempo involucrados en una larga cadena de suministro para que opere de la forma más eficaz y eficiente posible? ¿Cómo podemos lograr que cada etapa produzca exactamente lo que la siguiente necesita, en el momento adecuado y en la cantidad necesaria? ¿Es un proceso de planificación de arriba hacia abajo la mejor manera, indicando a cada etapa de un gran sistema de suministro qué producir y cuándo? Ese enfoque puede funcionar, si todo sucede según lo planeado. Pero, lamentablemente, en el mundo real, que todo salga según lo planeado es algo cada vez más raro. Las cosas salen mal. Las máquinas dejan de funcionar. Los camiones se averían. Los seres humanos cometen errores. Y, de cualquier modo, en el mundo actual, los clientes toman decisiones de último momento. Las personas cambian de opinión. Entonces, ¿cómo podemos organizar toda esta complejidad cuando el inicio de la cadena de suministro está a medio mundo y a medio año de distancia del cliente?
Esos son los problemas que los sistemas pull abordan a partir de un conjunto de premisas no convencionales. Mantener el inventario al mínimo es deseable, sin duda, pero (disculpen, Hopp y Spearman) definir límites de inventario no es la característica definitoria de un sistema pull. La cantidad de inventario necesaria es el resultado de acciones tomadas y decisiones orientadas a resolver múltiples problemas — principalmente, cómo garantizar que lo que se necesita llegue a donde se necesita, cuando se necesita, ni demasiado tarde ni demasiado pronto
Esta es la definición de producción jalada (pull) del Léxico Lean: “Método de control de la producción en el que las actividades aguas abajo avisan a las actividades aguas arriba sobre sus necesidades. La producción jalada (pull) intenta eliminar la sobreproducción y es uno de los tres componentes principales de un sistema de producción Just-In-Time completo”. Y observe que, aunque el inventario mínimo o incluso el 'inventario cero' pueda ser 'ideal', en el mundo real los inventarios pueden utilizarse estratégicamente de seis maneras distintas para hacer que el sistema en su conjunto sea más eficaz y eficiente, y no solo eficiente a nivel local.
Toyota descubrió pronto (al igual que, más recientemente, Tesla) que la industria automotriz presentaba una infinidad de problemas complejos además de los evidentes de diseñar, construir y comercializar el producto. Hay empleados que contratar y capacitar, piezas y materiales que adquirir, productos que vender y servicios que prestar, además de cuestiones regulatorias que enfrentar. Y está la difícil cuestión de gestionar los miles de piezas y materiales que componen un automóvil. Por simple que parezca, ¡organizar el flujo constante de materiales puede ser tan desafiante como transformarlos en el producto final!
Kiichiro Toyoda, fundador de Toyota, tuvo la idea – e incluso creó el curioso nombre – del 'Just-In-Time' en la década de 1930, durante una misión de reconocimiento en el Reino Unido. Perdió una conexión de tren, lo que le enseñó una lección inolvidable sobre la importancia de la puntualidad e inspiró la visión de que se debe llegar exactamente en el momento justo. Mientras su empresa en Japón aprendía a fabricar automóviles, la fábrica enfrentaba el problema de quedarse siempre sin piezas ni materiales. La solución fue traer los materiales diariamente, justo a tiempo (just in time) para ser fabricados o montados.
Una década después, el gerente de producción de Kiichiro, Taiichi Ohno, comenzó a experimentar con sistemas pull sencillos en el piso de producción. Se dio cuenta de que los trabajadores de las etapas siguientes a menudo se quedaban sin los materiales necesarios, mientras que las etapas anteriores estaban ocupadas produciendo los artículos equivocados. Para resolver el problema de la 'sobreproducción' (producir demasiado o, como muchos ignoran, demasiado pronto), invirtió el flujo de información – utilizando tarjetas Kanban o los propios contenedores vacíos – indicando a cada operación qué producir y mover. (Ohno no inventó el sistema pull; desarrolló el sistema pull definitivo y sostenible). (Una nota para los geeks lean: los Mapas del Flujo de Valor, también conocidos como Análisis del Flujo de Materiales e Información, rastrean la información de control o de instrucción – no toda la información que circula en cualquier sistema de trabajo. Esta es una distinción especialmente crítica al 'mapear' – para analizar y mejorar – un sistema en el que el producto es una forma transformada de información).
Al final, prevalecieron dos reglas simples: 1) nunca producir ni mover en exceso, 2) ni de forma insuficiente. Simple, de hecho. Pero para convertir estas reglas simples en una regla en el mundo real es necesario invertir la lógica: jalar, no empujar. Comience conectando los procesos individuales. Haga que la producción fluya, idealmente pieza a pieza donde sea posible. Donde no sea posible fluir directamente de una etapa de creación de valor a otra, conecte los procesos separados mediante algún mecanismo (como el Kanban) para permitir que los procesos posteriores jalen de los procesos anteriores lo que necesitan, cuando lo necesitan. Con estas conexiones hechas, y el flujo de una sola pieza (one piece flow) establecido donde sea posible, concéntrese en acortar los tiempos de ciclo entre cada etapa, lo que da como resultado un flujo de valor de alta velocidad y altamente receptivo. ¡Simple! ¡Y brillante!
Pero simple no significa fácil, y brillante no significa necesariamente intuitivo.
Mi primer contacto con el sistema pull de Toyota fue en la primera mitad de 1984, en el piso de producción de la estampación de la Planta de Ensamblaje de Takaoka. Toyota se preparaba para el inicio de las operaciones de NUMMI (New United Motor Manufacturing Inc.), la joint venture de la empresa con General Motors en Fremont, California. Mi momento 'eureka' – '¡Ah, así que eso es lo que significa JIT!' – llegó después, y no durante mi capacitación en la planta, cuando se suponía que debía aprender todo sobre el TPS.
Aunque todavía era nuevo en el proceso, ya estaba en la posición de explicar el TPS a los visitantes, la mayoría de General Motors. Aunque había aprendido lo suficiente para ofrecer una explicación básica del Kanban y de la 'producción jalada vs. producción empujada', en realidad no lo entendía del todo. Un día, cuando me presionaron para explicar de verdad qué era la producción jalada y por qué era tan importante, me frustré con un gerente de producción de GM en particular, así como él estaba frustrado conmigo.
Un gerente de nivel medio, con décadas de experiencia, me presionó: 'No lo entiendo. ¿Y qué? Oigo lo que dice, pero no veo cuál es la gran cosa. ¿Por qué debería importarme 'jalar en lugar de empujar'? No veo la ventaja.' Me sentí tan frustrado como él, irritado porque no lograba entender las mismas explicaciones que parecían ser suficientes para los demás. Mi frustración aumentó cuando me di cuenta de que yo mismo no sabía exactamente cuál era el gran diferencial.
Creo que mi frustración – primero con el visitante y luego, gradualmente, conmigo mismo – fue la chispa que condujo al insight y a mi momento 'eureka'. De repente me impactó el poder de todos esos ciclos rápidos de reposición que se repetían aparentemente sin fin a lo largo de la cadena de suministro. El pequeño ciclo de flujo de material e información que observábamos era fractal. Al día siguiente, visitamos a proveedores externos conectados a la planta mediante Kanbans, donde los Kanbans circulaban hasta ocho veces al día. Un sistema con loops de feedback, autocorrectivo y verdaderamente revolucionario.Sistemas dentro de sistemas, dentro de un sistema.
En pocos meses, NUMMI estaba en pleno funcionamiento y el mundo fuera de Toyota tenía su primer contacto directo con un sistema pull exitoso en operación. Aun así, lo que los observadores pueden ver en la superficie – como el bajo inventario – es solo el resultado. El trabajo tras bastidores para ejecutar un sistema que parece tan simple es, en realidad, engañosamente simple. Hasta hoy, es raro encontrar empresas dispuestas a invertir en el desarrollo de la capacidad organizacional necesaria para transformarse con éxito hacia un sistema pull. (Toyota considera la conversión de la producción empujada a la jalada una característica definitoria del funcionamiento avanzado de su sistema Just-In-Time, que es un componente importante del Sistema de Producción Toyota. Sin embargo, el sistema pull es solo una parte del JIT, junto con los conceptos y prácticas de creación de flujo continuo con un Takt Time definido. Un sistema JIT completo – el artículo correcto, en el lugar correcto, en la cantidad correcta y en el momento correcto, sin faltantes ni sobreproducción – exige muchos otros elementos además del pull (que, al fin y al cabo, es solo una técnica), incluidas la ubicación y la escala de instalación de la capacidad, las relaciones entre OEM y proveedores y, sobre todo, ¡una comprensión precisa y profunda de las necesidades de los clientes!
MALENTENDIDOS, FALACIAS, CONFUSIONES Y LOS DAÑOS CAUSADOS
Es realmente lamentable que el camino más viable para corregir los problemas de las cadenas de suministro sea a menudo culpado de sus fracasos. Los académicos (como los mencionados anteriormente) no tienen el monopolio de la difusión de malentendidos sobre la dinámica de las cadenas de suministro. Periódicamente, incluso las revistas más prestigiosas publican artículos que culpan al Just-in-Time o a la manufactura lean de los problemas de suministro. La escasez de bienes, como la que siguió al 11 de septiembre (Jim Womack y Dan Jones respondieron en aquella época en la columna del Lean Enterprise Institute - LEI) o las interrupciones causadas por el gran terremoto y tsunami que azotaron Japón en 2011 o por la pandemia de Covid-19 (previsiblemente desmentido por Womack en 2006), conducen invariablemente a absurdos como el artículo destacado del Wall Street Journal a finales de 2020: '¿Por qué todavía no hay suficientes toallas de papel?' En él, el autor escribe: 'Culpe a la manufactura lean. Un esfuerzo de décadas por extraer más ganancias manteniendo bajo el inventario dejó a muchos fabricantes desprevenidos cuando la Covid-19 los golpeó. Y es poco probable que la producción aumente significativamente pronto.' (El LEI respondió a esto mediante una carta al editor).
A comienzos de 2021, la crisis global de las cadenas de suministro – que involucró artículos quizás más desafiantes que el papel higiénico – incluyó semiconductores y cuestiones geopolíticas. Las políticas que habían llevado a tres décadas de búsqueda de los precios unitarios más bajos en China terminaron revirtiéndose. El péndulo osciló nuevamente. En medio de todo esto, hay un camino mejor
UN CAMINO A SEGUIR
Presentamos el oportuno libro de Christoph Roser, All About Pull Production. Con su obra, Roser no pretende ofrecernos una simplificación rápida de 1.500 palabras para lectores ocasionales. El contenido de estas páginas exigirá que ustedes, los practicantes, hagan cierto esfuerzo.
Roser presenta varias técnicas y herramientas que ayudarán a reconfigurar las operaciones de la cadena de suministro. Pero, más importante aún, al explorar diversos enfoques y métodos, desafía a los lectores a repensar sus estrategias y a reconsiderar qué necesita lograr su sistema de suministro y por qué. ¿Cómo lograr que cada artículo esté en el lugar correcto y en el momento correcto? ¿Cómo pueden los miles de personas y procesos de un flujo de valor extendido hacer el trabajo correcto en el momento correcto?
La verdadera naturaleza de una empresa lean es la de un sistema de negocios holístico. En él, todo está conectado. Por lo tanto, la disciplina de la optimización puntual – que fue el foco de décadas de investigación sobre cadenas de suministro y se convirtió en un dogma hoy aceptado – normalmente genera desperdicio en todo el sistema, excepto en el punto que se está optimizando. Hasta que los líderes de la cadena de suministro dirijan su mirada a todo el flujo de valor, los ahorros serán ilusorios y las mejoras, insostenibles.
El poder de lean se manifiesta en el gemba a través de la forma en que se conectan las actividades, y la desconexión de esos vínculos – ya sea en el piso de producción o en el flujo de valor extendido – destruye la dinámica principal de un sistema lean: la capacidad de aprender y adaptarse. Fragmentar la gestión de la cadena de suministro en puntos desconectados con el menor precio por pieza o en algoritmos de optimización hace que se pierda la capacidad de construir una cadena de suministro racional, práctica y adaptable, configurada como un sistema vivo que aprende. Esto desafía a los gestores a comprender profundamente cómo funcionan actualmente sus flujos de valor y a diseñar versiones mejoradas, que sean gestionables y adaptables a las condiciones del mundo real, que cambian rápidamente.
Los diseños de sistemas que ignoran el lado humano de la toma de decisiones y esperan controlar las cadenas de suministro solo o principalmente mediante soluciones tecnológicas no resolverán nuestros problemas. Las decisiones centralizadas (tomadas por humanos al estilo de comando y control o por máquinas que utilizan IA al estilo 'caja negra') están condenadas al fracaso por dos motivos: 1) en el mundo actual, no logran igualar la adaptabilidad dinámica de un sistema de toma de decisiones distribuido, y 2) cada vez que se separa la toma de decisiones de la responsabilidad de quien realiza el trabajo, se les quita a esas personas el sentido de pertenencia y el compromiso, lo que aumenta la probabilidad de errores e incluso de sabotaje, debido a la alienación. En cambio, el sistema pull mediante Kanban o cualquier otro medio – junto con los demás elementos de un sistema de producción Just-In-Time y, de hecho, todas las herramientas y métodos de un sistema lean – distribuye la responsabilidad al lugar donde se está realizando el trabajo. Ohno hablaba de la 'democracia del Kanban', un sistema elegante con responsabilidad y autorización distribuidas dinámicamente según la necesidad y con reglas de actuación transparentes.
Los diseñadores de sistemas de suministro tienen innumerables problemas que resolver y enfoques para enfrentarlos. El cambio hacia el sistema pull es un desafío técnico, pero también exige un cambio fundamental de mentalidad no solo de los profesionales de la cadena de suministro, sino también de los CEO. Y eso requiere trabajo en equipo a gran escala. No se puede negar la necesidad de sistemas de suministro eficaces que respondan a las complejidades en rápida evolución del siglo XXI. Aprender los principios y las prácticas de la producción jalada (pull) es un excelente punto de partida.
[1] El libro Tudo sobre Produção Puxada (All About Pull Production), de Christoph Roser, en portugués, está disponible en LeanShop.
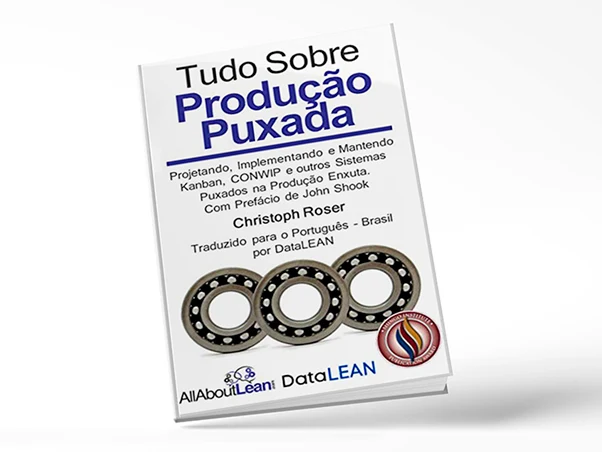
El libro de Christoph Roser All About Pull Production está disponible para comprar aquí.






