

Cómo determinar metas para el tiempo de setup
"¡Logramos reducir el setup de 2 horas a 20 minutos! ¡Excelente!", "¡Sigamos reduciéndolo más!" son frases comunes que se escuchan después de los esfuerzos cotidianos para reducir el tiempo de setup.
Sabemos que cuanto más rápido sea el setup, mejor. Pero ¿serán suficientes esos "20 minutos"? ¿Cómo saber si ese tiempo es poco, mucho o suficiente? ¿Será necesario reducirlo más? ¿Cuál sería la meta, es decir, el tiempo de setup que se debe alcanzar?
Lo ideal es tener un setup con un tiempo de cambio igual a cero. Pero esto solo es posible en una línea de producción con máquinas y equipos dimensionados adecuadamente y dedicados a un único flujo de valor. Entonces, ¿qué hacer cuando esto no sea posible?
Este artículo tiene como objetivo mostrar cómo determinar las metas de tiempo para los setups de modo que la producción trabaje en un flujo nivelado. A partir de una visión del estado futuro de un flujo de valor, se deben determinar los tiempos objetivo de setup, así como los planes de acción para alcanzarlos.
El ejemplo de Escovas NTL
Analicemos el caso de una empresa fabricante de cepillos de acero para uso industrial. Esta fábrica opera en 1 turno de 8 horas con dos pausas de 10 minutos. Se dibujó el mapa del flujo de valor de la familia de productos correspondiente al cepillo circular, que tiene 5 modelos. Los dos procesos básicos son el estampado compartido y una célula de montaje, con tres procesos (I, II y III) representados a continuación, con sus respectivas cajas de datos (TC = tiempo de ciclo y TCa = tiempo de cambio):
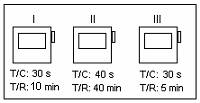
Figura 1 – Célula de montaje.
El estampado tiene un tiempo de ciclo de 6,5 s con un setup de 58 min. Debido a la diferencia de tiempos de ciclo entre la célula y el estampado, no fue posible establecer flujo entre los dos procesos y, por ello, se creó un supermercado para jalar del estampado, como muestra la figura 2.
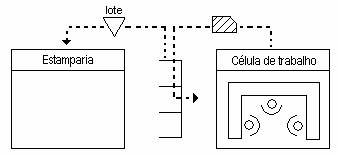
Figura 2 – Flujo entre el estampado y la célula de trabajo.
La demanda diaria de esta familia de productos, basada en una serie histórica de seis meses, para los cinco modelos (A, B, C, D y E), se muestra en la Tabla 1.
Tabla 1 – Demanda diaria por modelo.
Modelo |
Demanda diaria |
A |
500 |
B |
100 |
C |
50 |
D |
25 |
E |
5 |
Total |
680 |
Análisis de la célula de trabajo
Aunque las máquinas están físicamente cerca unas de otras, la célula de montaje no trabaja en flujo continuo. Se acumulan inventarios entre un proceso y otro. La causa está en el elevado tiempo de setup del proceso II, que hace que se produzcan grandes lotes de cada modelo. Por lo tanto, debemos reducirlo. Pero ¿cuánto reducirlo? ¿Serán adecuados los tiempos de setup de las otras dos máquinas?
El tiempo takt de la célula en un turno de trabajo es la razón entre el tiempo disponible para la producción y la demanda del cliente. Sabiendo que la fábrica opera 8 horas al día, equivalentes a 480 minutos, con un intervalo total de 20 minutos y una disponibilidad de las máquinas del 85%, tenemos un tiempo disponible para la producción de (480 min – 20 min)x0,85 = 390 min. Dividiendo este valor entre la demanda de cada modelo, obtenemos sus respectivos tiempos takt, que se muestran en la tabla siguiente:
Tabla 2 – Cálculo del tiempo takt para cada modelo.
Modelo |
Tiempo takt (min/pza) |
A |
390 ÷ 500 = 0,78 (47s) |
B |
390 ÷ 100 = 3,9 |
C |
390 ÷ 50 = 7,8 |
D |
390 ÷ 25 = 15,6 |
E |
390 ÷ 5 = 78 |
Total |
390 ÷ 680 = 0,57 (34s) |
Observando esta tabla, concluimos que cada 34 segundos la célula de montaje deberá producir uno de los cinco modelos. Pero, al fin y al cabo, ¿qué modelo producir primero en esta célula? ¿En qué secuencia? ¿Cuántos en cada lote? Para responder a esto, necesitamos establecer reglas para la programación de la célula de modo que se minimicen los inventarios intermedios y también los de productos terminados; es decir, necesitamos nivelar la producción.
Nivelar significa producir todos los ítems necesarios dentro de un intervalo de tiempo (en este caso, será un turno de trabajo). Podemos representar gráficamente la tabla 2 de otra forma:
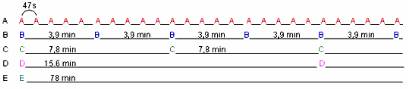
Figura 3 – Nivelación de la producción.
En la figura 3, cada modelo está ordenado y espaciado proporcionalmente a su respectivo tiempo takt. Si cada 34 s se produce un modelo en la siguiente secuencia:
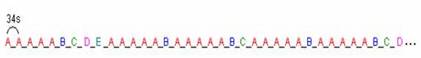
Es decir, de acuerdo con el takt de cada modelo, equivale a producir el modelo A cada 47 s, B cada 3,9 min, C cada 7,8 min y así sucesivamente.
Ahora podemos determinar las metas para la reducción del tiempo de setup en la célula de montaje.
Meta de setup para la célula de trabajo (proceso en flujo)
En la célula de montaje, los modelos fabricados fluirán por los tres procesos de acuerdo con la secuencia presentada anteriormente, en el tiempo takt de 34 s.
En este caso, ¿cuál sería el tiempo necesario para el cambio de herramientas?
Observamos que, actualmente, el tiempo de setup en los procesos I, II y III es, respectivamente, de 10 min, 40 min y 5 min. Ahora sabemos cuál debe ser la secuencia de producción. Para cambiar de A a B y mantener el flujo de una pieza a la vez ("one piece flow"), el operador del proceso siguiente deberá realizar el setup de la máquina mientras A todavía se está procesando.
La figura 4 representa la secuencia de producción y el instante en que se realizan los setups para cada modelo.
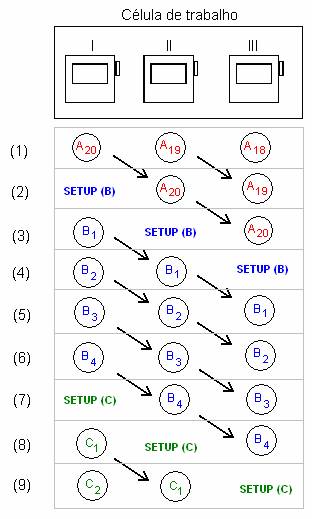
Figura 4 – Preparación en un toque.
Es decir, en (1) tenemos el producto A fluyendo en la línea y siendo procesado. Antes de que entre el siguiente producto, B, se deja "fluir 1 vacío" una única vez en la máquina I, como se muestra en (2). Es este intervalo de tiempo, en el que ningún producto pasa por el proceso, el que será el tiempo disponible para el setup de la máquina, representado de (3) a (9). Al realizar el setup en cada proceso dentro del tiempo takt (34 segundos), se sacrifica la producción de una sola unidad de pieza, pero se mantiene el flujo en la célula. Este procedimiento de cambio de herramientas se denomina "preparación en un toque".
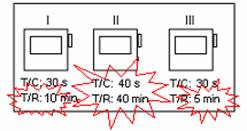
Figura 5 – Kaizen necesarios en la célula.
Notamos entonces que es necesario realizar los siguientes kaizen para la implementación, como se representa en la figura 5:
- reducir el tiempo de ciclo del proceso II (de 40 s a 30 s), dejando una holgura del 10% con relación al tiempo takt (34 s).
- reducir el tiempo de setup en los procesos I, II y III a 0,57 min (34 s);
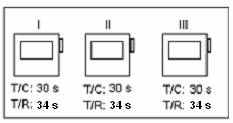
Figura 6 – Estado futuro en la célula.
Para reducir el tiempo de ciclo del proceso II, es necesario realizar un estudio detallado de cada etapa del proceso, o de los elementos de trabajo, junto con los tiempos de operación, con el propósito de eliminar desperdicios. Para reducir el tiempo de setup y alcanzar las metas establecidas, se pueden utilizar los métodos de cambio rápido de herramientas desarrollados inicialmente por Shigeo Shingo en Toyota en la década de 1950.
Análisis del estampado
La prensa en la que se producen los cepillos industriales se comparte con diversas familias de productos. Su tiempo de ciclo es de 6,5 s con un setup de 58 min. El tiempo utilizado en la producción diaria del cepillo circular es de 73,7 minutos, obtenidos a partir de 6,5 x 680 ÷ 60. Las otras familias de productos absorben 226,3 minutos de trabajo de la prensa, lo que suma un total de 300 minutos. Con un tiempo de trabajo disponible de 390 minutos, tenemos solo 390-300= 90 minutos disponibles para el setup (sin considerar, en este caso, el tiempo de mantenimiento). Pero con 90 minutos solo es posible realizar 1 setup de 58 minutos por día.
Meta de setup en el estampado (proceso por lotes)
Para determinar el tiempo de setup en este caso debemos:
- Determinar el tiempo disponible para realizar el setup (tiempo de trabajo disponible – tiempo dedicado a la producción);
- Conocer el número de setups que se deben realizar;
- Dividir el resultado de (i) entre (ii), obteniendo el tiempo para el setup de la máquina.
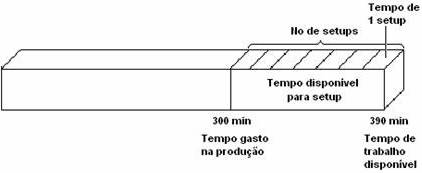
Figura 7 – Determinación del tiempo de un setup.
El número de setups necesarios se obtiene una vez realizada la nivelación de la producción con base en la demanda. Si este número fuera, por ejemplo, de 7 setups, actualmente se necesitan 5 días para realizar todos los setups (58’x7 = 406’, dividido entre 90’). Esto significa que el supermercado necesita tener un inventario de al menos 5 días para abastecer la demanda.
Si la meta es reducir este inventario a la mitad para disminuir el lead time, debemos entonces reducir el tiempo de setup a la mitad, es decir, a 29 minutos. Con ello será posible realizar 14 setups en 5 días, logrando 2 rondas de producción por semana. En otras palabras, los 7 setups se harán en 2,5 días. Esto duplicará la rotación de inventarios y reducirá a la mitad el espacio físico ocupado, así como el tamaño del lote producido.
Si la meta es realizar la nivelación diaria, con 7 setups en el turno de trabajo, el tiempo de cambio que se debe alcanzar deberá ser de 12,8 minutos (90’ ÷ 7).
Conclusión
Tener un setup rápido es uno de los pasos fundamentales para nivelar la producción. Así se hace posible trabajar en lotes pequeños y disminuir los inventarios, aumentar la flexibilidad y atender más rápidamente la demanda de sus clientes.
Al definir el estado futuro de los flujos de valor, debemos definir metas para el tiempo de setup. Después de calcular el tiempo takt de la familia de productos y nivelar la producción, definimos cuántos setups serán necesarios. En una línea de montaje o célula de trabajo, mediante la "preparación en un toque", se garantiza el flujo continuo cuando no es posible tener un tiempo de setup igual a cero. Siempre que haya un proceso que no esté en flujo y produzca por lotes, como en el caso del estampado, se debe reducir el tiempo de setup con miras a una meta definida, ya sea para nivelar la producción o para aumentar la rotación de inventarios, etc. Viabilizar la reducción requiere un análisis de costo-beneficio.
De ahora en adelante, antes de comenzar un trabajo de reducción del tiempo de setup, determine primero la meta. "Tenemos que reducir el setup de esta máquina a 'x' minutos. ¡Ni más, ni menos!".
Referencias
Shingo, Shigeo. Una revolución en la producción: el sistema SMED, Bookman, Porto Alegre, 2000.
Smalley, Art. Creating Level Pull, Lean Institute Brasil, 2005.
Toyota Production System, Toyota Motor Corporation, 1987.
Léxico Lean, Lean Institute Brasil, 2003.







