

Venda Uno, Compre Uno, Haga Uno: transformando la distribución convencional en una distribución lean
Traducción al portugués de Diogo Kosaka.
Grandes inventarios. Lead times largos. Entregas poco frecuentes. Grandes inventarios para cubrir las fluctuaciones de la demanda. Estas no son características que normalmente se atribuyan al modelo lean de Toyota, pero en su momento describieron con precisión el sistema de distribución de piezas de la automotriz.
"Solíamos enviar un pedido con una gran cantidad a nuestros concesionarios", dijo Bob Gallagher, gerente del centro de distribución de piezas de Toyota en Mansfield, estado de Massachusetts. A su vez, el centro de distribución de piezas de Gallagher recibía un gran cargamento semanal de piezas norteamericanas de un proveedor en Kentucky y un gran cargamento semanal de piezas japonesas almacenadas en un almacén en California. Como cualquier otro sistema convencional de distribución con baja frecuencia y grandes lotes de reabastecimiento por ciclo, este sistema generaba mucho desperdicio.
Centro de Distribución de Piezas de Toyota en Boston
- Inaugurado en 1980
- 1847.400 pies cuadrados
- dos turnos
- 36 colaboradores en el almacén, 5 colaboradores administrativos y de apoyo, 1 gerente y 7 líderes (operaciones, logística, servicio al cliente)
Por ejemplo, como los concesionarios no logran prever con precisión qué piezas necesitarán los clientes la semana siguiente, mantienen un inventario alto para garantizar un suministro constante entre las entregas semanales. A su vez, la red de distribución de 11 centros de la automotriz necesitaba enormes inventarios para abastecer a los concesionarios.
El sistema también perjudicaba la productividad en la central de piezas, pues los concesionarios hacían diariamente pedidos de piezas "críticas" – piezas que se habían agotado – junto con sus pedidos semanales de inventario. "Básicamente, lo que hacíamos en cualquier almacén del país era recorrer el centro de distribución una vez para recoger los artículos del pedido y volver más tarde durante el día para recoger los artículos críticos", explicó Bob Gallagher. “Hacíamos el doble de movimientos en el almacén para cada concesionario." El volumen de pedidos críticos creció hasta alcanzar el 45% del volumen de pedidos diarios. El truco fue disminuir la cantidad de pedidos críticos y aumentar los pedidos normales, porque la gran ganancia de productividad proviene de procesar pedidos de piezas de reabastecimiento estándar como bujías, filtros, capós, parachoques, etc.
El sistema tradicional también era ineficiente para los concesionarios. Un gran concesionario de El Monte, CA, necesitó dos contenedores de 48 pies para entregar su pedido semanal. El concesionario necesitó mano de obra y espacio para descargar y almacenar los enormes cargamentos. Y el centro de distribución de piezas necesitó un espacio en el muelle equivalente a dos contenedores para el cargamento. Ese era el espacio que el centro de distribución podría haber usado para aumentar la velocidad de descarga de las piezas que llegaban de California y Kentucky.
A medida que Toyota vendiera más autos y modelos en EE. UU., los problemas empeorarían – y serían más costosos – si los concesionarios y los centros de distribución tuvieran que derribar paredes y agregar operarios para gestionar la creciente pila de piezas nuevas. Es un dinero que podría invertirse mejor en el marketing de nuevos modelos o en ampliar el espacio del showroom. Aplicando los principios implementados de forma pionera en la fábrica, como el flujo de una sola pieza, el kaizen y la nivelación, Toyota inició una transición de una distribución convencional a un sistema just-in-time
Una pieza a la vez
Toyota construyó el nuevo sistema con base en pedidos y entregas frecuentes para el reabastecimiento de niveles mínimos de inventario que cubrieran la demanda real. Así, cuando un concesionario de Vermont reemplazó el capó del Camry de un cliente, pidió una pieza nueva al gerente del centro de distribución de Mansfield, Bob Gallagher, quien entregó un capó nuevo, no un pallet lleno, al día siguiente. Gallagher solicitó un capó nuevo al almacén de Kentucky, que entregó un capó nuevo, no un pallet cargado, al día siguiente, y a continuación hizo un pedido a la planta proveedora. Toyota llamó a esto “vende uno, compra uno, fabrica uno”.
Iniciado a mediados de los años 1990, Toyota lanzó el nuevo sistema en la costa oeste y gradualmente lo fue ampliando a todo el país. “Se hizo mucho entrenamiento antes de que sucediera”, relató el gerente de Mansfield. Con el tiempo, los concesionarios comenzaron a hacer pedidos diarios al centro de distribución. Las piezas pedidas como máximo hasta las 4 de la tarde se entregaban a las 7 de la mañana del día siguiente (los concesionarios podían hacer pedidos de piezas críticas hasta las 6 de la tarde). Esto permitió a los concesionarios reducir los niveles de inventario y hacer pedidos críticos solo de lo que era realmente indispensable.
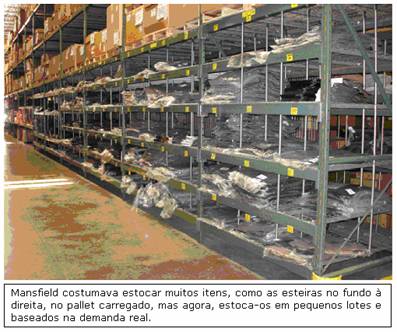
“Básicamente tomábamos el pedido semanal y decíamos: ‘enviaremos un pedido diario; entonces pida solo lo que necesita para reabastecer sus estantes’”, explicó Bob Gallagher. "Un concesionario muy astuto puede saber qué tipo de inventario se necesita de bujías, filtros y otros artículos de mantenimiento. Un alternador para un Corolla 1978 es diferente. Cualquier concesionario que necesitara una de esas piezas podía hacer un pedido crítico hoy, que estaría en el taller a las 7 de la mañana de mañana. Pero los cargamentos críticos son estrictamente para los clientes que tienen su vehículo averiado y el concesionario no tiene la pieza necesaria", ejemplificó.
Inicialmente, algunos concesionarios estaban preocupados por el cambio y se apoyaban en enormes amortiguadores de inventario. Pero algunos, convencidos de que podrían recibir lo que necesitaran al día siguiente, se deshicieron rápidamente de cientos de miles de dólares en inventario, que destinaron a publicidad, mejoras en las instalaciones y otros beneficios. "Con el tiempo, todos pasaron a creer en el sistema”, dijo el gerente.
La mayoría de los pedidos se realiza automáticamente ahora. Los concesionarios estipularon una cantidad mínima de inventario en sus computadoras para cubrir el historial diario de la demanda. Por ejemplo, un concesionario mantiene dos capós en inventario. Cuando vende uno, su sistema interno hace automáticamente un pedido de uno más al centro regional de distribución de piezas. El sistema reabastece los artículos de mantenimiento, como bujías y pastillas, en cantidades de 15 o menos en lugar de cajas completamente llenas. Los pedidos van de los concesionarios a Toyota Motor Sales en Torrance, CA, que verifica los puntos clave de calidad, como tener los números de las piezas (“part numbers”) correctos para que no se envíen pedidos incorrectos a los centros de distribución. Torrance también revisa la base de datos de los centros regionales de distribución de piezas para garantizar que tengan los artículos necesarios. Para que el nuevo sistema funcione de manera consistente, la demanda real del cliente también debe separarse de la demanda creada por ventas. "Si hay una promoción, ventas nos avisará y nuestro departamento de compras hará alguna manipulación manual en el sistema de pedidos para garantizar que tengamos las piezas." En las semanas previas a las ventas, el inventario aumenta.
Kaizen
Para convertir los centros de distribución de piezas a un sistema de distribución just-in-time, los especialistas de Toyota conducen el jishuken (entrenamientos intensivos de kaizen) para mejorar procesos clave. Típicamente, fue uno de ellos el que mejoró la productividad de la recolección de piezas cuando Bob Gallagher era gerente del centro de distribución de piezas de Chicago.
La planta principal del centro de distribución albergaba la mayoría de las piezas, pero un área en el entrepiso concentraba todos los pedidos de baja frecuencia. "Todo pedido tenía al menos una pieza en el entrepiso, así que el operario tenía que subir a recoger las piezas y después volver a bajar", ilustró el gerente de Mansfield. Después de hacer observaciones y análisis del trabajo en los propios lugares de trabajo, el equipo de mejora rediseñó el proceso de recolección de piezas para reducir el número de viajes de subida y bajada. Los operarios recogían todas las piezas necesarias en la planta principal y después una o dos personas, según el volumen del pedido, subían al entrepiso a recoger todas las piezas de baja frecuencia.
"Entonces, en lugar de que 12 personas subieran allí cada hora, una persona subía y nos enviaba todo lo que necesitábamos", continuó Bob Gallagher. "Eso evitó que 11 personas tuvieran que subir y bajar". La mejora ahorró varios minutos por hora. Algo que no parecía mucho para los gerentes de un sistema convencional, "pero usted está ahorrando eso en el primer y segundo turnos, señaló. "Después extendieron los ahorros a una semana. Es ahí donde usted realmente comienza a obtener sus ganancias – algunos segundos aquí, otros allá, pronto estará ahorrando minutos y después horas".
Otro cambio fue agrupar los concesionarios abastecidos por el centro de Chicago en rutas más grandes. Los operarios de los centros de distribución recogían los pedidos por rutas. Entonces, crear grandes grupos significaba disminuir los viajes dentro de los almacenes, ahorrando tiempo y mejorando mucho la productividad. Las ideas (kaizen) de varios almacenes se comparten en un sitio web. Cada centro de distribución tiene un objetivo anual de proyectos de kaizen. Una vez completado, el kaizen se documenta en un formulario A3. Los kaizens se envían a la casa matriz, que los publica en un sitio web accesible para cualquier almacén. Nosotros también tomamos ideas de otros almacenes.
Nivelación
Probablemente el gran beneficio del nuevo sistema fue la nivelación o suavización del trabajo en los centros de distribución de piezas, señaló Bob Gallagher. En un centro de distribución convencional, los gerentes suelen entregar a los trabajadores una lista con ocho horas de piezas para recoger de los estantes. "Si terminó todo en cuatro horas, usted encuentra un lugar para esconderse durante las otras cuatro horas", dijo el gerente de distribución. Con base en un análisis del trabajo que incluye estudios de tiempos, Mansfield implementó ciclos repetitivos de recolección de piezas de 12 minutos para suavizar el flujo de trabajo y crear un ritmo de trabajo más regular.
"Podemos utilizar ciclos de 12 o de 15 minutos porque ambos son divisores de 60 minutos", explicó el gerente de Mansfield. Cada uno tiene ventajas y desventajas. Usar un ciclo de recolección de 15 minutos significa que los operarios hacen un viaje menos por hora de regreso al tablero de programación, donde reciben la siguiente tarea. Sin embargo, empujan carritos más grandes y pesados, pues cargan más piezas en 15 minutos. "Descubrimos que 12 minutos era el mejor número para nosotros aquí", afirmó Bob Gallagher.
El tablero de programación (heijunka box) es un simple tablero abierto con filas y columnas de pequeños casilleros (parecido a una especie de antiguo clasificador de cartas). A pesar de su modesta apariencia, el impacto del tablero en el mantenimiento del flujo y del ritmo de trabajo es significativo. A lo largo de los dos turnos de Mansfield, la demanda se niveló en un ritmo regular y estable. Vea cómo:
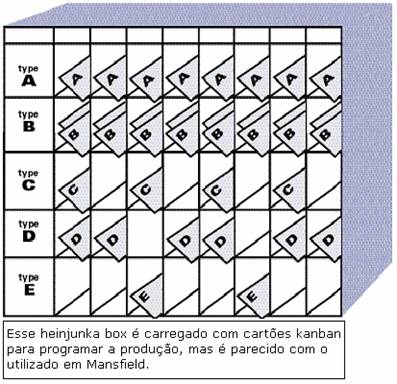
Cada fila del tablero representa una ruta de camión. (Mansfield abastece a 112 concesionarios en 18 rutas). Cada columna representa un intervalo de 12 minutos. Una computadora y una impresora en una oficina contigua al tablero imprimen tarjetas semejantes al kanban cuatro veces al día, a intervalos regulares. Cada tarjeta es un pedido, como un capó o, en el caso de piezas de mantenimiento, una caja con 10 bujías. Una persona de la oficina agrupa las tarjetas en paquetes de 32 para piezas pequeñas y de 19 para artículos más grandes, y coloca cada grupo en cada espacio del tablero de programación. (La observación y el estudio de tiempos mostraron que los empleados pueden recoger 32 piezas pequeñas y 19 grandes en 12 minutos).
"Con ciclos de 12 minutos para piezas grandes y pequeñas, cada colaborador puede recoger cinco lotes en una hora. Así es como monitoreamos la productividad", relató el gerente del centro de distribución de Mansfield, Bob Gallagher.
Los colaboradores retiran las tareas de izquierda a derecha. Usando carritos, retiran las cantidades de piezas del inventario de acuerdo con lo que está anotado en cada tarjeta. Para recoger la mayoría de los artículos, los operarios utilizan carritos con totes (divisiones). Cada tote representa un concesionario de la ruta. Los colaboradores que recogen las piezas más voluminosas utilizan carritos más grandes. El layout del almacén está concebido para optimizar la eficiencia y la seguridad. Las piezas más voluminosas y pesadas están cerca del muelle de expedición, así como las piezas de mayor frecuencia de movimiento. Cada 12 minutos, llevan los carritos llenos con los artículos de los pedidos a las líneas de expedición cerca del tráiler en espera asignado a la ruta en la que están trabajando. Después, retiran otro paquete de tarjetas.
Una tarjeta amarilla que acompaña el paquete le indica al colaborador que ese es el último lote de la ruta. Él o ella tiene un ciclo adicional de 12 minutos para terminar el trabajo y cargarlo en un contenedor con ruedas que otros colaboradores llevarán al interior del tráiler. Las tarjetas completadas se colocan en una caja en el contenedor. El primer camión cargado se destina a Maine, la ruta más lejana. Los conductores tienen las llaves de los concesionarios para poder hacer las entregas en las áreas seguras. Una empresa contratada entrega en los puntos más remotos. Una operación interna de transporte se encarga del balanceo de las rutas.
La nivelación combinada con los datos históricos le da a Bob Gallagher una idea muy buena del volumen de pedidos que los concesionarios enviarán en un día. "Podemos prever con mayor precisión un lunes cuál será nuestro día más pesado de la semana, y que embarcaremos de 10.500 a 11.000 pedidos. Usted casi puede apostar por ello", afirmó. Un lunes reciente, Mansfield embarcó 10.984 pedidos.
Estos datos, utilizados con un software desarrollado en la empresa, ayudan a los gerentes de la planta a planificar la mano de obra necesaria. Hace unos días, el software mostró que se necesitaban 9,25 colaboradores para atender los pedidos de las rutas uno a cuatro. Inicialmente se asignaron diez personas, pero una sería redistribuida más tarde para trabajar en otras rutas, debido a la fracción. Si los gerentes saben cuántas personas se necesitan para recoger los pedidos, otros colaboradores pueden ser reasignados para descargar los seis tráileres que llegan diariamente de los dos almacenes proveedores, en lugar de que todos recojan o todos descarguen, lo que va en contra del patrón de nivelación.
La planificación de la mano de obra normalmente se desarma cuando los concesionarios abren en un feriado. Al día siguiente, Mansfield estaría inundado de pedidos de los concesionarios”. Como contramedida, el calendario de feriados de Mansfield está sincronizado con el de los concesionarios.
Las entregas en lotes pequeños y con alta frecuencia, combinadas con un análisis cuidadoso de la demanda real, permitieron que Mansfield liberara espacio de inventario de piezas para nuevos modelos. Si la información de ventas muestra que el centro de distribución vendió un capó por semana, dos se almacenaban en el inventario principal ubicado a nivel del suelo y dos se mantenían en el inventario de seguridad en el rack, encima del inventario principal. Cuando se vende uno, se solicita otro al almacén de Kentucky. Con lotes mucho más pequeños mantenidos en inventario, “podemos usar el área de almacenamiento, que antes era solo para los amortiguadores, para seis tipos de piezas”, explicó Gallagher.
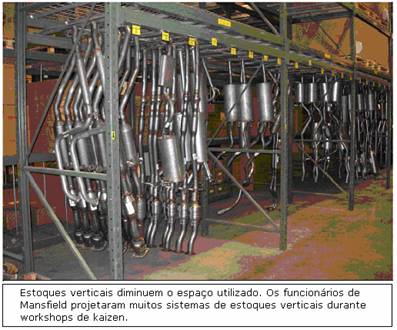
Mansfield está ganando espacio adicional a través de eventos kaizen para mejorar la forma en que se almacenan las piezas. Por ejemplo, almacenar las piezas verticalmente ocupa menos espacio y causa menos daños que hacerlo horizontalmente.
Toyota usa la siguiente guía para el almacenamiento de artículos:
1-Agrupe las piezas similares (materia prima, caja pequeña, caja grande, sistemas de escape, piezas sueltas en cajas, capós, puertas, amortiguadores, etc.).
2- Almacenar verticalmente.
3- Almacenar en lugares de fácil acceso para los empleados.
4- Almacenar las piezas pesadas de forma ergonómicamente segura.
5- Separe el lugar para cada pieza.
6- Espacio predeterminado en el lugar del inventario para identificar el exceso de suministro.
7- Almacenar según el movimiento (artículos con mayor movimiento al frente del almacén).
Si las piezas se trasladan del inventario de seguridad al inventario principal, el operador del montacargas anota en un papel la fecha y cuántas se movieron. A fin de mes, los gerentes revisan la información para ver si muchas piezas se están moviendo con demasiada frecuencia. Si hay mucho movimiento de una pieza fuera del inventario de seguridad, mantendrán más piezas en el inventario principal.
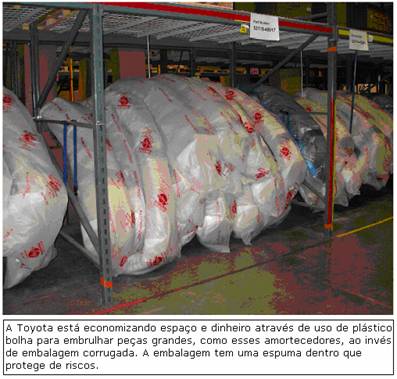
“El objetivo es no tocar nunca el inventario de seguridad”, afirmó Gallagher. “Tener montacargas reabasteciendo desde esos inventarios es una pérdida de tiempo y perjudica la productividad. Si sus cálculos para el inventario principal son correctos, usted nunca necesitará tocar su inventario de seguridad”. Los cálculos se basan en el historial de ventas, y el tiempo de reabastecimiento se obtiene a través de los almacenes de California y Kentucky. Los inventarios de seguridad sirven de amortiguador en caso de que un camión de entrega se averíe o de que el mal tiempo cause un aumento de los accidentes y el consiguiente aumento de reparaciones en los concesionarios. “Mantenemos la vista en el inventario de seguridad e intentamos reducirlo todo el tiempo”, contó Bob Gallagher. “El inventario de seguridad no es para tener rotación, excepto para las baterías y unos pocos artículos con fecha de vencimiento”, completó.
Los lotes pequeños y los inventarios de seguridad mínimos han hecho maravillas, dijo Gallagher. “Esto nos permitirá permanecer en este edificio por mucho más tiempo, pues nos dio más espacio al condensar la cantidad de área necesaria para una pieza. Cuando se tiene menos inventario, hay un mejor control visual de lo que se posee. Además, nos permitió reducir mucho el inventario de nuestra cadena de proveedores”.
Para mantener un inventario mínimo, es vital que la descarga de los seis tráileres con piezas de reposición que llegan de California y Kentucky se haga en un plazo de 24 horas. Mansfield solía retrasar la descarga si el lunes era un día muy ocupado con los pedidos recibidos durante el fin de semana. Pero eso siempre resultaba en trabajar el sábado y en algunos fletes atrasados hasta cinco días. Ahora, los empleados trabajarán una o dos horas más si es necesario para descargar todos los tráileres el día en que llegan. "Antes de irnos a casa, todos los tráileres que recibimos ese día están descargados", afirmó Gallagher.
Próximos pasos
Las piezas que llegan vienen con etiquetas que indican su ubicación en el centro de distribución. Un empleado escanea la etiqueta para actualizar en la computadora lo que hay en inventario. "Es una manera un poco anticuada de hacerlo, pero es realmente simple y funciona", completó el gerente.
Un nuevo sistema de abastecimiento en desarrollo sustituirá las etiquetas de papel por etiquetas de identificación por radiofrecuencia que actualizarán los datos del inventario cuando el camión llegue al muelle de recepción. El sistema equipará los carritos de recepción con receptores y pequeñas pantallas de computadora que mostrarán al colaborador la mejor secuencia para organizar las piezas que acaban de llegar. Los cambios reducen los días de descarga, un indicador clave de cuánto se tarda en descargar un flete, y llevarán a Mansfield al siguiente paso, con miras al objetivo principal descrito por Gallagher como “satisfacer al cliente y acortar la cadena de proveedores mediante la reducción del inventario”.
| ||
Productividad | +3% anualmente |
|
Tiempo para descargar y almacenar piezas | < 22 horas por contenedor |
|
Inventario | 32,2 días |
|
Errores por mil pedidos | 64 errores |
|
| 1981 | 2006 |
Porcentaje de pedidos/ | 45%- 55% | 5%-95% |
Modelos Toyota vendidos en EE. UU. | 7 | 17 |
Tamaño del almacén | 187.400 pies cuadrados | 187.400 pies cuadrados |
Para más información sobre algunos términos utilizados en este artículo, como kaizen, just in time, heijunka y jishuken, consulte el Léxico Lean.
* Traducción al portugués de Lean Institute Brasil.
** Fuente: Lean Enterprise Institute





