

Los cinco elementos que faltan en su trabajo estandarizado
Los cinco elementos que faltan en su trabajo estandarizado.
Entonces, ¿cómo va la implementación de su trabajo estandarizado (SW - standardized work)? Las respuestas a esta pregunta suelen mostrar un panorama malo. Esto es lo que escucho con frecuencia.
“Simplemente no tenemos la disciplina que tiene Toyota para hacer que el trabajo estandarizado funcione”.
“Lo implementamos, pero el personal no lo sigue”.
“Tenemos problemas para transferir un buen SW de un lugar de trabajo a otro”.
“Somos buenos para determinar la Mejor Manera, pero las personas siempre insisten en hacer las cosas a su modo”.
“Las personas simplemente no quieren seguirlo. Les gusta hacer las cosas a su manera”.
“Lo pusimos en un proceso de auditoría, pero los auditores no siguen ese proceso”.
Me gusta decir que la manera Toyota es un sistema sociotécnico potenciado al máximo. Una prueba para todos nuestros sistemas lean es la cuestión de nuestra competencia para integrar a las personas con el proceso (lo social con lo técnico). La mejor manera de lograr esa integración es mediante el trabajo estandarizado y el kaizen.
Con esto quiero decir mucho más que simplemente señalar que nuestras iniciativas lean corporativas deberán involucrar tanto a los departamentos de Ingeniería como a los de Recursos Humanos, cada uno de ellos iniciando programas para elevar las dimensiones técnicas y sociales del trabajo. Estoy hablando de la manera en que el diseño del trabajo incorpora ambas dimensiones simultáneamente a nivel macro. Cuando un trabajador atornilla el cinturón de seguridad en la fábrica o un empleado administrativo procesa un pedido en la oficina, el trabajo estará impulsado por los aspectos técnicos y sociales de la definición del puesto.
Líderes, tengan en cuenta: no pueden simplemente dictar esto desde arriba. Estarán en apuros en cuanto se encuentren persiguiendo el cumplimiento en busca del trabajo estandarizado. Estarán persiguiendo su propia cola y nunca la alcanzarán. En lugar de controlar los detalles del cumplimiento, examinen por qué el trabajador no está siguiendo o no puede seguir el trabajo estandarizado. Pregunten: "¿Por qué no puede seguir el trabajo estandarizado?" La respuesta a esa pregunta – hecha no de forma acusatoria, sino con un espíritu de pura indagación – los llevará invariablemente a lugares inesperados, por lo general muy lejos del empleado.
Voy a explorar cinco aspectos descuidados, mal comprendidos u olvidados del trabajo estandarizado. A continuación, exploraremos cómo reflexionar sobre el trabajo estandarizado para el trabajo no estandarizado, en ámbitos como los sectores de servicios, los trabajadores del conocimiento, el trabajo creativo y la gestión. Por último, ofreceré una especie de "resumen" que podrá servirles de guía para reflexionar sobre el establecimiento del trabajo estandarizado en su organización, centrado en estos cinco aspectos descuidados del trabajo estandarizado:
- No confunda el trabajo estandarizado con los estándares de trabajo.
- No confunda estandarización con uniformización.
- No intente imponer el trabajo estandarizado sin ofrecer también un proceso de mejora estructurado y una manera claramente definida e inequívoca de hacer mejoras (kaizen).
- Practique, practique, practique...
- No olvide el papel fundamental del líder/gerente.
Cinco aspectos descuidados del trabajo estandarizado
- No confunda el trabajo estandarizado con los estándares de trabajo.
Como manera práctica de iniciar el trabajo estandarizado, primero debe aclarar sus estándares de trabajo. Nunca confunda los estándares de trabajo con el trabajo estandarizado. Por lo general, la terminología utilizada para "estándares de trabajo" incluye estándares de calidad, especificaciones, especificaciones de ingeniería o especificaciones de calidad.
Los estándares de trabajo se establecen durante el desarrollo de productos y procesos. Abarcan el trabajo que debe realizarse para que el producto se fabrique de una manera que cumpla con éxito el objetivo de diseño del producto o servicio. Los cambios en los estándares de trabajo exigen la revisión del diseño de ingeniería, de modo que las empresas de manufactura suelen tener algún tipo de "Solicitud de cambio de ingeniería" en vigor (y, por cierto, también se trata de un proceso que suele estar lleno de problemas y desperdicio, y un buen proceso para elegir como uno de sus primeros esfuerzos de kaizen en procesos de negocio). Como parte del trabajo estandarizado, Toyota suele llamarlos “Estándares de Calidad”.
Algunos ejemplos incluyen:
- Montaje - aplicar xx libras de torque
- Procesamiento - utilizar tratamiento térmico a xxx grados durante x horas
- Atención médica - administrar el medicamento xx utilizando una dosis de xx
- Café - xx segundos para preparar un café espresso
- Periodismo - una columna semanal de xxx palabras
Para cada uno de los elementos anteriores, el kaizen (mejora) también es posible, pero mediante un proceso diferente de las mejoras típicamente incrementales del trabajo estandarizado y de un sistema de sugerencias.
Estos son los estándares de trabajo.
El trabajo estandarizado al estilo Toyota para el operador de producción de primera línea es una cuestión de tres elementos básicos: (1) el momento, (2) la secuencia y (3) una cantidad estándar del elemento en proceso en cualquier momento específico.
a. Tiempo takt y tiempo de ciclo (TT vs. T/C)
- En otras palabras, el momento - el momento demandado por el cliente y las limitaciones de tiempo de la capacidad de procesamiento
b. Secuencia (incluidos el layout y la combinación hombre-máquina con hojas de capacidad de proceso y tabla de combinación de trabajo estandarizado)
- En otras palabras, determinar la secuencia óptima para producir el producto o servicio – primero hacer A, luego B y después C
c. WIP
- En otras palabras, la cantidad del "elemento" en proceso que se demanda, ni más ni menos. Ese elemento puede ser material, piezas o información.
Con estas normas establecidas, el operador dispone de los elementos básicos que hacen posible (con entrenamiento, práctica y apoyo) concluir su trabajo con éxito. A partir de ahí, puede aprender fácilmente a identificar problemas. Y, a partir de ahí – con el entrenamiento y el apoyo adecuados –, puede solucionar problemas y hacer mejoras. Con el trabajo estandarizado en vigor, el operador ya puede hacer PDCA.
El "Sr. Trabajo Estandarizado de Toyota", Isao Kato, lleva muchos años insistiendo en este punto: "Antes de poder comenzar el trabajo estandarizado, debe aclarar sus estándares de trabajo". Con mucha frecuencia, esa frase cae en oídos sordos o que no están preparados para escuchar. Esta distinción está completamente institucionalizada en las operaciones de producción de Toyota, de modo que el personal de operaciones de la empresa rara vez necesita preocuparse por ello. En su empresa, probablemente necesite realizar mucho trabajo detallado para que las distinciones queden claras y tal vez deba agregar el "resultado requerido" a la lista como un cuarto elemento básico.
- No confunda estandarización con uniformización.
Estandarización significa que una determinada operación ha establecido una práctica estándar, una rutina que puede seguirse, un punto de partida de comparación que la persona que realiza el trabajo utiliza para diferenciar lo normal de lo anormal. Con ese punto de partida, se establece una base para el PDCA , lo que hace posibles las mejoras.
Por otro lado, la uniformización significa simplemente que una determinada operación se realiza de la misma manera en todos los lugares. Es aquí donde surgen la preocupación por la "mejor práctica" y la búsqueda de la "mejor manera". Toyota lo llama yokoten. Por ejemplo, un trabajo de montaje que consiste en fijar un cinturón de seguridad colocando tornillos o el proceso para comunicar un cambio de agenda en un consultorio odontológico – la uniformización consiste en realizar esas tareas exactamente de la misma manera en cada lugar y por cada trabajador.
Nuestro objetivo con el trabajo estandarizado es lo primero: el establecimiento de un punto de partida (o baseline) de la operación, a partir del cual la mejora es posible. Sin duda, hay muchas ocasiones en las que la uniformización también es deseable. Pero el verdadero premio aquí es cuando logramos que todas las personas sigan su propio SW, de forma que cada vez realicen el trabajo de la misma manera, estableciendo un punto de partida que luego puede observarse en cuanto a su corrección, para identificar fácilmente las anomalías y generar mejoras de inmediato.
Como líder, si usted logra esto en todas sus operaciones, debería estar muy satisfecho. Entonces, tal vez también quiera perseguir la uniformización según sea necesario. Pero apuesto a que, una vez que tenga a cada trabajador comprometido con buscar mejoras en su propio SW, notará que su insatisfacción con el hecho de que distintos trabajadores puedan hacer trabajos similares de forma un poco diferente será una preocupación mucho menor.
Muchas empresas permiten que esa preocupación se convierta en una excusa para no dejar a sus empleados libres con el kaizen, para no animarlos a hacer sugerencias para mejorar su propio trabajo. Esos gerentes prefieren preocuparse por monitorear y comunicar la "mejor práctica".
Mi apuesta es que, si usted realmente libera la creatividad de su personal, rápidamente dejará de preocuparse por el hecho de que el trabajador A de la planta B realice la operación de una manera un poco menos eficiente que el trabajador B de la planta A.
- No intente imponer el trabajo estandarizado sin ofrecer también un proceso de mejora estructurado y una manera claramente definida e inequívoca de hacer mejoras (kaizen).
Tendrá poco o ningún éxito con el trabajo estandarizado a menos que también instituya algún tipo de sistema de sugerencias, o proceso (se llame o no formalmente “sistema de sugerencias”) que ofrezca a las personas que realizan el trabajo estandarizado una manera de hacer sugerencias sobre cómo mejorar el trabajo – es decir, kaizen. La esencia del kaizen está en que las personas que realizan el trabajo hagan sugerencias sobre cómo mejorarlo. En otras palabras,
- No se puede hacer trabajo estandarizado sin kaizen.
- Y no se puede hacer kaizen sin trabajo estandarizado.
¿Qué es el trabajo estandarizado? ¿Qué es el kaizen?
Son las dos caras de la misma moneda - si intenta tener una sin la otra, se encontrará con uno de dos tipos de problemas muy graves. Para explicar y explorar:
A. Trabajo estandarizado sin kaizen
- La motivación de los empleados queda sepultada y la creatividad humana, desperdiciada
- Los problemas se repiten de manera constante, sin que se identifiquen ni se solucionen
- Los empleados no toman la iniciativa, las mejoras se detienen
Las operaciones – como las economías, las empresas, las culturas, las especies – progresan o declinan.
B. Kaizen sin trabajo estandarizado
- Cambio caótico, un efecto de ida y vuelta entre progreso y retroceso
- Los problemas se repiten, no se sigue el PDCA, no hay análisis de causa raíz
- Es imposible identificar el progreso, las mejoras se detienen
El kaizen – como expresión del método científico - necesita una base de comparación.
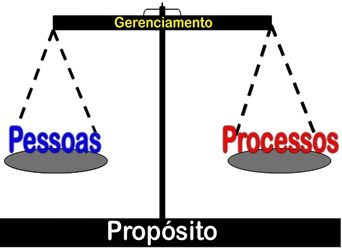
Lo que nos lleva de vuelta a la tesis en la que vengo insistiendo en este espacio desde hace meses: que el lado técnico/de proceso y el lado social/de las personas de la ecuación son igualmente importantes. Sepárelos y prepárese para encontrar problemas.
4. Practique, practique, practique...
Por algún motivo, casi siempre la mayoría de nosotros ve nuestro trabajo cotidiano como algo trivial. Creo que es porque lo realizamos todos los días.
Pero ¿es necesario que sea así? Los artesanos realizan su trabajo a diario. Los artistas pintan o esculpen a diario. Los atletas corren o nadan a diario. Los músicos tocan a diario. Pero optamos por poner nuestro trabajo diario en una categoría diferente, inferior. El foco que el pensamiento lean pone en el trabajo de primera línea cambia nuestra actitud hacia el trabajo. Lo elevaa un nivel superior de visibilidad e importancia. En mi columna reciente sobre Starbucks, sugerí "…piense en el mejor mesero/mesera que haya visto. Recuerde haber admirado la manera en que él o ella podía tomar los pedidos que llegaban de todas direcciones sin perder el ritmo".
El dominio de cualquier habilidad requiere una práctica diligente. Cuando trabajaba en Toyota, generalmente se seguía una secuencia en la que los trabajadores primero dominaban un trabajo, luego pasaban a los trabajos anteriores y posteriores, para finalmente dominar todos los trabajos del equipo. Cuando estaba en la Planta de Takaoka, el proceso de aprendizaje de cada uno de los cerca de cinco trabajos de un equipo llevaba muchos años.
En el libro Outliers, el autor Malcolm Gladwell explica que hay fuertes evidencias que respaldan el argumento de que el dominio de cualquier habilidad exige unas 10.000 horas de práctica. Se puede observar que músicos, atletas, artesanos, artistas y profesionales de cualquier disciplina requieren esa barrera de las 10.000 horas. Gladwell ofrece varios ejemplos que me recordaron algunos de mis favoritos:
- Tiger Woods, trabajando con un entrenador para reaprender su swing desde cero tras su primera victoria en el Masters, posiblemente la mayor victoria del golf.
- Michael Jordan puede ser considerado el jugador más talentoso de todos los tiempos, pero todos los observadores y el propio atleta destacan que el factor que realmente lo diferenciaba era que entrenaba más duro que todos los demás y era el más preparado.
- Sonny Rollins, después de (en realidad DESPUÉS, con mayúsculas) alcanzar el estrellato como uno de los mayores saxofonistas del mundo del jazz, hizo una pausa de tres años para llevar su forma de tocar a un nuevo nivel. Practicando solo a diario en el Puente de Williamsburg, en la ciudad de Nueva York, combinaba sus notas con el ruido del tráfico, de manera que nadie escuchó su nuevo sonido hasta que sintió que estaba listo. Su canción y álbum "The Bridge" se convirtieron en clásicos instantáneos.
Hay un dicho japonés: "Tres años sobre una roca", que significa que se necesitan unos tres años para aprender a fondo cualquier tema relevante.
-- Cuando estaba en Toyota, existía la creencia de que era posible entender los conceptos básicos del TPS en tres horas, aprender a "explicar" los conceptos básicos del TPS en tres días y ser competente en la "actualización de los conceptos" del TPS en tres años.
- En el mundo de la ingeniería y de R&D de Toyota (muy independiente del resto de la empresa, ¡incluso con su propio Departamento de Desarrollo de Recursos Humanos separado!), se decía comúnmente que "se necesitan 10 años para formar a un ingeniero".
- Como referencia rápida, las 10.000 horas de Gladwell equivaldrían comúnmente a unos cuatro años de un esfuerzo esencialmente a tiempo completo, o más, a un ritmo más moderado.
Sin duda, las cifras específicas que Toyota (o Malcolm Gladwell) atribuye a estas cosas son interesantes, pero no son exactamente lo importante. Lo importante es… ¿qué piensa usted ?
- ¿Cuál es el razonamiento fundamental sobre el desarrollo de habilidades en el que se basan el enfoque, el sistema y los métodos de desarrollo de personas de su organización?
(El entrenamiento de Toyota, especialmente para los empleados que trabajan en la primera línea o en torno a ella, está fuertemente basado en el programa Training Within Industry (TWI), que aprendieron de los EE. UU. después de la Segunda Guerra Mundial. Hablaré un poco más sobre el TWI en la próxima sección, pero si usted no conoce este programa, ¡apréndalo!)
5. No olvide el papel fundamental del líder/gerente
Cuando me encuentro con gerentes que luchan por establecer firmemente el trabajo estandarizado, sus preguntas y preocupaciones siempre giran en torno al trabajador, a cómo hacer que siga el trabajo estandarizado. Sin embargo, por lo general los problemas mayores se encuentran mucho antes de llegar al trabajador, muchas veces empezando por el papel del líder, especialmente el del supervisor inmediato de primera línea.
El supervisor de primera línea no cambiará su comportamiento de responsable del cumplimiento a impulsor del éxito a menos que (1) se aclaren las nuevas expectativas, (2) se brinde el entrenamiento requerido y, por último, pero no menos importante, (3) se asigne el tiempo necesario. Lo que sin duda es lógico es el trabajo estandarizado para el supervisor.
Mi primer contacto con el trabajo estandarizado ocurrió en enero de 1984 en la Planta de Takaoka de Toyota. Tuve la suerte de adquirir experiencia en puestos de producción con seis semanas de aprendizaje en cada uno de los principales procesos automotrices: estampado - soldadura de carrocería - pintura - montaje final (seguido de un tiempo en las oficinas de control de la producción aprendiendo cálculos de kanban, observando el entrenamiento y aprendiendo otras operaciones de apoyo similares). Todos mis líderes/mentores fueron extraordinarios y me enseñaron con paciencia (y, la mayoría de las veces, con calma) cada trabajo. Fue en el montaje final donde tuve mi experiencia más intensa con el trabajo estandarizado y con el papel del líder de equipo.
Yo era demasiado alto para el trabajo que me habían asignado en la línea de montaje del Corolla en Toyota. Medía más de 1,80 m, y las directrices de Toyota en Japón normalmente me habrían asignado a otras funciones en lugar de entrar y salir de un Corolla 500 veces al día. Sin embargo, se hizo una excepción en mi caso, ya que debía realizar ese trabajo específico durante solo una semana, y se trataba de una función que se estaba preparando para los aprendices de NUMMI que empezarían a llegar en algunos meses.
Además de ser relativamente alto, tengo las piernas largas para mi estatura. Por eso, me resultó difícil realizar el trabajo exactamente como me habían indicado, que era entrar y salir del vehículo de la manera altamente específica, comprobada, segura y efectiva - primero la parte trasera. Así que pronto encontré una solución alternativa, que era meter primero la pierna derecha. Meter primero la pierna derecha no era problema, pero significaba que mis piernas quedaban en una posición incómoda. Me parecía razonable, y era "más fácil" o preferible a hacerlo de la manera prescrita. (Todo esto entra en la categoría de la "maña". Cuando Toyota enseña el trabajo estandarizado, además de estipular la secuencia de los elementos de trabajo - como se señaló antes con los tres elementos del SW -, los elementos individuales del trabajo se enseñan con la metodología de Instrucción de Trabajo del TWI, en la que muchos elementos del trabajo exigen cierta "maña" para realizarse de manera satisfactoria. Las personas suelen suponer que la "maña" es algo individual, que no debe especificarse. Pero el TWI y el enfoque de SW enfatizan que la "maña" puede y debe estandarizarse y, por lo tanto, puede mejorarse.)
Mi líder de equipo observó lo que yo estaba haciendo. Se quedó mirando un instante, fue frunciendo el ceño y pronto me preguntó por qué no podía hacerlo como me habían indicado. Le expliqué que era más fácil hacerlo a mi manera. Escuchó, sin convencerse, y me observó un poco más. Me pidió que lo intentara de nuevo de la manera "correcta", explicando que temía que me lastimara si seguía haciendo mi movimiento improvisado una y otra vez, día tras día. Tal vez Mi Manera me pareciera más fácil en ese momento, pero la posición que mantenía para realizar el trabajo sin duda causaría un esfuerzo excesivo que me lesionaría con el tiempo. Obedecí sus instrucciones e intenté de nuevo realizar el trabajo de la manera estándar, pero, como esperaba, me resultó muy difícil hacerlo así. Por eso, le expliqué que realmente tendría que volver a hacerlo a Mi Manera. Dijo que por ahora estaba bien, pero, una vez más claramente escéptico, con el rostro preocupado, se quedó de nuevo allí observándome mientras realizaba el trabajo.
Entonces, mientras yo realizaba el trabajo y él observaba, empecé a notar su observación, y mi trabajo torpe fue atrayendo lentamente a una multitud. En poco tiempo, el líder de grupo (el jefe de mi líder de equipo), algunos líderes de equipo vecinos y otras personas que no conocía estaban todos allí parados, observándome trabajar. Yo no tenía tiempo para preocuparme por eso. Mi tiempo takt y mis tiempos de ciclo eran de unos 56 segundos (en promedio; los vehículos que pasaban tenían distintos paquetes de opcionales, así que algunos requerían bastante más de 56 segundos y otros menos - los vehículos se disponían en una secuencia - una secuencia heijunka - que garantizaba que dos vehículos con mucho contenido nunca se sucedieran; siempre habría entre ellos un vehículo con menos contenido que requería menos tiempo), y por lo general no tenía tiempo adicional para conversar o desviar mi atención mientras realizaba mi trabajo.
A continuación, observé que el grupo de observadores se reunía en círculo, como en una formación de fútbol americano, manteniendo una discusión intensa. Luego, cuando el grupo se dispersó, mi líder de equipo me tocó el hombro, me indicó que me retirara y asumió mi trabajo. Él y los demás habían creado una NUEVA manera de realizar el trabajo, que no era ni la manera del trabajo estandarizado original ni mi método improvisado, que todos coincidían en que me lesionaría si seguía haciéndolo. Mi líder de equipo probó el nuevo procedimiento mientras yo me unía a los demás en la observación. Cuando el Nuevo Método pareció funcionar a su satisfacción y a la de los demás (muchas cabezas asintiendo en señal de aprobación, pero todavía muchos ceños fruncidos - esto era algo importante), me preguntó qué me parecía. Probé su sugerencia. Efectivamente, el nuevo procedimiento funcionó para mí, y a satisfacción del grupo de trabajo improvisado. Los demás observadores incluían, como descubrí más tarde, a un especialista en seguridad.
Por lo tanto, la seguridad es lo primero, y hay aspectos del diseño de un trabajo exitoso que no necesariamente aparecen en las diversas hojas de trabajo estandarizado. Sencillamente, el líder de equipo (supervisor de primera línea) debe entender el trabajo, a fondo. Más importante aún, primero observemos el trabajo de cerca, asegurándolo en lo que respecta a la seguridad y la eficacia. Luego, trabajemos en las eficiencias, las mejoras y la resolución de otros problemas. Y, de principio a fin, vamos a...
observar el trabajo... muy... pero muy de cerca.
Más sobre los líderes...
He estado hablando del papel central del supervisor de primera línea, pero aquí también hay un papel para el liderazgo sénior. Con mucha frecuencia, el trabajo estandarizado se ve como uno de esos aspectos triviales que no se valoran de verdad. Las personas suponen que el SW está funcionando y, si no lo está, bueno, las personas simplemente hacen mejor su trabajo.
Pero todos tienen un papel que desempeñar aquí. La ingeniería debe diseñar un trabajo que sea fácil de realizar de manera estandarizada y fácil de mejorar. La gerencia media debe apoyar al supervisor de primera línea para que disponga del TIEMPO necesario para dar soporte a los trabajadores. Cuando trabajé en la planta del Corolla en Toyota City, cerca de la mitad del tiempo del líder de equipo se destinaba a ayudar a los miembros de su equipo cuando enfrentaban problemas. Y él tenía solo unos cinco trabajadores a los que apoyar. Por lo tanto, aquí usted debería preguntarse: "¿Ofrecemos este tipo de apoyo a nuestros trabajadores...?"
Cuando visito empresas, es muy raro ver este tipo de compromiso con apoyar al supervisor de primera línea en el soporte al trabajador.
Los gerentes sénior deben reservar algo de tiempo para entender qué es realmente el SW y cómo no es otra cosa que un mecanismo que les permite alcanzar sus objetivos corporativos. En algún momento, todo objetivo de alto nivel se convierte en una cuestión de cómo alguien de primera línea realiza su trabajo. Es aquí, como dice el refrán, donde todo sucede. Hasta que se refleje en el trabajo estandarizado de alguien, cualquier objetivo o iniciativa corporativa es solo conversación o palabras en un papel.
Por lo tanto, asumamos la responsabilidad de asegurar que el trabajador aprenda, reciba apoyo y tenga todas las oportunidades para lograr completar con éxito el trabajo estandarizado CADA vez que lo realice. Es función del líder brindar ese apoyo: Mucho menos controlar el cumplimiento para garantizar el SW; mucho más apoyar para hacer posible el éxito.
Estandarizar el trabajo no estandarizado
Ahora que hemos establecido un punto de partida para entender el trabajo estandarizado básico, al estilo Toyota, para los trabajadores de producción, ¿qué hay del trabajo estandarizado para el trabajo no estándar?
Este tema tiene menos que ver con "así es como lo hace Toyota" y es más una cuestión de explorar juntos. Pienso en el SW en tres niveles (esto es similar, pero diferente, a la visión de Toyota):
a. Nivel 1 - trabajo repetitivo del tipo que se realiza en producción
- › Es el que estamos explorando en esta columna
b. Nivel 2 – dar apoyo al trabajo repetitivo
- › Traté este punto brevemente en el Aspecto Descuidado Número Cinco – el papel del líder.
c. Nivel 3 – trabajo basado en el conocimiento o en el servicio o proyecto
- › Incluso para estos tipos de trabajo, el éxito sigue siendo una cuestión de
- Momento
- Secuencia y contenido (incluida la "maña")
- Cuánta "cosa" necesitamos hacer para concluir el trabajo
- Resultado
- › SW/kaizen versus trabajo creativo o del conocimiento
El trabajo estandarizado está TOTALMENTE relacionado con el PDCA: establece las condiciones en las que el PDCA es posible y luego realiza ciclos estructurados de aprendizaje y mejora. Esto se llama ciencia, el método científico. ¿Creemos que la ciencia no es creativa? Ah – tal vez muchas veces no lo sea, ¡pero debería serlo!
Y entonces…
¿Hacia dónde deberíamos llevar esta discusión sobre el trabajo estandarizado? Dos motivaciones me llevaron a escribir de manera bastante amplia sobre el trabajo estandarizado. En primer lugar, el SW, el elemento fundamental más importante de cualquier sistema lean, sigue estando, lamentablemente, mal comprendido, mal aplicado y muchas veces ignorado. Creo que uno de los motivos por los que se descuida se relaciona con mi segunda motivación.
Me gustaría enfatizar que un trabajo estandarizado bien diseñado reconocerá todos los factores sociales involucrados en generar buena calidad de manera reproducible. Un diseño inadecuado del trabajo podría fácilmente haber llevado al error del trabajador y a la consiguiente falla de calidad. El diseño del trabajo debe producir el resultado requerido, tal como lo definen los requisitos técnicos, las especificaciones, y tal como lo especifica el diseño de ingeniería del producto. Eso es lo primero. Pero el diseño del trabajo también debe incluir las consideraciones de "factores humanos" que hacen posible realizar el trabajo de la manera correcta, e incluso difícil realizarlo de la manera incorrecta.
Lo que nos lleva de vuelta a la tesis de que el lado técnico/de proceso y el lado social/de las personas de la ecuación son igualmente importantes. Al fin y al cabo, no es posible separarlos realmente.
Analice su trabajo estandarizado y su proceso de mejora estructurado (kaizen): ¡es aquí donde encontrará su cultura!Parte 3
Un resumen sencillo sobre el Propósito, Proceso y Personas del Trabajo Estandarizado
En las dos últimas columnas, presenté los cinco aspectos descuidados del trabajo estandarizado. Varias personas solicitaron rápidamente una columna sobre qué es exactamente el trabajo estandarizado (SW). Aquí tiene un breve resumen introductorio, según la estructura de las tres P del LEI: Propósito, Proceso y Personas. Incorpore estos elementos al empezar a establecer el trabajo estandarizado.
Propósito
i. - Punto de partida para la mejora.
ii. - Formas de alcanzar los objetivos organizacionales en la primera línea, donde ocurre el trabajo real de la organización.
iii. - Formas de involucrar a las personas que realizan el trabajo.
En otras palabras, recuerde para qué lo quiere:
- Compromiso, no cumplimiento
- Mejora, no situación estacionaria
¡No existe situación estacionaria! - Creatividad, innovación, resolución de problemas, mejora, no seguir las reglas
- Iniciativa, no seguir órdenes
Proceso
i. - Estándares de trabajo
ii. - Seguridad, calidad, desempeño
iii. - Observación y estudio de los procesos
iv. - Tres elementos básicos del SW
a) Tiempo takt y tiempo de ciclo (TT vs. T/C)
- En otras palabras, el momento - el momento demandado por el cliente y las limitaciones de tiempo de la capacidad de procesamiento
b) Secuencia (incluidos el layout y la combinación hombre-máquina con hojas de capacidad de proceso y tabla de combinación de trabajo estandarizado)
- En otras palabras, determinar la secuencia óptima para producir el producto o servicio – primero hacer A, luego B y después C.
c) S-WIP
- En otras palabras, la cantidad del "elemento" en proceso que se demanda, ni más ni menos. Ese elemento puede ser material, piezas o información.
v. -Proceso estándar para hacer cambios (por ejemplo, Sistema de Sugerencias)
Personas
i. Formas de compromiso, participación y responsabilización
ii. Cada trabajador como emprendedor
iii. CC y SS
iv. Entrenamiento
1) TWI - Training Within Industry
- Si usted no conoce este programa, apréndalo.
- Instrucción, métodos y relaciones de trabajo
(En el caso de Toyota, el trabajo estandarizado y el entrenamiento en kaizen sustituyeron al JM, pero también se aconseja a las empresas considerar empezar con el JM y luego considerar el SW al estilo Toyota)
2) Matriz de habilidades
- ¡Un plan para cada persona!
3) Practique, practique, practique
v. SW para el trabajo no estándar
a. Tres niveles de SW
i. Nivel 1 - trabajo repetitivo del tipo que se realiza en producción
ii. Nivel 2 – dar apoyo al trabajo repetitivo
iii. Nivel 3 – trabajo basado en el conocimiento o en proyectos
b. Kaizen de SW versus trabajo creativo o del conocimiento
i. PDCA (Lean Product and Process Development de Al Ward)
vi. Coaching, cuestionamiento (las preguntas correctas), no decir, hacer que las personas piensen y asuman la responsabilidad
vii. Asignar cada vez más responsabilidades
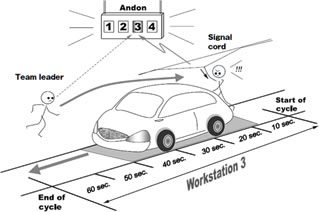
En Kaizen Express, Capítulo Cuatro: Toyota llama a esto "Sistema de Parada en Posición Fija". La línea no se detiene inmediatamente cuando el trabajador tira de la cuerda. En cambio, continúa hasta llegar a una "posición fija", donde se detendrá a menos que el supervisor vuelva a tirar de la cuerda para reiniciarla. Así es como funciona. Cuando el trabajador ve un problema, avisa al supervisor tirando de la cuerda, que enciende una luz en el tablero andon. El supervisor reacciona desplazándose rápida e inmediatamente (dentro del ciclo de trabajo del trabajador) hasta la estación que enfrenta el problema y toma un conjunto de decisiones. La primera es dejar que el vehículo continúe hasta su "posición fija", punto en el que la línea se detendrá. Esto se debe a que, si la línea se detuviera inmediatamente, el trabajo de cada trabajador de la línea se habría interrumpido, generando problemas de calidad y seguridad, entre otros. Por lo tanto, el trabajo de cada trabajador de la línea de montaje está vinculado, coreografiado para comenzar y detenerse al mismo tiempo.
Analice su trabajo estandarizado y su proceso de mejora estructurado (kaizen): ¡es aquí donde encontrará su cultura!







