Lean en la Industria Farmacéutica - Rompiendo paradigmas
En este artículo presento un breve relato personal de cómo viví de cerca la transformación lean en un entorno farmacéutico y de cómo algunos paradigmas típicos de esta industria nos impiden avanzar más rápidamente hacia procesos más esbeltos, pero al mismo tiempo más robustos, desde el punto de vista de la calidad y la seguridad del paciente.
Después de muchos años viendo y viviendo el modelo de ocupación máxima de la planta fabril, mediante la producción en masa con el objetivo de abastecer los inventarios (sistema empujado), y de ver los procesos evolucionar más lentamente que las demandas de un mercado fuertemente competitivo, me di cuenta de que estábamos usando una “muleta” llamada BPF (Buenas Prácticas de Fabricación) como justificación para no cambiar los procesos.
Según la resolución vigente de la ANVISA – Agencia Nacional de Vigilancia Sanitaria de Brasil, la definición de BPF es: “un conjunto de normas que estandarizan y definen procedimientos, métodos de Control de Calidad, fabricación, condiciones de las instalaciones, equipos y su mantenimiento, envases, almacenamiento y distribución de los productos farmacéuticos”. Este conjunto de normas siempre nos dio la certeza de estar cumpliendo los elevados estándares de calidad y seguridad exigidos cuando se trata de salvar y/o mejorar la vida de las personas.
Por otro lado, el riesgo de cambiar los procesos y dejar de cumplir las buenas prácticas reforzó el paradigma de que la industria farmacéutica es diferente y, por lo tanto, los cambios no son fáciles y están poco permitidos. Vale la pena reiterar que no estamos hablando de cambios de fórmulas, de prácticas de fabricación, de métodos analíticos ni de cualquier otro cambio que impacte directamente en la calidad y la seguridad de los medicamentos. Ese tipo de modificación debe someterse siempre a la agencia regulatoria para su evaluación y la respectiva aprobación. Aquí nos referimos a cambios que buscan la optimización de los procesos, haciéndolos más simples sin que por ello sean simplistas; cambios que traigan mejoras principalmente en las actividades de los operadores, haciendo su trabajo más estable, nivelado, más seguro y más fácil.
Mi historia lean comienza en el momento de la empresa en que percibimos que podríamos estar cerca de una “crisis” que se presentaba en forma de la necesidad de acompañar el ambicioso crecimiento de las ventas sin aumentar las inversiones ni el personal en la fábrica. Después de un estudio sobre lo que estaba ocurriendo fuera de la industria farmacéutica y que pudiera ayudarnos con el desafío, el liderazgo sénior de Operaciones decidió adoptar lean como filosofía de trabajo, aunque solo en una división de la empresa. Así iniciamos nuestro recorrido lean en Operaciones, con la sensibilización y la capacitación de todo el liderazgo (intermedio y sénior). Cabe destacar que un punto clave, del que solo me di cuenta tiempo después, estaba en el acuerdo inicial de este grupo, en la determinación, el apoyo y la complicidad entre todos. Estábamos dispuestos a romper paradigmas para alcanzar nuestra visión.
El período de sensibilización se llevó a cabo con lecturas orientadas de artículos cuidadosamente seleccionados para hacernos reflexionar, pero no entendíamos cómo aquello podría ayudarnos de manera práctica, ya que necesitábamos resultados rápidos.
Como en todo recorrido lean, tuvimos momentos iniciales de desconfianza, pues todo era diferente de lo que habíamos practicado y aprendido, cada uno con su formación, conocimientos y experiencias anteriores sobre lo que definía un buen sistema de gestión. Sin embargo, lo que tenía en común este equipo transformador era la mente abierta al aprendizaje.
Con este acuerdo y un ambiente propicio, iniciamos el ciclo de talleres en los que el grupo de liderazgo se capacitaba en los conceptos, seguidos siempre de acciones en campo (gemba) para recopilar datos reales y lograr una comprensión más amplia de los procesos, pues estábamos de hecho en contacto con los productos, los equipos y los operadores. Así dimos un paso muy importante al dibujar nuestro Mapeo del Flujo de Valor (VSM) de un producto que recorría toda la cadena de producción. Eso nos dio la base para elaborar nuestro primer Estado Futuro y nacía entonces el deseo de cambio y la orientación sobre hacia dónde pretendíamos caminar, como se representa esquemáticamente a continuación:
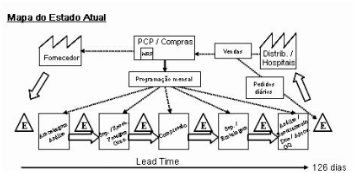
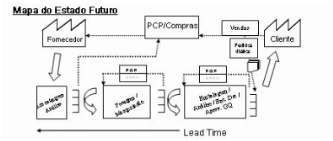
Paso a paso fuimos entendiendo mejor nuestros procesos con verdaderos gemba en las áreas, promoviendo mejoras en los procesos, solucionando problemas dormidos, escuchando y prestando la debida atención a los operadores y ganando la confianza de las personas; nos sorprendieron los resultados iniciales, sin por ello interferir en la integridad de las Buenas Prácticas de Fabricación.
El ciclo de capacitaciones fue avanzando al ritmo de nuestro aprendizaje y comprensión, y entonces temas como Flujo Continuo, Sistema Pull, Nivelación de la Producción, Setup Rápido, Trabajo Estandarizado, Hacer Fluir los Materiales, entre otros, ya se percibían como nuevos desafíos para su aplicación práctica en los procesos. Aun así, debo admitir que algunas veces dudamos de si determinado concepto y/o herramienta lean era adecuado para nuestra operación, pero estábamos dispuestos a avanzar hacia nuestro Estado Futuro.
Este ciclo de aprendizaje, iniciado con la Sensibilización y desarrollado a través de los talleres, tuvo una duración aproximada de 6 meses; en este período pudimos diseminar conocimiento, preparar el terreno y aplicar de forma práctica mejoras y transformaciones en los procesos, lo que nos permitió preparar la operación para avanzar hacia el Estado Futuro.
Aprender a ver es uno de los desafíos más difíciles de la transformación lean. Habitualmente creemos que no tenemos desperdicios, que conocemos nuestra operación como nadie o que ya hemos extraído el máximo de nuestros procesos. El sistema de producción en masa – empujado – nos lleva al peor de los desperdicios, que es la sobreproducción. Un defecto o error se percibe fácilmente como desperdicio, pero solo después de que fuimos al gemba aprendimos a prestar atención a desperdicios menos visibles, como movimientos innecesarios, exceso de transporte de materiales, largos tiempos de espera, inventarios intermedios, etc.
Con una comprensión más profunda de los procesos y un mayor conocimiento de técnicas y herramientas lean, llegó un momento crítico cuando decidimos avanzar hacia un “sistema pull”. Teníamos la confianza necesaria para dar el giro, es decir, dejar de producir para inventario y pasar a producir únicamente lo que el cliente nos demandara. Confieso que incluso para mí (uno de los principales defensores de la filosofía lean) fue un momento difícil y de gran aprensión para las personas, porque interrumpimos nuestra producción a la espera de que el nivel de inventario calculado solicitara la fabricación de aquel artículo. Durante un período de un mes, y principalmente en las dos primeras semanas, tuvimos a muchas personas en banco de horas y en actividades de capacitación, entre otras, esperando que el sistema le demandara a la fábrica la manufactura de productos. Entiendo que fue un período en el que causamos incomodidad, ansiedad y miedo en las personas involucradas, pero contábamos con su confianza para seguir adelante, y por eso creo que en ese momento específico alcanzamos la sensibilización sobre el recorrido lean en todos los niveles de la división.
Aunque todo el liderazgo estaba comprometido y todas las áreas involucradas, la transformación conceptual más marcada ocurrió en el área de Planificación y Control de la Producción - PCP, pues toda la forma de gestión de esta área se modificó: desde la administración de los niveles de inventario, la lógica de planificación, que pasó de la programación mensual a la planificación diaria basada en kanban, la eliminación de inventarios intermedios y la creación de supermercados estratégicos (puntos de reposición), hasta el cambio del flujo de información, con un único punto de contacto entre el PCP y la operación, haciendo que el sistema pull funcionara de la forma más autónoma posible. Por otro lado, teníamos varios logros implementados en la reducción de setups, trabajo estandarizado, gestión visual, rutas de abastecimiento de la producción y flujo continuo, que sustentaban la migración del Sistema Empujado al Sistema Pull. Comenzamos por una familia de productos y teníamos la intención de probar el sistema durante un período de 3 a 6 meses. El éxito y la confianza alcanzados nos permitieron cambiar toda nuestra producción al Sistema Pull en 2 meses.
Más tarde me di cuenta de que esa casi crisis fue el motor que nos impulsó a los cambios y a la ruptura de paradigmas, que marcaron una gran diferencia en los procesos, en las personas y en los resultados de la empresa. Logramos reducciones expresivas de los niveles de inventario, mejoras en el nivel de servicio a los clientes con la reducción de stock outs, reducción de las interferencias de la planificación de la producción en la fábrica y en el laboratorio de Control de Calidad, mayor estabilidad de los procesos con menos ruido y, en consecuencia, una mejor calidad de vida para los colaboradores.
Por la naturaleza de nuestro segmento, teníamos métodos bastante robustos de evaluación de problemas en busca de la causa raíz, pero reconozco que no era natural exponerlos. Un trabajo de incentivo para plantear los problemas de forma estructurada, dar voz a los operadores y crear una cadena de ayuda para la resolución de problemas fue determinante para generar estímulo, y se resolvieron muchos problemas ocultos e incluso crónicos. Una buena gestión visual acompañó este proceso de comunicación efectiva.
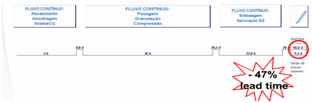
Al final del primer año de nuestro recorrido lean, ya habíamos alcanzado resultados expresivos, como los representados a continuación:
- Reducción del lead time para el 1.er producto mapeado:
-
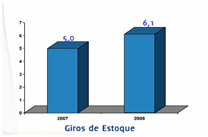
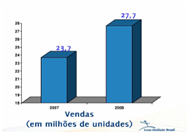
Reducción del 14 % del volumen de inventarios, con el consiguiente aumento de la rotación de inventario de 5 a 6,1 veces/año, incluso con un aumento del 16,9 % en el volumen de ventas:
- Reducción del lead time medio en un 23%
- Cabina de muestreo (cuello de botella) - Reducción del tiempo de limpieza en un 45%, con ganancias de espacio físico y drástica reducción de la lista de pendientes, nivelación e implementación de FIFO (priorizar dejó de ser la regla),
-
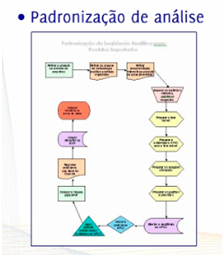
Laboratorio de Control de Calidad – FIFO en los análisis (priorizar pasó a ser la excepción), estandarización de los métodos de análisis, reducción del lead time de liberación de productos:
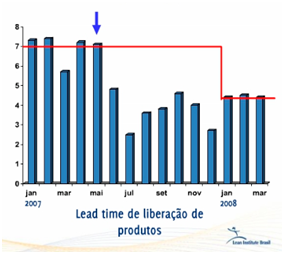
- Otras ganancias, tales como: reducción del desplazamiento de los operadores, ganancias de espacio físico, mejoras en las condiciones de seguridad, reducciones expresivas de los tiempos de setup y limpieza, etc.
Éramos conscientes de que este era apenas el comienzo de un largo recorrido; sin embargo, sabíamos que en poco tiempo habíamos logrado una verdadera transformación para mejor en la forma de operar de la fábrica. Fue gratificante hacer, al final del primer año, el balance del “antes” y el “después” del recorrido lean y evaluar los factores de éxito y las lecciones aprendidas, como se muestra a continuación:
|
Antes |
Después |
|
Varios inventarios intermedios |
Creación de supermercados (puntos de reposición |
|
Intervención del PCP en varios puntos de la operación |
Un único punto de información para que la operación fluyera de forma autónoma. |
|
Recepción de materiales en días específicos (baja frecuencia) Trabajo por lotes |
Aumento de la frecuencia de recepción (volúmenes menores / mayor seguridad) Recepción en flujo continuo (etiquetado y ubicación inmediatos) |
|
El PCP definía la prioridad de los análisis del laboratorio |
Laboratorio trabajando con FIFO en los análisis |
|
Análisis de laboratorio realizados según la experiencia de cada analista |
Estandarización de los análisis implementada por los analistas, con base en las mejores prácticas |
|
Materiales llevados a la línea de envasado por lotes (desplazamientos de los operadores, falta de espacio físico, largo transporte de algunos materiales) |
Implementada la ruta de abastecimiento de materiales y de documentación (tiempo dedicado a lo que agrega valor, ganancia de espacio físico, proximidad al punto de uso) |
|
Falta de trabajo estandarizado en setup y limpieza |
Setup externo implementado, estandarización de la mejor manera y secuencia, reducción del tiempo de setup y limpieza del 18 al 37% |
|
Baja flexibilidad y falta de ritmo en el envasado |
Ritmo acompañado mediante gestión visual (regla de tiempo y andons), conciencia de las metas horarias |
|
Largos tiempos de finalización y conciliación de la documentación |
Definición clara de responsabilidades entre Producción y Aseguramiento de la Calidad, con una reducción del 50% del tiempo. |
Algunos factores de éxito:
- Amplia difusión del tema “recorrido lean”,
- Participación activa de la alta dirección (liderazgo sénior),
- Todo el liderazgo de la división involucrado,
- Inicio con un “piloto” de impacto,
- Resultados rápidos,
- Gestión visual inteligente,
- Cambio de mentalidad – “esto es anti-lean”,
- Incentivo al reconocimiento de ideas lean.
Algunas lecciones aprendidas:
- Rompa paradigmas, cuestione,
- No usar las normas como excusa para no desafiar los procesos,
- Lean puede y debe adaptarse a cada realidad,
- Tal vez no conozcamos tanto nuestros procesos – vaya al gemba,
- Lean debe ser simple,
- El trabajo generó complicidad entre las partes, propiciando un crecimiento sistémico,
- Lean exige mantenimiento, compromiso y esfuerzo continuo,
- Transformar en producto final cerca del consumo (“más harina y menos pastel”).
La organización en su conjunto comenzó a percibir que había algo diferente en la división de Operaciones y entonces inició su recorrido lean en procesos administrativos, denominado lean office, un reconocimiento, aunque informal, de que habíamos “contagiado” a toda la organización a través de los resultados alcanzados.
Como sabemos, este recorrido no tiene fin y es arduo, pues una vez alcanzado y estabilizado el estado futuro deseado, es hora de avanzar en busca de una nueva mejora, de un nuevo estado futuro. Además, vale la pena recordar que son innumerables las razones que nos hacen retroceder, paralizarnos o incluso abandonar el recorrido lean, pues tenemos la capacidad de complicar lo simple. No es fácil hacer lo simple. Dejar de hacer seguimiento al trabajo estandarizado, la pérdida del conocimiento humano, la falta de una sucesión preparada, el distanciamiento de los procesos (falta de gemba) y la ausencia de una sistemática para identificar y solucionar problemas están entre las principales causas.
Como hemos visto, la transformación de las empresas es un proceso lento pero continuo, y, como en todo proceso de cambio cultural, es necesario dar un paso a la vez y estar dispuesto a romper paradigmas. Los resultados son sorprendentes y gratificantes.
Mario Alberto Ferrari es instructor del Lean Institute Brasil. Trabajó en AstraZeneca