

JIDOKA
La filosofía lean, con sus cinco principios: valor, flujo de valor, flujo continuo, jalar (pull) y perfección, está inspirada en el TPS (Toyota Production System).
El TPS constituye un sistema que va más allá de los límites de las actividades de producción y puede aplicarse a cualquier actividad donde haya un proceso definido, es decir, una secuencia de etapas que tienen inicio, desarrollo y fin. Por ejemplo, en las actividades relacionadas con servicios como bancos, aseguradoras, atención médico-hospitalaria, etc.
Tuvo su inicio en Toyota y su desarrollo estuvo totalmente anclado en la necesidad. Ha demostrado ser un sistema muy eficaz y competente para orientar la empresa, a la vista del éxito que Toyota ha logrado, como empresa, en el escenario mundial dentro de una de las actividades más competitivas, que es la de la industria automotriz.
Para facilitar la comprensión y con finalidad didáctica, el TPS se estructura con dos pilares que sostienen el sistema: el JIT (Just in time) y el Jidoka. El Just in time se relaciona más con el aspecto cuantitativo, con el objetivo de mantener un flujo continuo de las actividades en proceso, mientras que el Jidoka se relaciona con detener el flujo cuando ocurre cualquier anomalía. Por lo tanto, está más relacionado con el aspecto cualitativo del sistema.
A pesar de esta separación, es muy difícil delimitarlos, pues se interrelacionan, y se puede decir que el Jidoka complementa al JIT para que el sistema avance hacia la perfección.
1. Jidoka
El Jidoka tuvo su origen ligado a la automatización del telar
fabricado por Sakichi Toyoda (1867-1930), fundador de Toyoda Automatic Loom Works, considerado uno de los diez mayores inventores de la historia contemporánea de Japón e inventor del telar automático.
El problema del telar automático era que:
- La máquina seguía funcionando incluso ante un hilo roto, y; - El defecto solo se detectaba cuando el proceso había concluido, tras haber producido mucho tejido defectuoso.
En tal situación, si un hilo se rompía, ¡la máquina produciría tejido con defecto! Y para evitar producir defectos, era necesario tener un operador cuidando la máquina como si fuera un vigilante y, ante cualquier anomalía, debía detener la máquina.
La solución que Sakichi inventó y puso en práctica en 1924 fue un telar dotado de un dispositivo que detenía la máquina cuando:
- detectaba la rotura del hilo;
- detectaba el fin del hilo;
- detectaba que se había alcanzado la cantidad programada.
Utilizando estos recursos, Sakichi pudo liberar al operador de quedarse como vigilante cuidando las máquinas a la espera de que ocurriera una anomalía.
¡He aquí lo que es el Jidoka! Dotar a la máquina de dispositivos o recursos que, al detectar cualquier anomalía, hacen que la máquina se detenga, evitando de esta manera producir la no calidad como se describió anteriormente.
Pero esto es solo una parte. Es el Jidoka que involucra máquinas automáticas. No todas las actividades son realizadas por máquinas, como por ejemplo las actividades de una línea de montaje, que tiene una intensa participación de actividades manuales. En este caso, ¿cómo funciona el Jidoka? Es el operador quien detiene la actividad cuando descubre cualquier anormalidad.
En Toyota, el operador tiene la obligación y el derecho de detener la operación cuando descubre alguna anomalía y esta no se soluciona dentro del tiempo takt. Esto forma parte del compromiso de no pasar a la operación o proceso siguiente una pieza o trabajo con anomalía, y constituye una de las reglas fundamentales del TPS – la calidad construida dentro del proceso.
La parada va seguida de una alerta o señalización emitida por el operador mediante el accionamiento de cordones (o botones) dispuestos a lo largo de la línea de montaje al alcance de los operadores.
Hasta aquí se ha visto que el Jidoka puede aplicarse tanto a máquinas, como fue su origen, como a actividades que involucran solamente intervenciones humanas.
El objetivo, en ambas situaciones, es detectar cualquier
defecto o anomalía y hacer que se detenga la operación o el proceso para evitar la producción de la no calidad.
Ejemplos de Jidoka aplicados a una línea de montaje:
1. Atornilladora con “automatización inteligente”. Apriete de las tuercas de fijación de la rueda en el cubo de rueda.
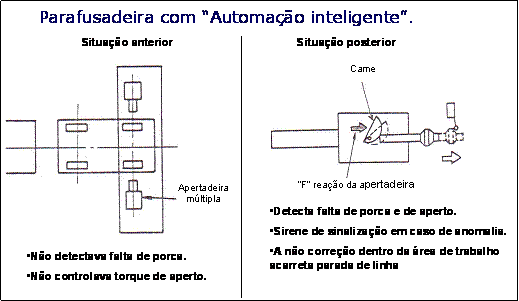
Figura 1a - Ejemplo de Jidoka en la línea de montaje
2. Torquímetro con microsensor. Emite una señal sonora si el equipo no se utiliza en la posición predeterminada; es una manera de asegurar que el torque sea medido, garantizando la calidad dentro del proceso.
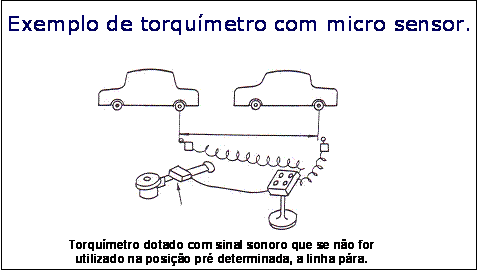
Figura 1b - Ejemplo de Jidoka en la línea de montaje
II. Calidad dentro del Proceso
Desde hace algunos años se observa el desarrollo y la fabricación de máquinas y equipos modernos y veloces. Todo esto es bienvenido, pero también viene acompañado de problemas.
Cuando ocurre una pequeña anomalía causada, por ejemplo, por la entrada de un pequeño cuerpo extraño o la acumulación de residuos, con el consiguiente daño a la máquina, se termina generando una gran cantidad de piezas con defectos. Todo esto porque la máquina tiene una gran capacidad de producción, la mayoría de las veces automática, que no logra detectar ni retener la pieza con defecto y tampoco está dotada de un dispositivo de verificación de anomalías, y mucho menos de un sistema para dejar de producir. Por lo tanto, para garantizar la calidad dentro del proceso, la máquina con el concepto de Jidoka debe detenerse al detectar cualquier anomalía.
En Toyota, al adquirir una máquina o equipo muy avanzado, es costumbre no instalarlo ni utilizarlo de inmediato. La recomendación es siempre añadir algún concepto que incorpore los principios del TPS y después utilizarlo. Explicándolo con más detalle, antes de instalar la máquina o equipo en el “genba”, los equipos de proyecto de Ingeniería Industrial y Producción ejecutan varias pruebas, intercambian ideas sobre las mejoras y, si es necesario, realizan las modificaciones; solo después de cumplir esta rigurosa preparación la máquina o equipo finalmente se pone en operación.
Aunque haya que detener la línea de producción, no se envía una pieza con defecto a la operación o proceso posterior. Al detener la línea, obviamente habrá pérdida de producción, pero al seguir produciendo sin haber encontrado la causa raíz de la anomalía, en realidad se terminará comprometiendo el proceso posterior, es decir, se terminará afectando directamente al cliente final, con la consiguiente pérdida de credibilidad de la empresa.
1. Poka –yoke
Una de las maneras de construir la calidad dentro del proceso es mediante la utilización de dispositivos “a prueba de tontos”, llamados poka-yoke.
Poka-yoke (a prueba de defectos): dispositivo o mecanismo simple que, instalado en la máquina o en el puesto de trabajo, hace que se evite la ocurrencia de errores, es decir, aunque se quiera hacer mal, el poka-yoke no lo permite.
Situaciones en las que el poka-yoke tiene mejor utilización y contribución:
Operaciones manuales que requieren atención constante del operador;
Donde pueda ocurrir el “mal posicionamiento” de una pieza;
Donde sea necesario el ajuste;
Donde los atributos, y no las medidas, sean importantes;
Donde las causas especiales puedan reincidir;
Donde el costo de capacitación y rotación sea alto;
En líneas donde haya diversos modelos en producción;
Donde el costo de las fallas externas supere en mucho el costo de las fallas internas.
Reglas para la implementación del poka-yoke:
Tomar un proceso piloto y hacer una lista de los problemas más comunes:
Priorizar los errores por orden de frecuencia;
Priorizar los errores por orden de importancia;
Diseñar dispositivos poka-yoke para impedir los errores más importantes de las dos listas;
Siempre que sea económicamente viable, preferir la aplicación de dispositivos poka-yoke en sustitución de otros métodos de inspección.
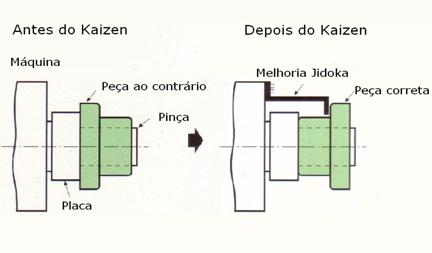
Figura 2 - Un ejemplo de poka-yoke.
Al detectar cualquier anomalía, el operador debe informar inmediatamente a su superior. En Toyota hay un dicho: “el trabajo del operador es detener la línea”, es decir, están habituados a detener la línea e informar al superior cuando encuentran una anomalía en la producción.
No obstante, no se debe detener la línea inmediatamente como lo hace la máquina; primero se debe alertar que se va a detener y solo después de un tiempo determinado (tiempo takt) debe detenerse; esto ayuda a no dejar la operación a medias. Para ejecutar esta sistemática se ideó el “sistema de parada en posición determinada”. La herramienta más comúnmente usada para señalizar la parada en posición determinada es el “andon”.
2. Andon
Se trata de un panel indicador de parada de línea que se instala en la parte superior, cerca del techo del “genba”, para que sea visible para todos.
Los indicadores del panel se activan cuando se jalan cordones o se accionan botones. Entonces se enciende la luz amarilla, que es un aviso de que la línea se va a detener si no se resuelve el problema o la anomalía. Y si no se soluciona, la línea se detiene en una posición determinada y, cuando esto sucede, se enciende una luz roja en el “andon”. Por lo tanto, el “andon” es una herramienta que permite al operador detener la línea al encontrar una anomalía y le permite buscar ayuda para solucionarla.
En Toyota, el operador tiene autonomía para detener la línea y es responsable de mantener la calidad dentro del radio de su operación y jamás enviar una pieza con defecto al proceso posterior. Esta actitud y este compromiso son lo que sostiene la alta calidad de los productos Toyota.
La herramienta que informa una anomalía en la línea de producción no tiene que ser necesariamente el “andon”. En fábricas pequeñas no es necesario tener el “andon”, pues normalmente, como hay pocos procesos y máquinas, el propio operador puede detectar fácilmente la anomalía. Como el “andon” es una herramienta para anunciar una anomalía, si hay cualquier dispositivo que pueda ejecutar esa función no hay problema alguno; puede ser una alarma sonora o incluso una señal de luces intermitentes.
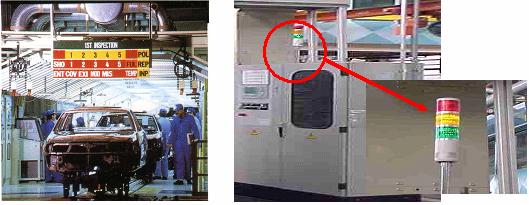
Figura 3 – Ejemplos de “andon”.
La idea básica es que, sea cual sea la anomalía: retraso en la operación, problema en el equipo, problema de calidad, etc., el operador no debe quedarse con dudas y debe detenerse inmediatamente a fin de no producir la no calidad y pasar al análisis de la causa raíz del problema.
Lo que más he observado comúnmente en las empresas es que, aunque se detecten anomalías de calidad durante la operación, por temor a la caída de la productividad con la parada de producción, se hace la vista gorda, segregando la pieza con defecto y/o inspeccionando al final y ejecutando reparaciones. La calidad tiene que ser construida y garantizada dentro del propio proceso. Por lo tanto, deténgase al encontrar una anomalía, sea en una operación manual o en una máquina. Es muy importante preservar este concepto fundamental del TPS.
3. Trabajo Estandarizado
Interpretar como anomalía todo lo que no esté de acuerdo con el Trabajo Estandarizado. Para entender qué es una anomalía, es necesario definir el parámetro de lo que es anormal, y ese es el papel del Trabajo Estandarizado. En el caso de una máquina, se instala un dispositivo para que la máquina se detenga al detectar cualquier anomalía, pero en el caso de una operación manual se define el Trabajo Estandarizado, y si no se sigue íntegramente, se detiene la línea.
El Trabajo Estandarizado está compuesto por tres elementos: tiempo takt, secuencia de actividades del operador e inventario estándar en proceso. Se basa en la mejor utilización de la disponibilidad del operador y es lo que sostiene el TPS en cuanto a productividad, calidad e, inclusive, seguridad en el trabajo. Constituye una herramienta esencial para mantener la producción estable.
III. Productividad
A comienzos de la década de 1950, el Sr. Taiichi Ohno (1912-1990), el padre del TPS, entra en acción. Fue él quien, en aquella época, cuando Toyota enfrentaba grandes dificultades, se encontró con el problema de la necesidad de aumentar la productividad en el área de mecanizado, de la cual era el gerente.
El Sr. Ohno observó que era improductiva la presencia de un operador fijo por máquina. La solución fue cambiar el layout hacia un sistema en el que un operador pudiera operar más de una máquina. Obviamente, para lograrlo, las máquinas debían estar dotadas de los conceptos del Jidoka.
Cargar la máquina con el mínimo de trabajo posible, reduciendo la carga de trabajo del hombre y empleándolo en otras actividades que solo él pudiera ejecutar. Al atribuir a la máquina automática la característica del Jidoka, se cambia radicalmente el método de control de las máquinas y equipos. No es necesario que el operador quede vigilando la máquina mientras esta trabaja; solo será necesario que el operador se dirija a la máquina cuando esta se detenga debido a alguna anomalía.
Hoy en día existen máquinas automáticas con dispositivos que expulsan las piezas con defecto. En el pasado, era normal que una máquina fuera monitoreada por un operador que retiraba las piezas con defecto. La introducción de este dispositivo, dotado de la capacidad de juzgar el defecto y expulsar las piezas, evitó la necesidad de que este operador se quedara como vigilante, pero no eliminó la producción de la no calidad. Por lo tanto, es importante entender esta diferencia del Jidoka.
En el Jidoka la máquina se detiene al detectar alguna anomalía y señala que tiene un problema. Esto evita producir la no calidad al mismo tiempo que un operador queda capacitado para monitorear varias máquinas. En otras palabras, con el avance del Jidoka ya no habrá necesidad de “vigilantes” al lado de las máquinas. Al eliminar la tarea de vigilante de máquina, hay una gran oportunidad para capacitar a los operadores para que sean multifuncionales, capaces de trabajar con varias máquinas de diferentes procesos.
Simultáneamente a la racionalización de la mano de obra en Toyota, a los más veteranos se les atribuye la misión de ser especialistas en la ejecución de kaizens que garanticen la calidad dentro del proceso.
La ejecución de kaizen de calidad normalmente demanda tiempo, y hay casos que se van alargando sin lograr resultados. Estos kaizens son ejecutados por los propios operadores, y hay casos que ellos por sí solos no logran resolver y que solo es posible resolver en el nivel gerencial.
En todas las plantas existen problemas de esta naturaleza, y a los veteranos asignados como especialistas asesores del gerente se les encomienda la misión de resolver estos problemas.
La productividad puede aumentarse mediante medidas que eviten la recurrencia de situaciones anómalas. Una vez detectada alguna anomalía, ir a fondo en la causa raíz para resolverla de una vez y evitar la recurrencia.
Con el Jidoka, la máquina se detiene al detectar una anomalía. En esas ocasiones, se debe analizar con mucho cuidado el motivo de la parada, trabajar de inmediato en el esclarecimiento de la anomalía y dedicarse a las acciones para evitar la recurrencia.
A continuación, un ejemplo del uso del método PDCA que, con la sistemática de los cinco porqués, busca la causa raíz:
Supongamos que: “El interruptor se soltó”.
Pregunte: “¿Por qué se soltó el interruptor?”.
Al verificar la causa: “Es porque no hubo una aplicación correcta del lubricante”.
Profundizando en el cuestionamiento:
“¿Por qué no hubo una aplicación correcta?”.
“Es porque no hay procedimientos”.
“¿Y por qué no hay procedimientos?”.
Y así, cuestionando las respuestas obtenidas con sucesivos porqués, se busca la causa raíz del problema, se ejecutan los kaizens y se estandarizan los procedimientos. Básicamente, lo que se hace es la repetición continua de este procedimiento. Los operadores deben ser condicionados a cuestionar toda y cualquier situación. No solo las ocurrencias de anomalías, sino también las situaciones en las que se obtienen éxitos, preguntando “¿por qué salió bien?”.
Para finalizar, lo importante es practicar el uso de estos conceptos siempre en el “genba”, donde las cosas están sucediendo, y no quedarse divagando en el escritorio de la oficina. Es decir, hacer el genchi-genbutsu.
Referencias Bibliográficas:
Presentación del Jidoka en el Lean Summit 2006 por G.I.Kosaka
Toyota Production System: An Introduction. Masamitsu Ishii, 2005
Toyota Production System. Toyota Motor Corporation, 1977







