

GD para reducir errores de montaje y aumentar la satisfacción del cliente
El Programa Práctico de Formación Lean (PPFL) se realiza semestralmente y tiene como objetivo desarrollar profesionales, combinando la capacitación con la implementación real de un proyecto y permitiendo que el profesional, además de adquirir los conceptos y prácticas del pensamiento lean, salga con una visión más nítida del negocio. Originalmente compuesto solo por personal de la industria, ahora el programa también se ofrece para dos nuevos frentes: digital y salud. Los resultados que se pueden ver al final de cada curso son impresionantes, como los que se presentarán en este artículo de la empresa Fundição Santana, una de las 16 empresas participantes de la promoción del segundo semestre de 2019.
Fundição Santana tiene dos líneas de productos, una enfocada en piezas mecánicas para maquinaria agrícola y tractores y otra enfocada en utensilios domésticos. La empresa ya aplica la filosofía lean en sus operaciones desde hace algunos años; intensificó su práctica cuando el COO comenzó a participar en el PPFL. El año pasado, decidieron extender sus esfuerzos al área de control de calidad, que fue el foco de su proyecto en esta promoción.
Imagen 1: Fundição Santana
El principal problema que enfrentaba esta área de la empresa era el elevado número de reclamos por parte de los clientes debido a productos que llegaban con desvíos de montaje en su línea de utensilios domésticos (ollas que llegaban sin el pomo o sartenes que llegaban sin el mango, por ejemplo). Cuando se inició el proyecto, la empresa tenía un promedio de 122 reclamos por mes, un número elevado que incluso llegaba a hacerles perder clientes.
El sistema vigente no estaba funcionando, y el número de productos con desvíos parecía no dejar de aumentar. Con el proyecto desarrollado mediante la metodología A3, esperaban reducir los reclamos y aumentar la satisfacción de los clientes, llegando a un máximo de 11 piezas defectuosas por mes en el corto plazo y a cero desvíos en el largo plazo.
Para lograrlo, el equipo de control de calidad de Santana utilizó lo que había aprendido en el PPFL para dar el puntapié inicial a los trabajos. En primer lugar, el equipo reconoció la importancia de estar en el gemba y escuchar a sus colaboradores, quienes realmente conocen el proceso, acerca de los problemas que se estaban enfrentando. Para ello, desarrollaron un sistema de gestión diaria.
El sistema de gestión diaria implantado tenía como objetivo involucrar a los colaboradores en reuniones diarias, durante las cuales sería posible rastrear a los responsables y escucharlos, entendiendo por qué había ocurrido cada problema. En ese momento, fue importante utilizar la herramienta de los cinco porqués para llegar a la verdadera causa raíz en cada circunstancia.
Inicialmente, fue posible observar que diversos problemas de layout y de 5S entorpecían el trabajo de los colaboradores. Cuando se les preguntaba sobre los desvíos, era común que los colaboradores relataran el exceso de desplazamientos que debían hacer para llegar desde sus estaciones de trabajo hasta las estanterías y el gran esfuerzo físico necesario para cargar las piezas en las manos.
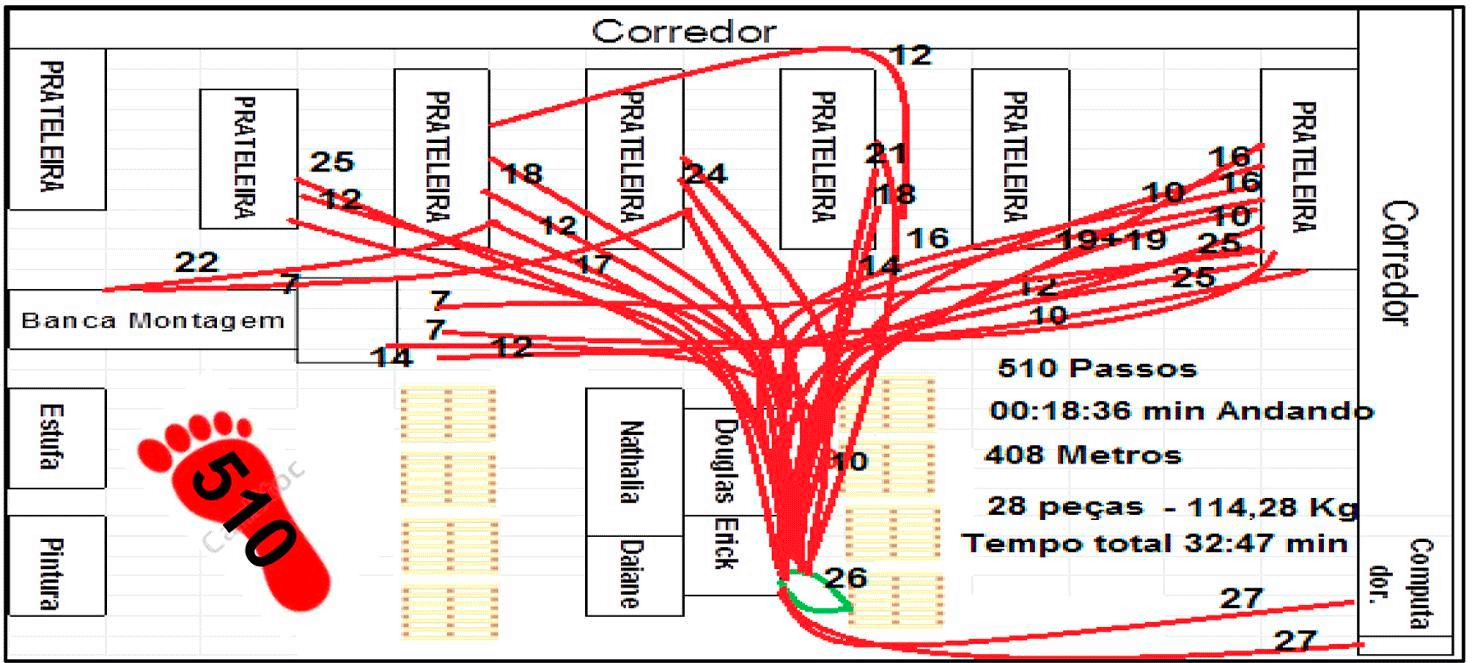
Imagen 2: Layout del desplazamiento de los colaboradores para el armado de los embalajes.
Lo interesante de las reuniones diarias con los colaboradores es que no solo el liderazgo comenzó a ser más consciente de los problemas que sus colaboradores enfrentaban en el día a día, sino que los propios colaboradores comenzaron a pensar mejor sobre su trabajo, reflexionando sobre los obstáculos que les impedían obtener un mejor resultado y revelando posibles mejoras por adoptar.
Tras recibir respuestas como “no logro hacer el trabajo correctamente todas las veces, porque tengo que desplazarme mucho para buscar los productos, que están muy lejos”, el equipo adoptó la herramienta “diagrama de espagueti” y pudo así proponer un nuevo layout, que permitió que las estaciones de trabajo quedaran más cerca de las estanterías. Con esta simple reorganización, el número promedio de pasos que un colaborador debía dar para embalar un lote de 28 piezas bajó de 510 a 210, una reducción de prácticamente el 60%.
Pero los esfuerzos no se detuvieron ahí. Al conocer el relato de los colaboradores de que el esfuerzo físico al cargar las piezas en las manos era excesivo, el equipo decidió adquirir carritos de supermercado para que los utilizaran. Otra solución simple que trajo diversos beneficios. Al principio, algunos colaboradores más tradicionales se mostraron recelosos y no quisieron utilizar el carrito para hacer el trabajo, pues siempre lo habían hecho sin él y repetían la famosa frase “aquí siempre fue así”. Sin embargo, a medida que percibieron la facilidad que sus compañeros estaban teniendo con los carritos, se sumaron, y hoy todos adhieren al nuevo método.
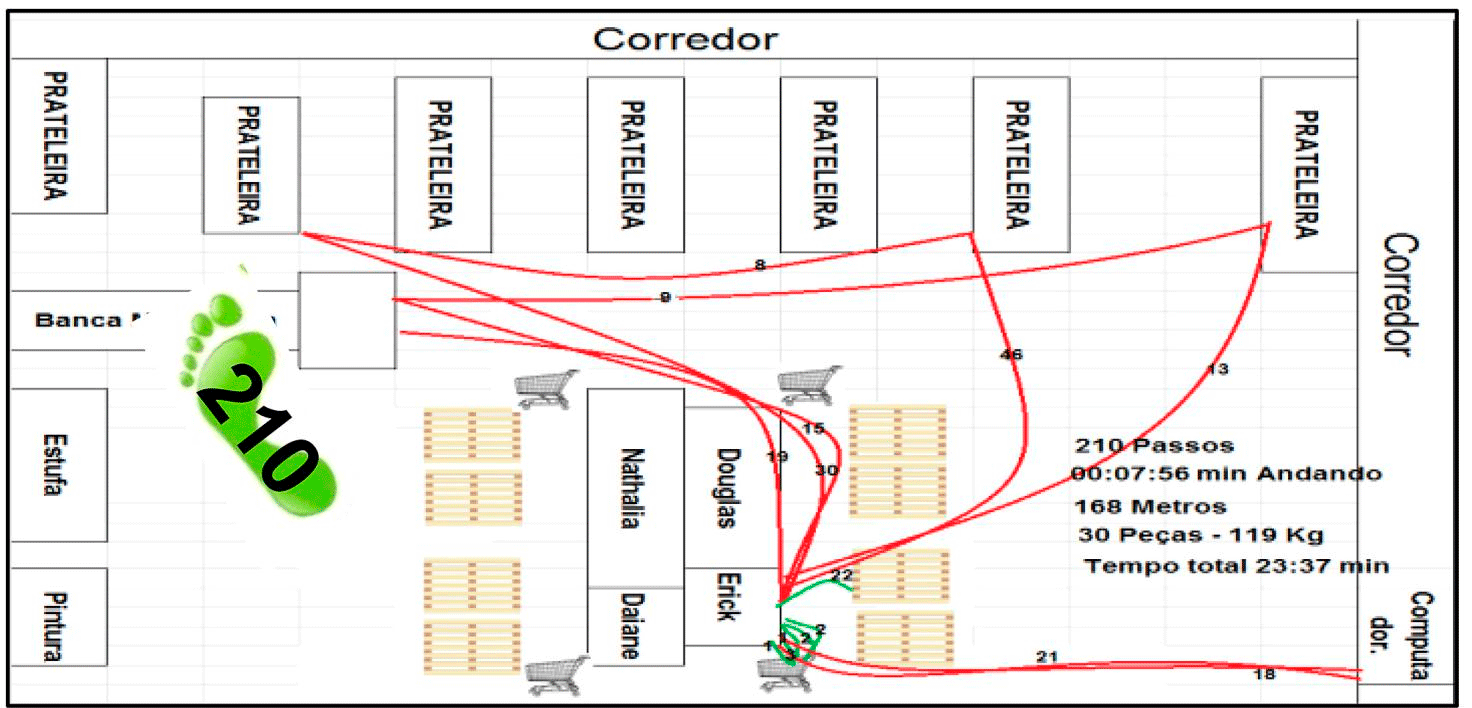
Imagen 3: Layout de desplazamiento para el armado de los embalajes después de las mejoras.
Otro cambio importante tuvo que ver con el embalaje del producto. Antes, los colaboradores tomaban las piezas, armaban el producto y lo embalaban. Hoy hay un armador dedicado, que no necesita desplazarse ni un metro para realizar su trabajo. Con esta simple reorganización del trabajo se eliminó más desperdicio de desplazamiento innecesario.
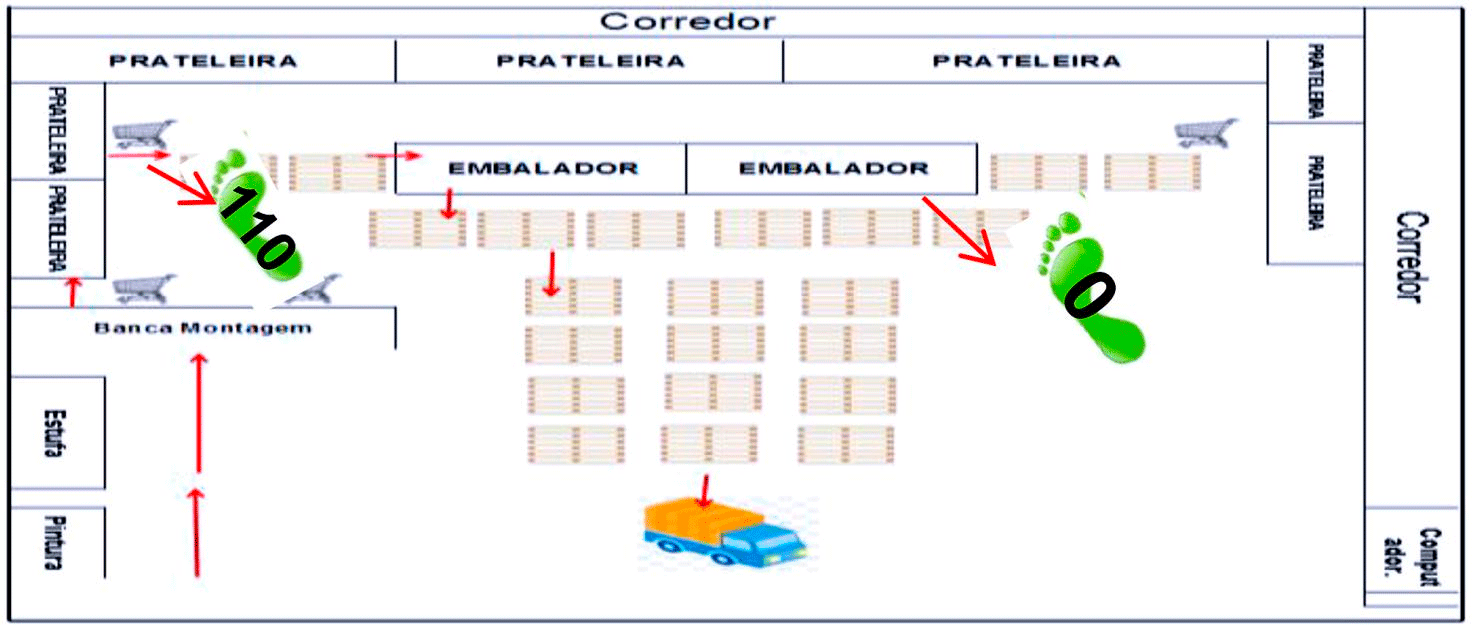
Imagen 4: Layout de desplazamiento para el armado de los embalajes después de nuevas mejoras.
Con mucho esfuerzo y utilizando siempre los cinco porqués, se tomaron algunas medidas más para reducir el desplazamiento promedio de los colaboradores de 210 pasos a 110, otra ganancia significativa. Además, las mejores prácticas de los colaboradores comenzaron a registrarse y difundirse, utilizando la herramienta del trabajo estandarizado para garantizar que todos tuvieran acceso a ellas y que la mejora se sostuviera a lo largo del tiempo.
Con todos estos pequeños cambios, el equipo logró reducir el tiempo total del proceso de 32 minutos (de los cuales más de 18 no eran más que desplazamientos, sin agregar valor al producto) a solo 22. Esta reducción de 10 minutos, sumada al trabajo estandarizado implementado, a las prácticas de 5S, a la reorganización del trabajo y al cambio cultural derivado de la implementación lean, hizo que el número de desvíos cayera drásticamente.
En apenas un mes, el número de productos con desvíos bajó de 122 a solo 65, una reducción de casi el 50%. Al final del cuarto mes de implementación, ese número bajó a solo 14, muy cerca de la meta establecida para el corto plazo. Sin embargo, esos 14 desvíos seguían por encima de la meta; por lo tanto, el equipo decidió profundizar en cada uno de ellos para entender qué estaba ocurriendo.
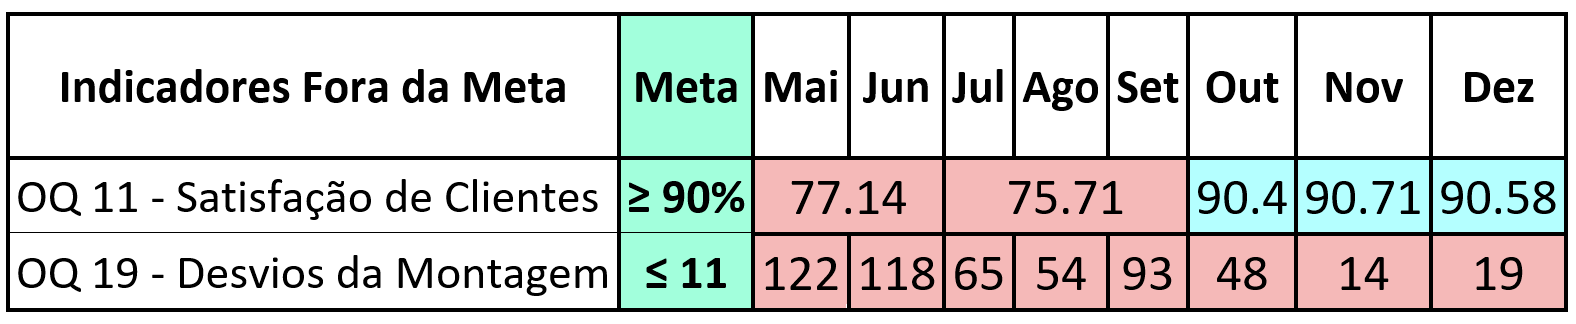
Tabla 1: Indicadores de desvíos de montaje de mayo a diciembre de 2019
A partir de los reclamos de los clientes, que se anotaban en un tablero de gestión diaria, el equipo analizó los desvíos uno por uno y llegó a su causa. Al hacerlo, notó algo interesante. Ninguno de esos desvíos tenía una causa recurrente, que ya hubiera ocurrido antes. Eran problemas completamente nuevos. Se dieron cuenta de que la gestión diaria les había permitido evitar las recurrencias. Una vez que se encuentra un problema y se eliminan sus causas, no vuelve a ocurrir. Esto era un alivio, pues, aunque sabían que todavía tenían mucho trabajo por delante para eliminar las causas de esos 14 desvíos, cuando terminaran nunca más verían esos mismos problemas repetirse.
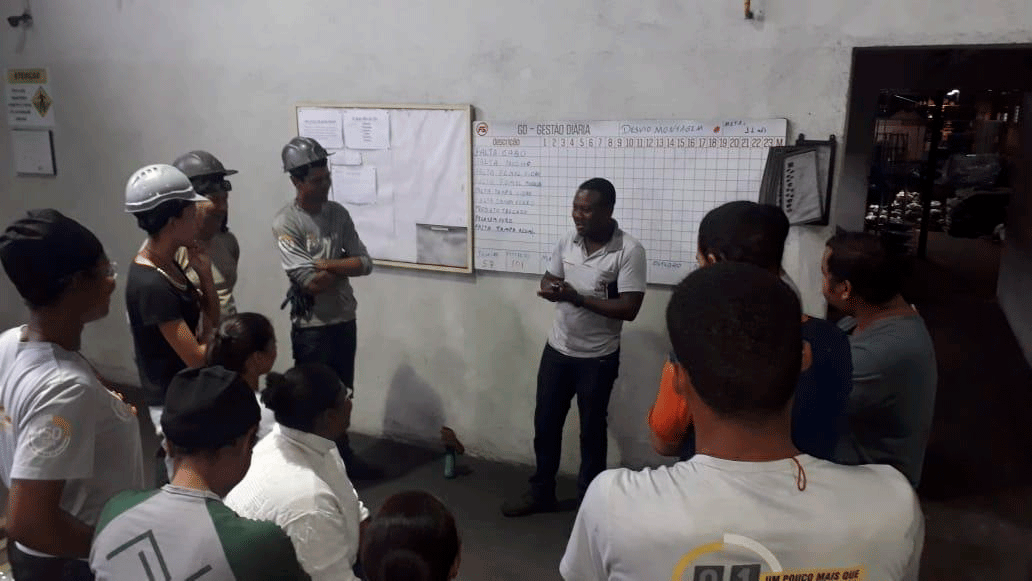
Imagen 5: Ronda de gestión diaria.
Hoy Santana está en camino de alcanzar su meta de hasta 11 desvíos por mes. Aun así, siguen trabajando duro para llegar a su meta de largo plazo, de cero desvíos. La encuesta de satisfacción de los clientes viene alcanzando la meta todos los meses, sin falta, desde el tercer mes de la implementación. Los clientes están cada vez más satisfechos, al igual que los colaboradores.
Hoy los colaboradores saben que su opinión es valorada y que el liderazgo está allí para ayudarlos. Sin embargo, este cambio cultural solo fue posible gracias a la intensa participación y al apoyo de la alta dirección, que permitió que estos cambios echaran raíces en la empresa. Santana demuestra que se pueden obtener excelentes resultados con acciones simples y económicas, siempre que todos estén comprometidos con la transformación, desde la primera línea hasta la alta dirección.
Agradecemos a Iris Cristina Pierini Bonfanti por la revisión técnica y el apoyo en el desarrollo de este artículo.







