Cómo NUMMI cambió su cultura
Recibí muchas preguntas en línea y fuera de línea sobre la columna anterior, referida al cierre inminente de NUMMI. Una pregunta en particular apareció muchas veces: "¿Qué hizo usted realmente para cambiar la cultura de forma tan drástica y rápida en NUMMI?" Una cosa es decir, de manera amplia, "Instituimos los sistemas de producción y gestión de Toyota". Otra es describir más específicamente qué hicimos realmente que dio como resultado ese tremendo cambio cultural.
Voy a explorar este tema con más profundidad esta semana a mi manera habitual: describiendo lo que aprendí y cómo. (Por cierto, esta es la razón por la que escribo estas columnas en primera persona. Tenemos sesgos inconscientes en nuestra percepción y en nuestro relato. Escribir en primera persona le ayuda a usted, lector, a ver y juzgar mis sesgos por sí mismo.
Gracias, Mike, por recordarme destacar este punto. Además, siempre intento dejar claro cuándo estoy presentando hechos frente a una interpretación u opinión.) Y, para hacer justicia a este tema importante, esta columna es mucho más larga que un weblog típico. Por lo tanto, considérese advertido.
Trabajé para Toyota, y no para NUMMI ni para GM, y estaba basado en la sede de la empresa en Toyota City, trabajando con el personal de NUMMI y de GM cuando visitaban Japón, mientras visitaba periódicamente la propia NUMMI.
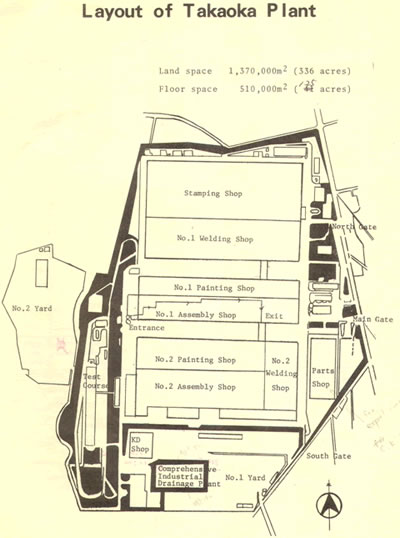
Bosquejo de la planta de Takaoka, a mediados de 1984. Producía el Corolla desde su inauguración en 1967.
Como para muchos otros, NUMMI representó para mí, personalmente, una increíble oportunidad de aprendizaje. Antes de que yo pudiera ayudar a Toyota a enseñar a GM o a cualquier otra empresa, ellos tuvieron que enseñarme primero. Así, a partir de finales de 1983, Toyota me puso a trabajar en la sede y en la Planta de Takaoka (mostrada arriba, tal como era en 1984), la "planta madre" de NUMMI que producía el Corolla. Trabajé en todos los procesos principales de una planta de montaje de vehículos (como se ilustra en el sencillo gráfico de abajo, que usaron para orientarme sobre lo que estaba a punto de vivir). Luego, trabajando con mis colegas japoneses, ayudé a desarrollar un programa de capacitación para presentar el sistema Toyota a los empleados estadounidenses de NUMMI.
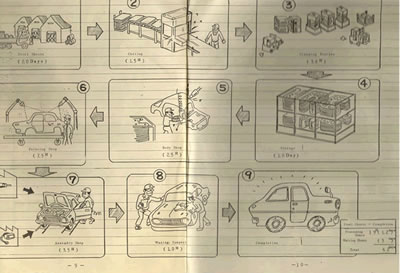
Flujo de producción de la Planta de Takaoka, a mediados de 1984. Takaoka era a menudo llamada la planta de montaje de vehículos más eficiente del mundo.
Para recapitular brevemente lo de la semana pasada, GM buscaba algunos pocos objetivos de negocio muy tangibles con NUMMI. No sabía cómo producir un automóvil pequeño de manera rentable. NUMMI también era la oportunidad de volver a poner en funcionamiento una planta y una mano de obra ociosas. Y, quizás el punto de menor importancia en ese momento, pero aun así real, habían oído un poco sobre el sistema de producción de Toyota (Len Ricard y algunos otros habían estudiado minuciosamente a Isuzu, que había aprendido de Toyota). Esta sería una oportunidad de ver las cosas de cerca y en persona, una oportunidad de aprender.
Del otro lado de la cerca, Toyota enfrentaba presiones para producir vehículos en EE. UU. Estaba atrasada en llevar su producción a EE. UU. Honda y Nissan ya estaban fabricando automóviles en Ohio y Tennessee, respectivamente. Podrían simplemente haber optado por hacerlo solos, lo que habría sido más simple y rápido. Pero el objetivo de Toyota era aprender, y aprender rápidamente. ¿Había mejor manera que comenzar con una planta existente y con socios que los ayudaran a navegar por aguas desconocidas?
La oportunidad de aprendizaje de NUMMI para Toyota
En aquella época, la fuerza laboral de la vieja Planta de Fremont de GM era considerada extremadamente "mala". Muchos la consideraban la peor de GM. La fuerza laboral tenía una pésima reputación en ese período: iba a la huelga con frecuencia - incluso huelgas ilegales -, presentaba queja tras queja e incluso saboteaba la calidad. El ausentismo superaba habitualmente el 20%. Y, ah, sí, la planta había producido algunos de los vehículos de peor calidad del sistema GM. Y recuerde que esto fue a principios de la década de 1980. Por lo tanto, ser el peor del sistema GM en aquella época significaba que realmente había que ser muy, pero muy malo.
Por eso, Toyota tenía muchas preocupaciones sobre trasplantar quizás el aspecto más importante de su sistema de producción - su manera de cultivar la participación de los empleados - para empezar. ¿Cómo nos apoyarían en el desarrollo de la calidad trabajadores con tan mala reputación? ¿Cómo apoyarían el concepto y la práctica del trabajo en equipo?
Y, como se comprobó más tarde, la fuerza laboral "militante" no fue un gran obstáculo. De hecho surgieron muchos problemas, pero en última instancia fueron superados. En realidad, el sindicato y los trabajadores no solo aceptaron el sistema de Toyota, sino que lo abrazaron apasionadamente. Llevamos la calidad de la planta de la peor de GM a la mejor de la empresa - no solo de mala a buena, de la peor a la mejor - en apenas un año. Exactamente los mismos trabajadores, incluidos los viejos alborotadores. Lo único que cambió fue el sistema. El sistema de producción y gestión.
La fuerza laboral
Cerca del 85% de los trabajadores de NUMMI al inicio de las actividades eran miembros del UAW de la vieja planta de Fremont de GM. Otro 5% o 10% provenía de la planta de Ford cercana, en Milpitas, que también había cerrado. Un mito sobre NUMMI a lo largo de los años es que los viejos trabajadores problemáticos de la época de GM fueron eliminados. Incluso en GM se creía en general que el nuevo proceso de evaluación de empleados había filtrado a los radicales que causaron tantos problemas en el pasado. Eso no es cierto. Los viejos trabajadores problemáticos, los líderes de huelgas anteriores, seguían allí. Pero ya no eran alborotadores. ¿Y el ausentismo que regularmente alcanzaba el 20% o más? Se redujo de inmediato a un nivel constante del 2%.
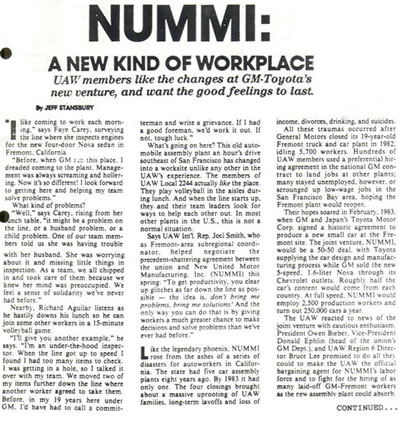
Y vea este artículo del verano de 1985. Lo significativo de él es la publicación en la que apareció - "Solidarity."
Excusas, excusas
Desde el principio hubo quienes intentaron explicar el éxito de NUMMI con excusas. "Bueno, la planta había sido cerrada y la fuerza laboral despedida, así que, por supuesto, estaban motivados ..." "NUMMI desarrolló un elaborado proceso de evaluación que eliminó a todos los trabajadores que causaban problemas. Solo se volvió a contratar a dóciles 'trabajadores cooperativos'".
Pero, si ser recontratado después de haber sido despedido bastara para un cambio exitoso, las transformaciones exitosas deberían estar ocurriendo a diario. Y, siendo realistas, simplemente no es cierto que los alborotadores hayan sido eliminados.
Otros intentan explicar el fracaso inicial de GM en implementar el TPS como un fracaso de Toyota en traer la mejor y más moderna tecnología del TPS. Toyota guardó lo mejor - la salsa secreta - tras puertas cerradas con llave".
Pues bien, yo estaba dentro de las salas cuando se cerraban las puertas con llave. Y puedo asegurarle que no se ocultó nada.
Entonces, ¿qué es la cultura y cómo la cambiamos en NUMMI?
Una vez que los observadores aceptan la idea de que NUMMI fue, sin excusas, advertencias ni matices, una transformación exitosa, surge la pregunta: "Bien, entonces, ¿cómo cambiaron la cultura? ¿Qué hicieron para transformar una fuerza laboral tan problemática en trabajadores excelentes?"
Es una excelente pregunta.
Una cosa es decir que la cultura cambió porque adoptamos el TPS o cambiamos a los gerentes o el sistema de gestión, pero otra es definir exactamente qué cambió realmente la cultura.
La persona que puso el concepto de "cultura corporativa" en la pantalla de nuestro radar colectivo fue el profesor Edgar Schein, del MIT. Y, curiosamente, no hay nadie más escéptico que Schein respecto de las afirmaciones de cambios fáciles "al por mayor" en las culturas corporativas. Aunque Schein enseña que la cultura tiene una enorme importancia, también sostiene que no se cambia la cultura intentando cambiarla directamente.
Desde hace mucho tiempo utilizo una pirámide que más tarde descubrí que es casi igual al modelo de Schein. Intentando captar lo que aprendí sobre cómo se modificó la cultura en NUMMI, desarrollé este sencillo modelo:
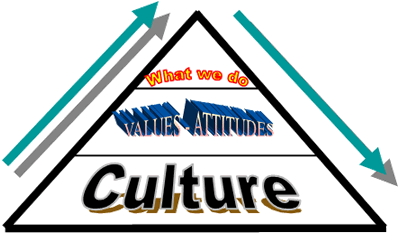
El enfoque occidental típico del cambio organizacional es empezar desde abajo, cambiar la cultura intentando que todos piensen de la manera correcta, de modo que sus valores y actitudes cambien y comiencen naturalmente a hacer lo correcto. Esto estaba representado por la flecha del lado izquierdo, que va de abajo hacia arriba.
Lo que aprendí que era más poderoso en NUMMI fue empezar por los comportamientos, por lo que hacemos. Definir las cosas que queremos hacer, las maneras en que queremos comportarnos y en que queremos que cada uno de nosotros se comporte, brindar capacitación y luego hacer lo necesario para reforzar esos comportamientos. La cultura cambiará como consecuencia. Esa es la flecha del lado derecho, que va de arriba hacia abajo.
Esto es lo que significa: "Es más fácil llegar actuando a una nueva manera de pensar que llegar pensando a una nueva manera de actuar".
José Ferro, de Lean Institute Brasil, estudió con Schein como estudiante de posgrado en el MIT y, al ver mi pirámide, afirmó que estaba ligeramente equivocada. Toda la pirámide es la cultura; la base representa sus premisas básicas sobre cómo funciona el mundo. Eso tenía sentido para mí. Solo entonces supe que esas ideas habían sido articuladas por completo por Shein hacía mucho tiempo. (Esa fue solo una de las muchas veces en que pensé que había tenido una idea brillante, solo para descubrir que alguien más inteligente la había pensado hace mucho tiempo.)
Por lo tanto, la pirámide de Schein tendría el siguiente aspecto:
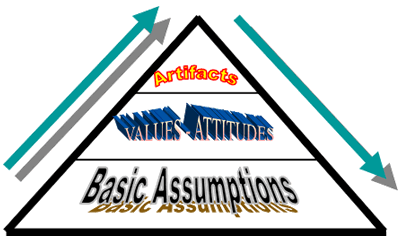
El propio Schein describe la cultura como "El patrón de premisas básicas que un determinado grupo inventó, descubrió o desarrolló al aprender a lidiar con sus problemas de adaptación externa e integración interna, y que funcionó lo suficientemente bien como para ser considerado válido y, por lo tanto, para ser enseñado a los nuevos miembros como la manera correcta de percibir, pensar y sentir en relación con esos problemas".
Quizás esta definición del diccionario Chambers sea más sencilla: "Cultura: el estado de ser cultivado".
Entonces, la pregunta ahora es: ¿cómo cambiamos la cultura en NUMMI al cambiar el comportamiento?
El mejor ejemplo de cómo se modificó la cultura en NUMMI - hay otros - es el famoso sistema andon stop-the-line (de parada de la línea) en la línea de montaje. (En una próxima columna describiré en detalle cómo el líder de mi equipo me ayudaba cada vez que tenía problemas para completar mi trabajo estandarizado en la línea de montaje de la Planta de Takaoka de Toyota en Japón.) Todo el personal de GM y de NUMMI que se capacitó en Japón vivió el aprendizaje y el trabajo con el sistema stop-the-line (o alguna variación de él). Una de las decisiones que había que tomar al establecer la producción en la joint venture era si instalar o no el sistema stop-the-line. Para Toyota, por supuesto, eso no era una decisión: era algo obvio. El sistema andon ejemplifica el enfoque, la creencia, la inversión y el compromiso de Toyota con el desarrollo de medios para apoyar a los empleados a trabajar en armonía con los equipos y los procesos con el fin de incorporar la calidad.
La historia del andon de Toyota se remonta a la época del fundador del grupo, Sakichi Toyoda. Principalmente a través de ideas de reingeniería, identificó algunas empresas textiles en el Reino Unido y en Estados Unidos, y desarrolló un telar automático que se detenía cada vez que se rompía un hilo. Además, desarrolló un dispositivo de cambio automático de lanzaderas que no solo cambiaba la lanzadera de forma dinámica (sin detener el telar, la innovación más excepcional de su telar - las demás piezas existían de una forma u otra en otros telares), sino que tenía un sensor simple que detectaba que el hilo estaba a punto de acabarse y entonces cambiaba la lanzadera antes de que se terminara.
Además, diseñó un sencillo dispositivo andon que aparecía para avisar al trabajador cada vez que un telar se detenía por algún motivo. La combinación de innovaciones permitía que un solo trabajador supervisara varias decenas de telares, lo que dio como resultado un enorme aumento de la productividad Y de la calidad. Y, de forma crucial, estableció una manera de que las personas y las máquinas trabajaran juntas en una especie de "armonía", con las máquinas haciendo lo que mejor hacían y apoyando a las personas para que hicieran lo que mejor hacían (pensar), al tiempo que incorporaban la calidad en el origen.
Hasta hoy, el principio y la práctica incorporados en el antiguo telar de Sakichi representan uno de los pilares de la manera Toyota de trabajar. (el andon y el stop-the-line son elementos de uno de los dos pilares del Sistema de Producción Toyota: el jidoka. Para obtener más información sobre el jidoka (y hay mucho más), consulte el Capítulo 3 de Kaizen Express.
Un principio básico del Respeto por las Personas es la convicción de que todos los empleados tienen derecho a tener éxito cada vez que realizan su trabajo. Parte de realizar su trabajo es identificar problemas y hacer mejoras. Si nosotros, como dirección, queremos que las personas tengan éxito, que identifiquen problemas y que hagan mejoras, tenemos la obligación de proporcionar los medios para hacerlo.
Pero algunos de nuestros colegas de GM cuestionaban la sensatez de intentar instalar el andon en NUMMI. "¿Piensan darles a estos trabajadores el derecho de parar la línea?", preguntaban. Respuesta de Toyota: "No, pensamos darles la obligación de pararla cada vez que identifiquen un problema".
Con el trabajo estandarizado, cada trabajador de la línea de montaje sabe con precisión cuál es su función. Recibe los conocimientos y las habilidades para saber cuándo ha encontrado un problema (una anormalidad que le impide completar con éxito su trabajo estandarizado), para saber qué hacer cuando encuentra un problema así, y sabe exactamente qué va a ocurrir cuando avise. El líder de su equipo aparecerá para ofrecerle ayuda dentro de su ciclo de trabajo.
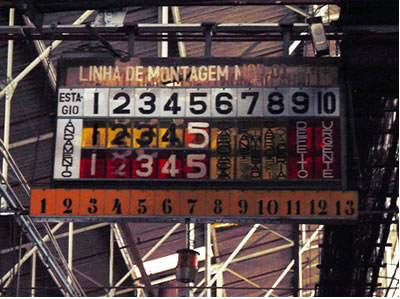
Un antiguo tablero andon de la planta de montaje (de Toyota do Brasil). Cada número representa un área a lo largo de la línea de montaje. Cuando un trabajador jala una cuerda ubicada directamente encima, se enciende el número correspondiente, lo que indica al líder de equipo que uno de sus trabajadores había encontrado un problema. Observación: en realidad la línea no se detenía de inmediato; solo después de haber alcanzado un determinado punto (denominado “posición fija”) la línea se detenía, y solo después de que el Líder de Equipo hubiera tomado la decisión de dejarla detenerse.
Esto se traduce en una promesa de la dirección a la fuerza laboral: "Cada vez que usted tenga un problema para completar su trabajo estandarizado, el líder de su equipo vendrá a ayudarle dentro de su ciclo de trabajo". Es una gran promesa para una fuerza laboral de algunos miles de trabajadores cuyo ciclo de trabajo es de alrededor de un minuto. Pero Toyota aprendió que esto es necesario para permitir que los trabajadores incorporen la calidad y se involucren en la resolución de problemas y en la realización de mejoras.
Cómo la Manera NUMMI era diferente de la Manera Antigua
Esto es lo que cambió la cultura de NUMMI. Al recibir la oportunidad - y el desafío - de incorporar la calidad, la nueva-vieja fuerza laboral de NUMMI no podría haber estado más entusiasmada con la oportunidad de demostrar que podía desarrollar la calidad como cualquier fuerza laboral del mundo. Calidad, apoyo, responsabilidad: estos aspectos estaban integrados en el diseño de cada puesto de trabajo.
Compare esto con mi primera experiencia observando el trabajo en la línea de montaje de una de las Big Three.
A principios de 1995, en una planta de montaje en las afueras de Detroit, observé a un trabajador cometer un gran error. Un proceso automatizado habitual estaba parado ese día, de modo que el trabajador se las arreglaba con una solución alternativa. Y con esa solución alternativa, logró colocar la pieza equivocada en un automóvil. Rápidamente se dio cuenta del error, pero para entonces el vehículo ya había seguido adelante, fuera de su estación de trabajo. Entonces vi algo extraordinario.
¡No había nada que el trabajador pudiera hacer fácilmente para corregir su error! Borre la palabra "fácilmente" de la situación. No había NADA que pudiera hacer. A diferencia del proceso NUMMI/Toyota de hacer que fuera: (1) difícil cometer un error para empezar, y fácil realizar el trabajo correctamente, (2) fácil identificar un problema, ver cuándo ocurre el error u otro problema, (3) fácil, y parte del curso normal del trabajo, avisar a su supervisor sobre el error/problema, y (4) tranquilizador saber lo que va a ocurrir a continuación, es decir, que el supervisor determinará rápidamente qué hacer con la situación.
Pero para el trabajador de la línea de montaje de la Big Three no había, en términos prácticos, NADA que pudiera hacer respecto del error que acababa de cometer. Ninguna cuerda que jalar. Ningún líder de equipo cerca a quien llamar. Había un botón rojo ubicado a unos 30 pasos de distancia. Podría caminar hasta allí y presionar el botón, pero eso detendría de inmediato toda la línea. Entonces sí aparecería un supervisor para "ayudarlo". Pero probablemente no le gustaría la "ayuda" que iba a recibir.
Así que no hizo nada. Hasta hoy, nadie sabe lo que pasó allí, excepto ese trabajador y yo. (Una buena alternativa habría sido simplemente colocar una etiqueta en el vehículo con el problema, para que pudiera solucionarse más tarde. Esa alternativa no estaba disponible para él, o no la conocía, o decidió no utilizarla.) Pero la comparación con el proceso de NUMMI/Toyota no podría haber sido más dramática.
Entonces, lo que cambió la cultura en NUMMI no fueron las nociones abstractas de "participación de los empleados" u "organización que aprende", ni siquiera de "cultura". Lo que cambió la cultura fue dar a los empleados los medios para que pudieran realizar su trabajo con éxito. Comunicar claramente cuáles eran sus funciones y proporcionar la capacitación y las herramientas que les permitieran desempeñarlas con éxito. El desafío de incorporar la calidad, combinado con el suministro de los habilitadores para hacerlo con éxito, transformó a la nueva-vieja fuerza laboral de NUMMI de la peor en la mejor. La fuerza laboral transformada no veía la hora de mostrar al mundo que podía generar calidad como cualquiera.
El proceso andon stop-the-line es solo un ejemplo, pero es bueno por dos motivos. Primero, se relaciona directamente con cómo las personas realizan su trabajo EN ESTE MOMENTO. Para cada uno de nosotros, cada día, cada momento de trabajo surge frente a nosotros. ¿Cómo estamos preparados para responder? El sistema andon no es solo un conjunto de manuales y principios de capacitación: es la manera en que se realiza el trabajo.
En segundo lugar, en el plano práctico, el "cambio cultural" más importante y difícil que debe ocurrir en una transformación lean gira en torno al concepto amplio de problemas. ¿Cuál es nuestra actitud hacia ellos? ¿Cómo pensamos sobre ellos? ¿Qué hacemos cuando los identificamos? ¿Qué hacemos cuando alguien identifica y expone un problema? El proceso andon (y toda la base del jidoka) consiste en desarrollar la calidad mediante la exposición de los problemas. A veces esos problemas los creamos nosotros. Pueden ser una cuestión muy personal y amenazante.
Ningún problema es un problema
Cada persona en una función de supervisión, incluidos los líderes de equipo, visitó Toyota City para dos o más semanas de capacitación en la planta de Takaoka. La capacitación incluyó largas horas de conferencias pero, lo más importante, capacitación práctica en el puesto de trabajo, en la que trabajaron junto con sus colegas para aprender cuál sería su trabajo al regresar a California. Al final de cada visita de capacitación, preguntábamos a los participantes qué era lo que más les gustaría llevarse de vuelta a Fremont de todo lo que habían visto en Toyota. Su respuesta era invariablemente la misma: "La capacidad de enfocarse en la resolución de problemas sin acusaciones y sin buscar culpar a alguien. Aquí son los 'cinco porqués'. En casa, estamos acostumbrados a los 'cinco quiénes'". Llamar la atención sobre el problema para solucionarlo, o sobre el comportamiento para cambiarlo, pero no sobre el individuo por simplemente estar "equivocado". (Esto no significa que los instructores de Takaoka no fueran duros con los problemas. Lo eran. Y si los problemas se repiten o el mismo individuo repite el mismo error, los individuos serán reprendidos de manera enérgica y clara.)
Los "problemas" se veían, de hecho, de una manera completamente diferente. A los estadounidenses les gusta responder "sin problemas" ("no problem") cuando se les pregunta cómo van las cosas. Una frase conocida y usada con entusiasmo por cada antiguo miembro de NUMMI era la palabra japonesa para "sin problemas", que, pronunciada con el típico acento estadounidense, sonaba bastante como "Lunes por la noche" ("Monday night"). Por eso, cuando los instructores japoneses intentaban preguntar cómo se estaban enfrentando determinados problemas, se podía oír a los empleados estadounidenses de NUMMI gritar alegremente "¡Monday night!". La respuesta de los japoneses a eso era: "Ningún problema es un problema". Siempre hay problemas, o cuestiones que necesitan algún tipo de "contramedida", o mejores maneras de realizar una determinada tarea. Y ver esos problemas es el punto crucial del trabajo del gerente.
El primer caso que conozco de un gerente de Toyota pronunciando la ahora famosa frase "¡Ningún problema es un problema!" fue el del Sr. Uchikawa (a quien también mencioné la semana pasada). Como gerente general de Control de Producción—posiblemente el área de Toyota con mayor especialización operativa - el Sr. Uchikawa tenía un equipo de seis gerentes de nivel medio de GM, muy inteligentes, trabajando para él. Al ser gerentes de GM jóvenes y muy inteligentes, tenían una respuesta lista cada vez que el Sr. Uchikawa les pedía informar cómo iban las cosas - "Sin problemas". Lo último que querían era que su jefe metiera la nariz en sus problemas. Finalmente, el Sr. Uchikawa explotó: "¡Ningún problema es un problema! ¡El trabajo de los gerentes es ver los problemas!"
Las famosas herramientas del Sistema de Producción Toyota están todas diseñadas para facilitar la identificación de problemas, facilitar la resolución de problemas y facilitar el aprendizaje a partir de los errores. Facilitar el aprendizaje a partir de los errores significa cambiar nuestra actitud ante ellos. ESE es el cambio cultural lean.
Pero quedan preguntas
Pero, de hecho, hay algunas preguntas sin respuesta que persisten a pesar del éxito de NUMMI. Preguntas sobre cómo una empresa, su empresa, podrá realmente hacer esto.
NUMMI era un emprendimiento que mezclaba instalaciones antiguas y totalmente nuevas. Ocupaba edificios antiguos con una fuerza laboral antigua, pero NUMMI fue verdaderamente renovada, con un nuevo nombre (el nombre "NUMMI", por New United Motor Manufacturing, Inc., debía sonar graciosamente como "New Me"), jefes, sistema operativo y carácter. Pero ¿qué pasa cuando usted entra en una operación en marcha que tiene sus propias maneras de hacer las cosas, tradiciones arraigadas y quizás un entorno inestable e incluso caótico?
Capacitación: todo aquel que supervisaba a alguien al inicio de las actividades comenzó su carrera en NUMMI con una experiencia en Toyota City, siguiendo a un mentor, viendo de primera mano cómo lo hace Toyota, absorbiendo la cultura y aprendiendo su trabajo, su función. En los primeros años, cerca de 600 personas de NUMMI - todo aquel que supervisaba a alguien - visitaron Japón para al menos dos semanas de capacitación intensiva.
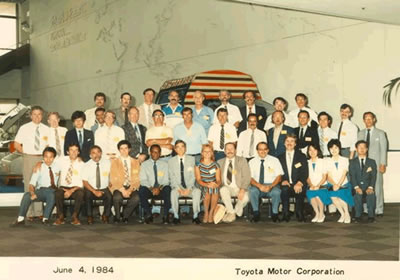
Esta foto es del primer grupo de supervisores de producción (Líderes de Grupo y de Equipo) que visitó Toyota en Japón para dos semanas de capacitación intensiva en junio de 1984.
Esto se combinaba con cerca de 400 estancias de tres meses de instructores de Toyota de Japón, que trabajarían codo a codo con sus colegas en NUMMI. Era una enorme inversión que pocos consideraban que podrían costear. ¿Es posible tener éxito sin ESA inversión tan grande? ¿Y si usted no tuviera (como sí tenía NUMMI) acceso a una planta que fuera un modelo de producción lean del cual aprender?
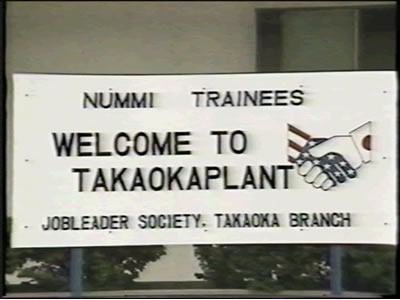
Los Líderes de Equipo de Toyota se organizaron informalmente en algo que llamaron Sociedad de Líderes de Trabajo (Hanchokai). La llegada de los participantes de NUMMI representaba un gran acontecimiento cultural para la fuerza laboral de la Planta de Takaoka (y, en última instancia, para toda Toyota), como lo era para el personal de NUMMI.
Producto y proceso: toda la parte física. La verdad es que había una enorme diferencia entre montar un Olds Ciera y un Corolla. En comparación con los productos a los que estaban acostumbrados los trabajadores de la planta, el Chevy Nova prácticamente se montaba solo. Añada los procesos, layouts y rutinas de trabajo diseñados por Toyota, y una mejora drástica del desempeño estaba prácticamente asegurada.
Gestión. Siempre he destacado, como hice más arriba, que la fuerza laboral de NUMMI era la misma fuerza laboral que había estado allí antes. Eso es cierto. Lo que a veces no tengo tiempo de añadir es que, sí, los trabajadores eran los mismos, pero los gerentes ... todos los gerentes eran nuevos. Podían haber venido de GM, de Toyota o haber sido contratados externamente, pero eran nuevos en NUMMI.
Y es el proceso de gestión lo que realmente hace que todo este diseño de productos y procesos, cuidadosamente elaborado, funcione bien.
La cuestión de la gestión
Si observamos las batallas constantes de GM y algunas de las batallas más recientes de Toyota, tenemos que reconocer que hay muchas preguntas sobre la gestión que siguen sin respuesta.
Dejé Toyota en 1994. En aquella época, GM aún no había aprendido a producir un automóvil pequeño de manera rentable. Tampoco había "aprendido" el Sistema de Producción Toyota. Muchos individuos de GM aprendieron muy bien el TPS, pero GM como institución todavía no sabía qué hacer con él. Tuvieron que esperar hasta finales de la década de 1990 para empezar a avanzar.
El primer personal de GM que regresó fue rápidamente absorbido por el sistema GM. La empresa sabía que necesitaban estar juntos, como grupo, para tener impacto, pero generalmente se los dispersaba por la organización. Aun así, GM siguió enviando personas y estas siguieron aprendiendo. A finales de la década de 1980, los egresados de NUMMI crearon una versión GM del sistema Toyota - la bautizaron Producción Sincrónica - y estaban capacitando a personas a gran escala. En la década de 1990, GM decidió tomárselo en serio y poner todo el sistema en funcionamiento. Tomar esa decisión fue muy difícil en EE. UU. Primero fueron a Europa, luego a América Latina y, después de sentir que realmente sabían lo que estaban haciendo, finalmente implementaron el sistema en EE. UU. Actualmente GM tiene plantas que, sin discusión, son muy similares a las de Toyota en términos de calidad y productividad. De clase mundial.
Mirando hacia atrás, a GM le llevó cerca de 20 años lograr un progreso visible y serio en su aprendizaje lean (es solo mi opinión - mis amigos de GM pueden no estar de acuerdo con esta evaluación, pero ciertamente a la empresa le llevó al menos de 10 a 15 años). Quizás ese sea el plazo necesario. Gran parte del progreso fue posible por la mera pérdida de clientes frente a los competidores y por la masa crítica. A medida que un número cada vez mayor de personas aprendía en NUMMI mientras cada vez más empleados antiguos se jubilaban, al final la situación cambió. Un punto de inflexión.
Todavía hay cuestiones serias sobre el éxito de GM en absorber plenamente todas las lecciones de NUMMI. La primera se refiere a las personas y a la gestión. ¿Las personas están comprometidas, en todos los niveles, con exponer problemas y hacer mejoras? ¿Los gerentes están comprometidos con desarrollar a sus subordinados y fomentar sus ideas? ¿Las nuevas plantas de clase mundial de GM siguen mejorando y adaptándose, o simplemente operan de acuerdo con su nuevo y hermoso diseño? No existe una situación constante; por lo tanto, las cosas están mejorando o empeorando. ¿Cuál es el caso? La manera en que GM abrace el lado humano de la mentalidad lean es la clave de cómo se responderán estas preguntas.
La segunda gira en torno a otro aspecto del papel de la dirección: definir y elaborar una visión o un sentido de propósito que pueda guiar a la organización a más largo plazo.
Deming lo llamó constancia en el propósito. Su opuesto, la destrucción de todos los esfuerzos de cambio, es el POM, el programa del mes. ¿Puede haber alguna duda de que mantener ambos ojos en las evaluaciones de 90 días de Wall Street - evaluaciones de 90 días para un sector que opera a un ritmo más cercano a cuatro años - es una de las razones del declive de Detroit? Y no es casualidad que la mayoría de los CEO de Detroit - y casi TODOS los de GM - hayan sido profesionales de finanzas. No se puede dirigir una empresa automotriz global sobre la base de cálculos de Retorno sobre la Inversión a corto plazo. Tengo una gran esperanza en el futuro de la Nueva GM, pero debo decir que fue una decepción que cada persona que Obama nombró para la Fuerza de Tarea del Sector Automotriz fuera un profesional de finanzas que no sabe nada del sector automotriz. ¿Y ahora el nuevo chairman de GM es un tipo del área de telefonía? Sus primeras declaraciones, según se publicaron en la prensa, podrían haberse extraído textualmente del playbook de Roger Smith de principios de la década de 1980. Él vio el problema: GM necesita "sólidos gerentes de línea de productos". Buena suerte, Nueva GM.
Propósito, Proceso, Personas
En una columna anterior, "¿Sobrevivir para ganar dinero o ganar dinero para sobrevivir?" utilicé la estructura Propósito, Proceso, Personas del LEI para examinar el aprendizaje de GM con NUMMI. Al contrario de la opinión popular, GM aprendió MUCHO de NUMMI/Toyota sobre proceso, con un nivel de éxito mucho mayor del que la mayoría de los observadores percibe. Sus plantas tienen ahora un estándar de clase mundial en calidad y productividad. Pero me atrevería a sugerir que GM nunca llegó lo suficientemente lejos en la parte de las personas. ¿Recuerda la escena del año pasado en Washington, con el chairman del UAW sentado codo a codo con los CEO de las Tres Grandes de Detroit? Lástima que no hayan intentado trabajar juntos como lo hicieron hace muchos, muchos años.
Quizás, aún más importante, ¿podría ser que el sentido que GM tenía de su propio propósito fuera totalmente diferente del de Toyota? La pregunta "¿Qué estamos haciendo aquí?" es importante para una organización, y recibe una atención notoriamente insuficiente. Sugiero que la diferencia de propósito entre GM y Toyota puede resumirse de manera sencilla: ¿Estamos aquí para sobrevivir para ganar dinero o para ganar dinero para sobrevivir?
Tanto Toyota como GM quieren ganar dinero. Por supuesto. Y ambas quieren sobrevivir. Pero la diferencia entre un propósito corporativo de sobrevivir para ganar dinero frente a ganar dinero para sobrevivir es una diferencia que importa mucho. Y, si el aprendizaje es el elemento esencial para juzgar el impacto de NUMMI, puede ser que el propósito no sea algo que usted simplemente aprenda.