

Lean supply chain
Algunos críticos del pensamiento lean aplicado a la supply chain insisten en recordar la ruptura de la cadena de Toyota ocurrida con un proveedor de válvulas en 1997, para poner bajo sospecha la práctica del just-in-time y todo el sistema lean de gestión. Más recientemente, el tema volvió a estar en el centro de atención debido a las rupturas de las cadenas de suministro globales, cuyo principal protagonista fue el suministro de chips microelectrónicos. Este artículo analiza los errores detrás de esas críticas superficiales, que desconocen el verdadero sentido del sistema de gestión lean en la cadena de suministro, y aprovecha para presentar las bases de la construcción de una supply chain lean sustentada en principios de gestión que en realidad refuerzan la resiliencia mediante el incremento de las capacidades operativas de agilidad, alineación y adaptabilidad, y no en un foco estrecho y limitado que solo evalúa aisladamente la cantidad de inventarios. De hecho, el pensamiento lean considera el inventario como consecuencia o síntoma de decisiones más profundas sobre el equilibrio de cuatro factores en la cadena de suministro: variedad, velocidad, variabilidad y visibilidad, las llamadas 4V de la gestión lean de la supply chain.
Recordando los hechos que sirven a los críticos del just-in-time: en febrero de 1997 se declaró un incendio en el proveedor Aisin Seiki, en la ciudad de Kariya, al suroeste de Tokio, que destruyó la línea de producción que suministraba a Toyota la llamada válvula P, utilizada en el montaje del sistema de frenos con la función de modular la presión de frenado y evitar derrapes. El problema era que la fábrica de Aisin Seiki era la proveedora exclusiva de esa pieza. Había sido designada así porque era un proveedor con un excelente historial de relación, un excelente nivel de calidad, máquinas dedicadas a ese suministro y todo un equipo alineado. Sin embargo, aquel incendio fue una ruptura de ese flujo de excelencia. Con la producción y las entregas optimizadas mediante una serie de kaizens a lo largo de la trayectoria de relación con ese proveedor, como consecuencia de los buenos resultados y de la confianza en los procesos se adoptó la práctica del just-in-time, en la que el inventario de esa pieza se fue reduciendo gradualmente hasta alcanzar solo 1 día. Al fin y al cabo, la alineación y la agilidad logradas en ese flujo logístico permitían que las válvulas se produjeran y entregaran de acuerdo con la demanda de la línea de montaje. La paralización de la producción de casi treinta y tres mil válvulas por día, en aquella época, ponía en riesgo a toda la empresa: sin inventario en el almacén, había válvulas suficientes para durar solo un día. La producción de todos los vehículos de Toyota estaba a punto de detenerse. Así, los críticos pasaron a usar el hecho para declarar “Esta es la fragilidad del JIT: un acontecimiento sorpresivo puede paralizar redes enteras e incluso industrias”, que causa rupturas, y por lo tanto concluyeron que el sistema tenía una baja resiliencia.
El error de la crítica apresurada está en dos puntos. Primero, critica todo el sistema de gestión usando para ello la adopción de una herramienta de gestión del sistema jalado (pull), el just-in-time, precursor de los modernos sistemas de demand driven supply chain, cuando en realidad el sistema lean de supply chain es más que el uso aislado de una técnica específica. Segundo, porque los críticos no prosiguen el análisis ni profundizan en la comprensión de aquello que hizo posible la reacción rápida ante el acontecimiento de ruptura, lo que revelaría la verdadera condición de resiliencia del sistema de gestión lean de la supply chain: en solo 3 días comenzó el suministro de nuevas piezas a Toyota mediante fuentes alternativas, en aumento constante hasta lograr la recuperación total del suministro a finales de aquel mes de febrero.
El proveedor Aisin Seiki logró la normalización ya en el mes siguiente, en marzo de 1997. Claro que las consecuencias no son despreciables: cerca de 70 mil vehículos dejaron de ensamblarse, una parte que, aunque muy pequeña frente a los millones producidos anualmente, sin duda representa una pérdida. Por otro lado, esa pérdida es proporcionalmente muy pequeña frente al grave acontecimiento, que revela los verdaderos principios de la supply chain lean, con resultados mucho más allá de cualquier herramienta de gestión aislada o de hacer previsiones de inventarios estratégicos en toda la cadena, porque son esos principios los que permiten dotar a la cadena de reacciones rápidas, ágiles y alineadas, lo que permite su adaptabilidad a los eventos críticos e imprevistos.
Por más que intentemos pronosticar rupturas, no serán cantidades determinadas de inventarios las que nos mantendrán siempre seguros. La reacción rápida en el caso Toyota la hicieron posible los propios principios que permitieron elegir una determinada práctica de just-in-time, porque ambos son fruto de la capacitación de la red de proveedores en competencias lean, y estas sí son los verdaderos cimientos de una resiliencia que puede y debe perfeccionarse continuamente con el aprendizaje de los acontecimientos.
Así fue como se superaron los acontecimientos de aquel año 1997 – del mismo modo que las actuales rupturas en tiempos de pandemia pueden llegar a corregirse de forma ágil y definitiva – con la aplicación de los principios lean a la supply chain: los proveedores de la cadena compartían los mismos procesos de abordaje guiados por los principios del sistema lean (variedad para elegir) y tenían un trabajo estandarizado único para resolver problemas que permitió desarrollar varias soluciones sin perder el foco ni desviarse del problema central (variabilidad del tamaño correcto), la red de proveedores contaba con flexibilidad en el ajuste de sus equipos y líneas de producción (velocidad de acción), y todos compartían entre sí un flujo de información y conocimiento abierto, sin trabas burocráticas (visibilidad de acciones y recursos).
Veamos esos principios, las 4V de la supply chain lean en su esencia conceptual – variedad, variabilidad, velocidad y visibilidad (1) –, para entender su alcance y en qué medida cada contexto de la red de suministro debe trabajar para combinarlos en el equilibrio más adecuado, con el fin de alcanzar la resiliencia mediante las competencias de agilidad, alineación y adaptabilidad que esos principios proporcionan.
Variedad – la variedad en el diseño de la red de la supply chain lean no se entiende solo como una mayor cantidad de fuentes para cada categoría de insumo o componente. En realidad, es la variedad en capacidad de suministro, lo que no significa necesariamente variedad en la cantidad de proveedores. Lo que se pretende en realidad con este principio es equilibrar la variedad de fuentes con la variedad de la capacidad de suministrar continuamente, lo que convierte a este principio en un elemento clave para el diseño de los niveles de abastecimiento. Así, la variedad en términos de muchos y diversos proveedores diferentes puede ser una medida falsa, que oculta una posibilidad limitada de elección en regímenes y alternativas de suministro, porque sus agentes pueden no tener la base lean para adaptarse rápidamente a las diversas situaciones de demanda y ajustar su takt time, incluso en situaciones de ruptura. Nada garantiza que un evento de ruptura pueda ser superado más fácilmente por un conjunto de proveedores, si tienen líneas rígidas y equipos sin polivalencia, que por un proveedor único con alta capacidad de adaptación mediante líneas versátiles, equipos multifuncionales y, por lo tanto, con una alta variedad de elecciones y opciones, lo que le confiere capacidad dinámica. En términos de herramientas lean, esto significa aplicar no solo el just-in-time, mal comprendido por críticos que no entienden todo el sistema, sino emplearlo junto con procesos desarrollados con el método 3P (Production Preparation Process) o LPPD (Lean Product and Process Development) (2), desarrollando las líneas de producción y los productos junto con los proveedores para dotarlas de características como simplicidad, inversión mínima, one-piece-flow, setup rápido, entre otras prácticas que dotan al sistema productivo de toda la red de suministro de una sólida capacidad de reconfigurarse.
Por lo tanto, la variedad entendida como un factor que se expresa en términos de capacidad dinámica representa una mirada diferente para conformar la cadena de suministro, eligiendo participantes que se alineen con esta cuestión clave. Por ser intrínsecamente una capacidad expresada en competencias, y no solo en indicadores cuantitativos o números, exige una evaluación constante de las condiciones actuales y objetivas del proveedor y del mercado. Siendo así, es en este elemento de variedad donde los recursos de aprendizaje del proceso lean deben ejercerse en el ciclo constante del PDCA junto a los proveedores, evaluando continuamente los riesgos que rodean esa capacidad dinámica.
La recuperación de Toyota tras el incendio en la fábrica de Aisin en 1997, por ejemplo, es una historia de triunfo de esa capacidad, pero también es un aprendizaje sobre el equilibrio que debemos mantener con respecto a las herramientas, sin apostarlo todo a una sola alternativa de respuesta rápida o readecuación sin evaluar con seguridad el tiempo de reacción y tenerlo en cuenta en la protección del just-in-time. Así fue como los ejecutivos de la empresa percibieron el valor de la evaluación de riesgos para equilibrar el tiempo de recuperación con los inventarios mínimos operados con just-in-time. Siguieron lo que el sistema lean ha difundido en el sentido de que el inventario de los sistemas jalados refleje no solo los desperdicios, sino también la protección de los tiempos necesarios para superar posibles interrupciones, no en el sentido de aceptar esos riesgos potenciales, sino de mantenerlos bajo vigilancia y control hasta que los kaizens puedan reducirlos a niveles mínimos. Así, Toyota modificó su sistema de vigilancia de riesgos creando una base de datos llamada Rescue System, con decenas de empresas organizadas en niveles, con sus riesgos evaluados regularmente en condiciones de adversidad y sus capacidades de reacción.
El Rescue System, fruto de kaizens, es una base de datos para visualizar las redes de abastecimiento de acuerdo con cada componente. En el caso de los retrovisores de automóviles, por ejemplo, los proveedores de espejos y las empresas responsables de la inyección, el tratamiento de los espejos, los materiales plásticos, las pinturas e incluso los circuitos electrónicos de ajuste se representan en un diagrama junto con el seguimiento de información sobre sus instalaciones y ubicación.
En el caso de proveedores únicos de componentes exclusivos, la variedad de reacciones se obtiene también compartiendo información sobre proyectos y especificaciones de equipos entre sus instalaciones de producción y proveedores de categorías similares.
La empresa también mantiene una comunicación constante con sus proveedores y capacita a los empleados para operar durante desastres, con una evaluación continua del riesgo para toda la empresa si fallan los eslabones de la red. Ni Toyota ni ninguna empresa lean es verdaderamente a prueba de desastres, pero al cultivar redes de confianza mutua, la supply chain lean desarrolla la resiliencia. Por lo tanto, la resiliencia no es simplemente una cuestión de tener suministros a mano; la seguridad del suministro no adopta solo la forma de un inventario. En cambio, la supply chain lean amplía el concepto y la práctica de buscar la resiliencia en las capacidades de adaptación, agilidad y alineación constantes (fig. 1).
Lo que la supply chain lean busca medir, modelar y establecer es la capacidad de reaccionar construyendo alternativas cuando surge una crisis. Y eso involucra tanto capital humano como físico. La verdadera variedad implica variedad de talento, versatilidad y ejecución.
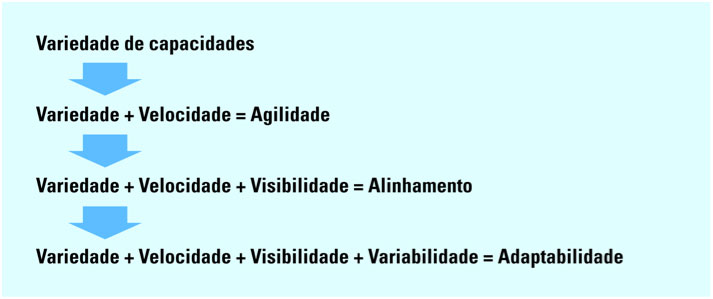
Fig. 1 – Las 4V de la lean supply chain y el origen de las capacidades dinámicas
Velocidad – la velocidad en los flujos de la cadena de suministro no debe entenderse en el sentido de privilegiar siempre la mayor velocidad posible, sino como la capacidad de identificar rápidamente y ajustar la velocidad de cada flujo a la velocidad más adecuada y sincronizada con cada tipo de demanda. Si la demanda no es de producto sino de información, y es urgente, la velocidad debe estar de acuerdo con esa urgencia. Si es un producto y la demanda cae, entonces la velocidad debe reducirse para disminuir costos. Ese es el alcance del elemento velocidad cuando comprendemos el valor del takt time, no solo para piezas, sino también para el amplio flujo de materiales e información que atraviesa las redes de suministro. Es este factor el que, junto con el elemento variedad, permite alcanzar la agilidad. Un cuerpo ágil es aquel que imprime velocidades adecuadas a las diversas posibilidades o elecciones de movimiento. Así, una red ágil presupone que las diversas elecciones de suministro se hagan con la velocidad que exige la demanda. En este sentido, las técnicas de reconfiguración de plantas operativas y equipos son tributarias de su precursor, el setup rápido, y se profundizan en el diseño de redes que se reconfiguran rápidamente ante la demanda necesaria con la velocidad necesaria. La reciente crisis de los chips, vista en la ruptura de su suministro a la industria automotriz mundial, con la especificidad de activos que presentan las fábricas productoras, constituye una curiosa paradoja en el suministro de componentes que posibilitan procesamientos veloces, pero sin la velocidad adecuada para redirigirse hacia una variedad, también inexistente, de opciones productivas, de tal suerte que ambos elementos ausentes en la red restringen la capacidad de agilidad para obtener nuevas fuentes.
En este sentido, el empleo del análisis del elemento variedad en capacidad productiva podría haber indicado que no habría muchas opciones disponibles para un determinado chip entre los participantes de la cadena, de tal suerte que no habría velocidad de readecuación, un problema también de falta de visibilidad que impidió la alineación entre proveedores de chips y fabricantes de automóviles con ocasión de la paralización por la pandemia y la posterior reanudación. Esa combinación con el tercer elemento, la visibilidad, se analiza en el próximo tema para alcanzar la adaptabilidad.
David Simchi-Levi, profesor del MIT que estudia la cadena de suministro, declaró recientemente en una entrevista con el articulista de New Yorker Magazine el año pasado que “el costo es fácil de medir, pero la resiliencia es mucho más difícil”. La constatación de Simchi nos indica la necesidad de considerar la eficiencia y la velocidad, no solo en las rutinas, sino también con respecto a la recuperación de fragilidades. Con base en las discusiones de Simchi, proponemos dos preguntas con respecto a la velocidad que pueden servir de base para dos métricas de agilidad para alcanzar la resiliencia:
(i) ¿Cuál es la velocidad de agotamiento? ¿O cuánto tiempo puede durar una operación empresarial cuando hay una escasez repentina de algún bien crítico?
(ii) ¿Cuál es la velocidad de recuperación? ¿O en cuánto tiempo podemos restablecer el suministro de algún bien crítico mediante alguna alternativa?
Al cuantificar cada variable en diferentes escenarios, una empresa puede modelar la capacidad de recuperación de su cadena ante una causa de ruptura, un desastre, por ejemplo. En el caso de los chips, las empresas pueden ampliar la variedad de capacidades productivas en el futuro próximo mediante nuevos diseños de productos y compartir especificaciones de activos específicos, lo que contribuye a una mayor velocidad de recuperación. En línea con la velocidad de agotamiento, los inventarios de protección del just-in-time deben superar el tiempo de recuperación, y también son objeto de kaizens en la cadena para minimizarlos.
Visibilidad – la visibilidad de todos los procesos de suministro en la cadena se asegura mediante el intercambio de indicadores alineados entre los agentes y mediante la comunicación estrecha de hechos y datos entre especialistas que también se visitan en períodos establecidos o, cuando no es posible reunirse en persona, mantienen conferencias regulares a distancia. En ellas no solo se discuten los problemas de la rutina, sino también un entendimiento mutuo de la situación actual y futura de los flujos. No solo son visibles las metas de corto plazo, sino toda la estructura del flujo, de tal suerte que se conozcan los cuellos de botella, las especificidades de los activos y los eventuales riesgos. De esta forma, las acciones y respuestas se comparten, se alcanza el consenso y su efecto se discute regularmente, lo que lleva a ajustes o estandarizaciones cuando es necesario. La visibilidad posibilita el aprendizaje continuo de los proveedores en sus diversos niveles, lo que lleva al conocimiento de la variedad de capacidades y de las velocidades para cada tipo de demanda, que, combinadas con la visibilidad, posibilitan la alineación de toda la cadena. Se comparten riesgos, especificaciones y conocimiento, y se emplea la cultura de la ayuda. Estos procesos van más allá de los contratos firmados, superan las cláusulas contractuales y alcanzan una relación de socios y estratégica cuando es necesario, mediante la visibilidad de la criticidad evaluada en cuanto a las limitaciones de variedad y velocidad.
Se establecen rutinas de intercambio de información que permiten la mejora continua en la atención de la cadena. En cada sector específico se exponen los puntos fuertes, pero también las fragilidades que, por los indicadores, pueden estar ocultas, latentes, a punto de estallar y convertirse en una ruptura. Esa visibilidad, que actúa mediante un mapeo continuo, tiene el desafío de consolidarse en redes con miles de transacciones y activos que puedan verse en dashboards. La tecnología tiene aquí un papel importante para que esa información se incorpore en bases de datos, pero no quede oculta en códigos, sino que se exponga de forma visible para el seguimiento en torres de control, lo que permite presentar la situación consolidada del avance y de la situación actual y futura frente a las adversidades.
Las salas obeya con tecnología de visualización pueden contribuir sobremanera a la construcción de una manera lean de establecer esas torres de control (fig. 2), acompañando las relaciones en cada parte de la cadena para su posterior consolidación en mapas o diagramas.
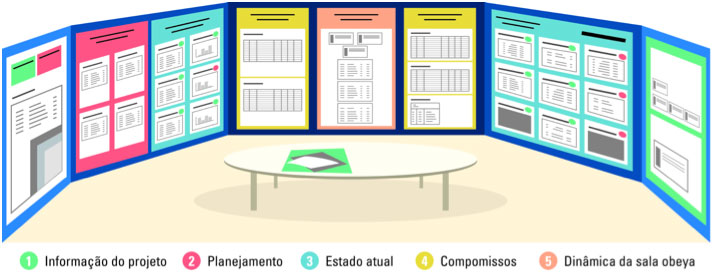
Fig. 2 – salas obeya
Esas formas de representación mediante mapas, como ilustra el diagrama de múltiples niveles (fig. 3), permiten identificar fácilmente los nodos críticos de los niveles de abastecimiento, pero deben alimentarse con aquellas rutinas de intercambio, estableciendo una alineación fundamental entre las partes gracias a la incorporación del elemento visibilidad.
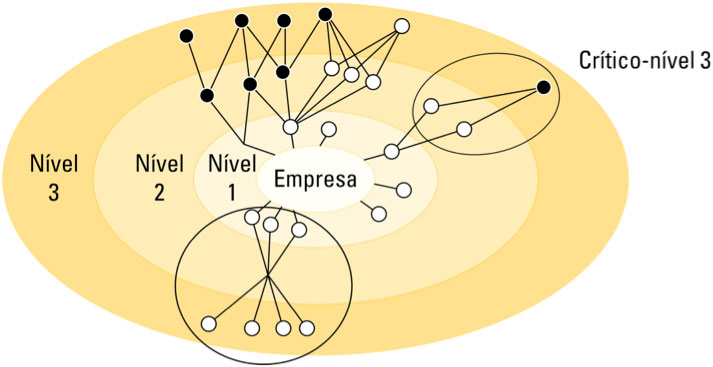
Fig. 3 – Diagrama con la visibilidad de los puntos críticos de la cadena
Variabilidad – la variabilidad es el elemento de diseño de la cadena vinculado a la identificación de las diversas variaciones que unas veces surgen en los procesos y otras son provocadas por otros procesos, seguida de su clasificación según su papel de beneficio o de desperdicio para la cadena, de modo que se pueda gestionar su maximización o eliminación. Se trata de buscar grados de variabilidad del tamaño correcto según la situación y la ubicación específica en la supply chain lean. Si la situación se refiere al estándar de calidad que fluye en la cadena, la variabilidad debe ser la mínima posible o estar dentro de las especificaciones prescritas para el producto, bien o servicio. Por otro lado, si tratamos del resultado de procesos dedicados a la resolución de problemas, es deseable una mayor variabilidad en la generación de alternativas de solución, porque ofrece mayores posibilidades de concebir, comparar y elegir la mejor alternativa, como lo demuestran las experiencias con el set-based en el LPPD y los métodos de resolución de problemas.
El diseño de la supply chain lean debe especificar los grados de variabilidad necesarios en cada situación de relación en la cadena, definiendo en cada punto las transiciones desde fuentes de alta variación de alternativas hacia una baja variabilidad en la ejecución. Se define un embudo de variabilidad, que parte de una apertura amplia para la participación con ideas, propuestas y experimentos hasta llegar a la especificación estandarizada y estable de baja variabilidad. La figura 4 ejemplifica ese movimiento de la variabilidad, que se diseña para cada relación en la cadena.
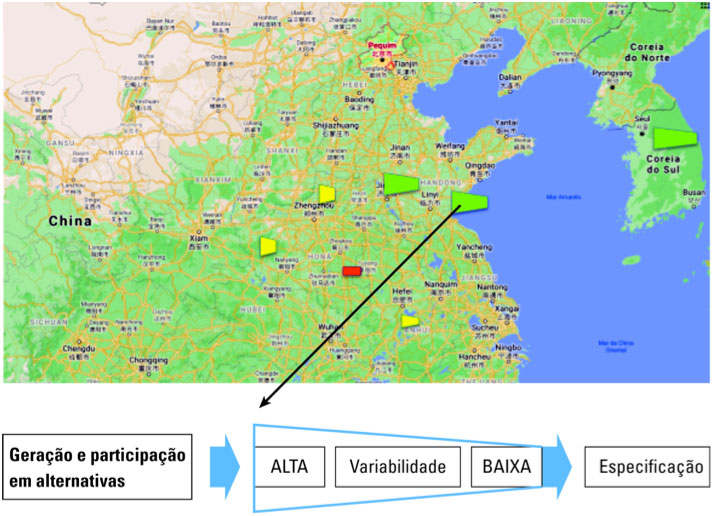
Fig. 4 – distribución de la variabilidad en la cadena
Ese es el movimiento de la variabilidad. Junto con los demás elementos, permite alcanzar la capacidad dinámica de adaptabilidad. Por un lado, la alta variabilidad incentivada en la generación set-based de ideas, alternativas y experimentos ofrece una mayor posibilidad de elegir la mejor solución de adaptación para nuevas situaciones del mercado, la cual, una vez alcanzada, migra rápidamente hacia la estabilidad de esa solución en una ejecución de baja variabilidad, de forma estándar y precisa. Funciona como un generador de búsqueda de la mejor forma de adaptación, que, una vez elegida, se estandariza en todo el flujo con esa forma y especificación.
La alta variabilidad en un extremo garantiza la redundancia necesaria en la creación de nuevas oportunidades e innovaciones y, en el otro extremo, la baja variabilidad en la ejecución del estándar elegido es la que garantiza en cada proceso el despliegue de la especificación y permite que todos los flujos de la cadena de suministro aprendan rápidamente y operen con la calidad y el nivel de servicio necesarios.
En aquel año 1997, otros proveedores de Toyota ofrecieron muchas alternativas para resolver el problema: reaprovechamiento de máquinas diferentes, dispositivos diversos, muchas propuestas de conversión de procesos para fabricar la válvula P, etc. Algunas tuvieron éxito y otras no, en una amplia variabilidad de acciones al inicio. Al final, garantizaron la baja variabilidad de la especificación en la reanudación de la fabricación de la válvula P, un ejemplo de adaptabilidad.
Por último, la supply chain lean persigue el intrincado equilibrio de estos elementos en toda la cadena de suministro, con la combinación de las 4V que permite alcanzar las capacidades dinámicas de agilidad, alineación y adaptabilidad, las cuales conferirán mayor competitividad y resiliencia a la cadena. En este artículo trabajamos los conceptos, ilustrados por el caso clásico de ruptura en la empresa Toyota en 1997 y por el más general y reciente de las automotrices, a causa de los chips durante la pandemia. Estructurar el diseño de la cadena con las 4V es una tarea continua y compleja que exige el concurso de tecnologías digitales para reunir datos cuantitativos y cualitativos en el caso de grandes redes. Se puede comenzar con algunos puntos de la cadena y luego avanzar en la ampliación hasta llegar al punto en que el conjunto de datos tendrá tal magnitud que exigirá naturalmente su conversión digital para su visualización y seguimiento, algo nada lejano de las tecnologías disponibles actualmente. Sin embargo, antes de la tecnología, el concepto de las 4V debe ser, de hecho, comprendido y experimentado en el trabajo de gestión de la cadena. Esperamos con este artículo haber contribuido a la reflexión inicial del lector y, quién sabe, a los primeros pasos para el diseño de la supply chain lean de su empresa.
NOTAS
(1) El desarrollo de estos principios es una relectura de las 4V que aparecen en el trabajo de IYER, SESHADRI y VASHER. Toyota Supply Chain Management, New York: McGraw Hill, 2009. Se les dio un nuevo significado a partir de reflexiones y prácticas comparativas con las estrategias basadas en capacidades dinámicas. El lector interesado en profundizar puede consultar el estudio de caso en A. Davies, M. Dodgson, D. Gann.Dynamic capabilities in complex projects: the case of London Heathrow Terminal 5. Project Management Journal, 47 (2) (2016 April), pp. 26-46 o David Hansen and Niels Møller. Conceptualizing Dynamic Capabilities in Lean Production: What are They and How Do They Develop? In Engineering Management 28(4):194-208, 2016.
(2) Para entender el LPPD y algunas de sus aplicaciones en una variedad de agentes de cadenas de suministro, el lector podrá consultar artículos en TORRES JR., Alvair S. y GAMA, Claudia. Lean development e lean startup: perspectivas brasileiras. São Paulo: Liberars, 2020.
Vea más sobre lean supply chain en: Construindo o Fluxo de Atendimento Lean







