

Con A3, Copel garantiza la supervivencia de una línea de productos
Con un A3 desarrollado en el Programa Práctico de Formación Lean, una industria de prefabricados aumenta la productividad y reduce los retrasos en la producción y la entrega de bloques, rescatando una línea que podría haber sido desactivada.
Ubicada en Araçatuba, en el interior del estado de São Paulo, Copel Construções es una industria de prefabricados de concreto y también una constructora que actúa desde hace más de 40 años en el mercado de obras de infraestructura y atiende principalmente a los estados de São Paulo, Paraná, Minas Gerais, Mato Grosso do Sul y Mato Grosso.
A comienzos de 2016, la compañía se vio en riesgo de tener que desactivar una de sus líneas de producción más importantes: la que fabrica bloques de concreto para mampostería estructural. Básicamente, hubo una disminución en la cantidad de bloques producidos, lo que generó una serie de problemas para la empresa.
“La línea comenzó a presentar fallas significativas y empezó a generar desabastecimiento para los clientes. Además, también percibimos un aumento en la desviación estándar de los productos fabricados. Por eso, comenzamos a sufrir problemas en los márgenes de ganancia de la empresa”, resumió Caio Cezar Pimentel Ferraz Junior, gestor de Operaciones de Copel y uno de los responsables de la producción de bloques de la compañía.
Caio explicó que entonces fue necesario hacer un análisis más minucioso del bajo desempeño de la línea, para intentar resolver los problemas lo antes posible, pues se trataba de una producción importante para Copel por una serie de motivos.
En primer lugar, porque esa línea produce tradicionalmente 23 tipos diferentes de bloques de concreto en tres grandes familias, que varían según el tamaño de las piezas.
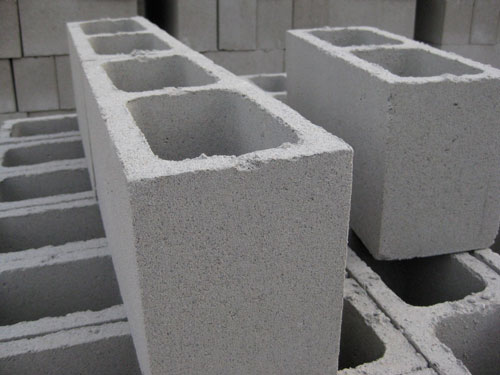
Figura 1: Diferentes bloques de concreto producidos por la línea de Copel que fue objeto de un A3 en el Programa Práctico de Formación Lean
Además, la línea de bloques tiene una participación importante en los negocios de la compañía: solo para tener una idea, a comienzos de 2016 este negocio representaba cerca del 25% de los ingresos brutos de la empresa.
Y se trata de una línea significativa también debido a la inversión tecnológica que la compañía realizó en esta producción.
Caio explica que todo el concreto utilizado en la fabricación de los bloques se dosifica en una planta automatizada con control de humedad de los agregados y se homogeneiza en mezcladores planetarios, lo que garantiza la cohesión del concreto y el estándar de los productos terminados.
Además, los procesos de producción cumplen las exigencias de las normas técnicas brasileñas y pasan por constantes ensayos de calidad, realizados en un laboratorio propio debidamente equipado.
En este sentido, antes de que aparecieran los problemas, a comienzos de 2016, la línea garantizaba tradicionalmente un buen margen de ganancia y un flujo de caja estable a la empresa, pues atendía a clientes que, en general, presentaban baja morosidad.
En enero de este año, sin embargo, la línea comenzó a presentar diversos problemas. Empezó a registrar, por ejemplo, una caída en la productividad.
“En 2015, por ejemplo, llegábamos a producir cerca de 1.000 placas de bloques por día, lo que disminuyó justo a comienzos de 2016 a 600 placas diarias”, resumió Caio.
Con ello, comenzaron a surgir problemas como el desabastecimiento de clientes. El gestor de la compañía explica que cada semana al menos uno de los principales clientes atendidos por la línea no recibía algún producto encargado. Con ello, las obras de los compradores quedaban paralizadas o sufrían retrasos.
Fue a partir de entonces que la empresa decidió buscar alternativas y soluciones más eficaces para rescatar el desempeño de la línea.
La compañía envió entonces a su colaborador Caio Cezar Pimentel Ferraz Junior, gestor de Operaciones de Copel, a participar en el grupo del primer semestre de 2016 del Programa Práctico de Formación Lean (PPFL).
Se trata de un proyecto educativo desarrollado por el Lean Institute Brasil que proporciona al participante una formación integral en el Sistema Lean, que incluye el aprendizaje y el desarrollo en los aspectos conceptuales, técnicos, prácticos y también conductuales de este sistema de gestión.
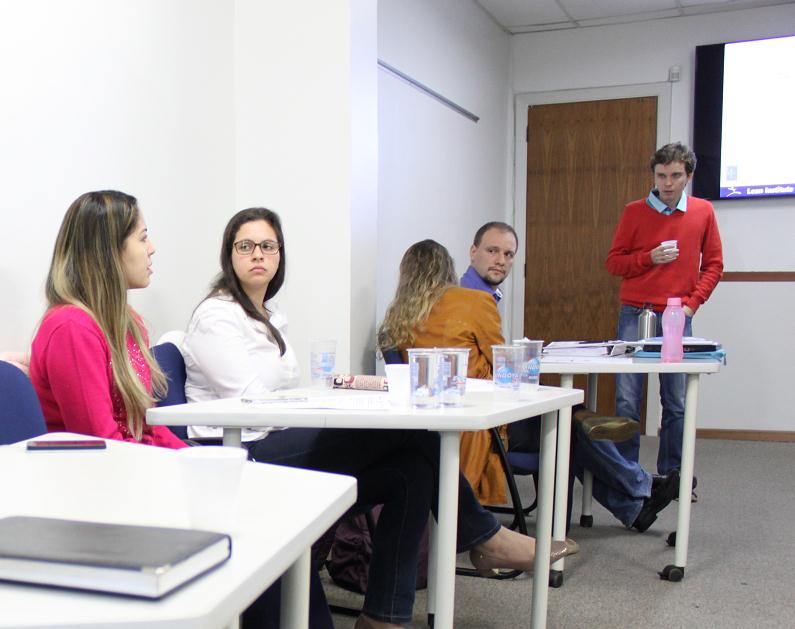
Figura 2: De pie, Caio Cezar Pimentel Ferraz Junior, gestor de Operaciones de Copel, interactúa con otros participantes en el Programa Práctico de Formación Lean (PPFL) del Lean Institute Brasil
Al participar en el PPFL, Caio elaboró entonces un A3 que tuvo como objetivo mejorar el desempeño de la problemática línea de producción de bloques.
La idea era investigar las causas raíz de los problemas que estaban afectando la producción de bloques y, así, pensar en contramedidas adecuadas y definitivas para devolver la línea a su productividad anterior.
Con el A3 desarrollado en el programa, Caio logró entonces ver una serie de problemas que estaban generando los malos indicadores recientes en la producción de bloques.
Uno de ellos, por ejemplo, fue fruto de una automatización realizada en la línea en 2015, en la que se implementaron racks para la recepción de las placas responsables de transportar los bloques producidos.
“Percibimos que esos racks no estaban 100% adaptados a las placas usadas para transportar los bloques. Con ello, el transporte de las piezas se veía perjudicado, no ocurría de forma adecuada, lo que causaba retrasos recurrentes en la producción”, detalló Caio.
También se identificó una serie de averías periódicas en las máquinas de la línea, lo que ocasionaba frecuentes paradas en la producción, pero que siempre recibían medidas paliativas que no atacaban adecuadamente las causas raíz. Y, así, los problemas volvían con frecuencia.
Otro desafío identificado tuvo que ver con el equipo responsable de la producción de los bloques.
La empresa tuvo una rotación del 80% de los colaboradores entre diciembre de 2015 y enero de 2016. Con ello, hubo un impacto en la línea, pues los nuevos colaboradores todavía no estaban plenamente adaptados al trabajo en el área.
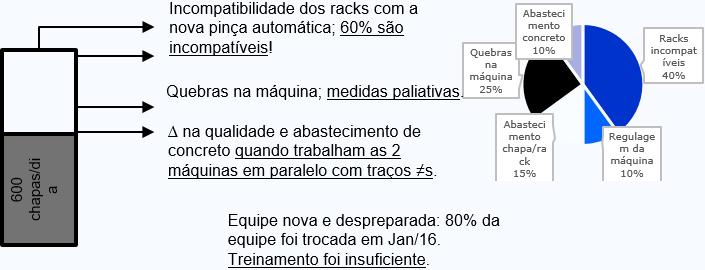
Figura 3: A3, la parte del análisis de los problemas que perjudicaban la línea de producción de bloques de concreto
Después del análisis de los problemas que retrasaban la producción de la línea de bloques, fue necesario entonces pasar a elaborar las contramedidas necesarias para recuperar el buen desempeño de la línea.
Para “atacar” los problemas, el A3 elaborado por Caio previó una serie de contramedidas principales.
En primer lugar, reformular los racks responsables del transporte de las piezas para que fueran 100% compatibles con las bandejas que llevan los bloques, eliminando así paradas y retrasos en esta importante logística de las piezas.
También fue fundamental desarrollar un plan de entrenamiento y capacitación para el equipo recién contratado, para que los nuevos colaboradores pudieran actuar de forma eficaz en la línea.
Igualmente esencial fue crear un plan de mantenimiento para las máquinas con el propósito de ver las causas raíz de los problemas que generaban averías en los equipos.
Este plan buscó, por un lado, realizar mantenimientos preventivos para evitar futuras averías y, al mismo tiempo, buscar las causas raíz en caso de problemas eventuales para, así, corregir las fallas de forma definitiva.
Las metas principales eran, hasta finales de 2016, volver a producir 1.000 placas de bloques por día, eliminar los reclamos de clientes generados por retrasos en las entregas y desabastecimientos y recuperar el margen de ganancia promedio de la línea.
Resultados
Caio explicó en octubre que, aunque las contramedidas del A3 todavía se estaban implementando y los datos estaban en fase de contabilización, ya era posible percibir que los resultados empezaban a aparecer rápidamente con las primeras implementaciones de las acciones enumeradas en el A3.
En cerca de tres semanas, por ejemplo, la producción promedio de la línea de bloques ya había pasado de 600 placas diarias a 800 placas/día.
“El A3 no se había aplicado por completo, todavía estábamos en fase de implementación, pero la producción ya había aumentado bastante solo con los primeros trabajos. Y hoy percibimos que estamos ‘subiendo’ los indicadores de producción. Con seguridad, muy pronto alcanzaremos nuestra meta, que es volver a las 1.000 piezas diarias, como el año pasado”, resumió Caio al presentar su A3 al grupo del PPFL, en octubre de 2016.
Según Caio, con la implementación de las contramedidas también había sido posible percibir una disminución significativa en los retrasos de las entregas a los clientes. Y la previsión era que hasta finales del año esos retrasos deberían eliminarse.
De acuerdo con el gestor, el resultado más importante fue que, con las sustanciales mejoras implementadas, Copel decidió mantener la línea de producción de bloques, que hasta entonces estaba amenazada de no continuar. Fue, así, una importante contribución para la recuperación y el mantenimiento de la facturación y la rentabilidad de la empresa.
Aprendizajes
Caio cree que el A3 realizado para la línea de bloques de concreto durante el Programa Práctico de Formación Lean generó además una serie de aprendizajes que serán muy útiles para “atacar” otros problemas de la empresa.
“Percibí lo importante que es buscar datos y hechos yendo siempre al gemba. Con ello, es posible hacer un análisis mucho más profundo de las causas raíz y, así, buscar soluciones mucho más eficientes y definitivas”, dijo el gestor de Copel.
“Tal vez el principal aprendizaje fue percibir que es necesario 'saber ver'. Es decir, saber buscar las causas raíz de los problemas. También es fundamental, ante todo, definir bien el problema, reconocer cuál es realmente el problema. Y, a partir de ahí, aprender a ver en la búsqueda de las causas raíz”, complementó Caio.
Para él, también se fortaleció en la empresa la idea de lo importante que es desarrollar el trabajo en equipo, pero siempre buscando, en conjunto, las causas raíz y las soluciones definitivas de los problemas.
“Es muy importante lograr involucrar al equipo para poder tener una visión multifacética, tanto de las causas como de las soluciones. Y, así, desarrollar las contramedidas adecuadas para resolver los problemas”, concluyó el gestor.
Figura 4: Caio Cezar Pimentel Ferraz Junior, gestor de Operaciones de Copel, recibe de manos del prof. José Roberto Ferro, fundador y presidente del Lean Institute Brasil, el diploma del Programa Práctico de Formación Lean







