

Logística Lean
Este artículo presenta los principales conceptos, prácticas y herramientas de la logística lean. Se busca ofrecer ejemplos concretos, en particular basados en las prácticas de Toyota, citadas en el artículo como “casos”.
1- Introducción
La logística es el arte y la ciencia de controlar el flujo de los bienes, la energía, la información y otros recursos como productos, servicios y personas, desde la producción hasta el mercado. No es posible imaginar ventas y producción sin el apoyo de la logística, pues esta cadena involucra la integración de la producción, el transporte, el almacenamiento, la manipulación y el embalaje.
La logística es un concepto que evolucionó a partir de la necesidad de las fuerzas armadas de contar con el suministro necesario, debido al desplazamiento de las tropas desde su base hasta el frente. El diccionario Oxford define la logística como: “La rama de la ciencia militar que tiene como obligación obtener, mantener y transportar material, personal e instalaciones”. En la logística militar, los expertos controlan cómo y cuándo mover los recursos según la necesidad. En la ciencia militar, se dice que es una estrategia fundamental mantener un canal directo de suministro fuera del alcance del enemigo, pues una fuerza armada (aunque sea poderosa) queda indefensa sin el suministro de alimentos, combustible y munición. La derrota de los ingleses en la guerra de independencia estadounidense y la derrota de las poderosas tropas alemanas de Rommel en la Segunda Guerra Mundial se atribuyeron a fallas logísticas.
La logística, como concepto de negocio, evolucionó solo en los años 50, principalmente debido a la creciente complejidad y dificultad de prestar un servicio logístico en un contexto inicial de globalización. En los negocios, la logística puede tener un foco interno (en la entrada, llamada Logística Inbound) o externo (en la salida, llamada Logística Outbound), que cubre el flujo y el almacenamiento de los materiales desde su origen hasta el punto de consumo. En definitiva, la finalidad de la logística en la manufactura es asegurar que cada máquina y estación de trabajo sea abastecida con el material necesario, en la cantidad necesaria, con la calidad necesaria, en el lugar necesario. Sin embargo, lo “necesario” es muy subjetivo. Depende de cada punto de vista. En la interpretación de algunos, la cantidad necesaria puede ser la cantidad del mes, mientras que, para otros, puede ser el equivalente a 1 h o incluso conforme al takt1 según la tradición lean. Lo mismo podemos decir en cuanto al material, la calidad y el lugar.
Veamos entonces:
|
Necesario |
Sistema empujado |
|
|
Material |
Almacenamiento aleatorio |
Almacenamiento fijo |
|
Cantidad |
Lote 30D |
Lote de 1 h |
|
Calidad |
Inspección de recepción |
Asegurada |
|
Lugar |
Distante |
Cerca del Punto |
Quisiera citar aquí un hecho que este autor vivió en Japón durante su entrenamiento (1991~92) en la Honsha plant2 de TMC (Toyota Motor Corporation), situada en Toyota City, en el gran Nagoya. En un periódico de Nagoya, observé un artículo que hacía severas críticas a Toyota, más precisamente al Sistema de Producción Toyota (Toyota Production System - TPS3): “Toyota y su sistema pregonan una operación sin almacenes; sin embargo, mantiene sus inventarios en camiones, causando grandes congestionamientos en los alrededores de Nagoya.”
Sin entrar en el mérito del problema del control del tránsito, que Nagoya, como cualquier gran metrópoli del mundo, también tiene, la cuestión es que el periodista no profundizó lo suficiente en su investigación para escribir tal artículo, es decir, no fue al genba4 de los grandes almacenes a verificar la confusión que estos causan al tránsito. Y además, tampoco mencionó que esos inventarios sobre los camiones no son estáticos, están en movimiento: tienen un horario de salida y un horario de llegada, y siguen como sistemática un movimiento de material en pequeños lotes y alta frecuencia, empleando camiones compactos (jamás grandes semirremolques), evitando así la necesidad de almacenamiento y toda la estructura que lo acompaña, sin hablar del capital de trabajo.
Por lo tanto, como cité en el artículo “Cómo eliminar un warehouse”, este artículo viene a comprobar que el secreto no está en controlar el inventario del almacén, sino en cómo hacer el Nagareka, es decir, cómo hacer una logística eficiente en la que el material fluya como la corriente caudalosa de un río.
2- La logística en el sistema de producción en masa y en el lean
En el proceso convencional de transporte, alineado con la producción en masa, la economía de escala generada con el transporte en grandes lotes es el combustible que fomenta la falsa ganancia y, en consecuencia, la producción empujada, motivo de satisfacción de los operadores logísticos y de los propietarios de almacenes. La visión, o la poca visión, en la búsqueda de una eficiencia aislada, medida por el costo del flete, crea la ilusión de una falsa ganancia por kilómetro transportado. Si no, veamos: ¿es verdad o mentira la queja de los responsables de la recepción y el despacho en cuanto al mal aprovechamiento pleno de la capacidad de recepción y despacho? La verdad es que sus noventa y nueve andenes de despacho a las 17:00 están totalmente ocupados por semirremolques para Outbound e Inbound, pero a las 7:00 los andenes están desiertos o casi desiertos, pues las “siempre bienvenidas palomas urbanas” están disfrutando de su desayuno matinal, deleitándose con los granos de maíz derramados el día anterior por los camiones de los proveedores de materia prima.
El contraste es el entorno externo del despacho, donde observo un mar de camiones ocupando todas las calles del barrio (!). Y lo peor: se oye un “bocinazo” ensordecedor de los vecinos que quieren salir de sus garajes para llevar a los niños a la escuela el día del examen general. El letrero de “prohibido estacionar” se está respetando, sí, pero solo por el tractocamión, pues el semirremolque y los bitrenes ocupan casi completamente la cuadra.
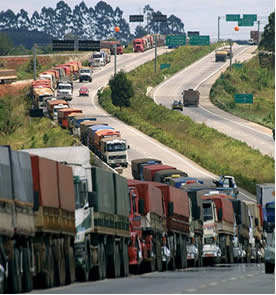
Moraleja: durante el mes, la Planificación y Control de la Producción, que tiene una sabia bola de cristal, ordenó abastecer, producir y almacenar exactamente los productos que mi cliente ya no desea en la cuarta semana del mes, y en este momento tiene que producir a último momento el producto que ni siquiera constaba en el pronóstico, pero para el cual ventas cerró una gran negociación con entrega inmediata. La logística, a su vez, a pesar de los insistentes reclamos de entrega, quiere optimizar el flete y retener el camión en el andén, que se comparte con el Inbound, para completar el semirremolque con los productos que todavía están en la máquina. Por su parte, los camiones con las materias primas, conseguidas a toda prisa, esperan poder entrar en uno de los noventa y nueve andenes con su gran semirremolque estacionado frente al garaje de doña “Lucinha”, que quiere salir a tiempo para que su hijo todavía pueda rendir el tercer examen del día.
¿Es esta una historia verídica o no? No ocurre todos los días; ocurre solo en el condominio industrial vecino, de un segmento diferente, jamás en nuestra empresa.
Si trasladamos esto al mundo del fútbol, serían esas jugadas individuales con regates en el medio campo sin un objetivo claro de conducir el balón hacia el arco. Realmente, en la abrumadora mayoría de las empresas, cada sector se enfoca solo en su desempeño individual, independientemente de cuál sea la necesidad del negocio. El comprador, por ejemplo, buscará la mejor oportunidad de compra en precio y volumen. La producción buscará la capacidad máxima de la máquina para un volumen no necesariamente vendible. Las ventas harán grandes ventas concentradas sin importarse con el mix del pronóstico que ellas mismas proporcionaron (la mayoría ni siquiera eso proporciona; en general son valores en reales o en toneladas). Y finalmente, el Transporte ocupará los andenes durante largas horas con los mayores equipos, con el menor flete, solicitando la carga y descarga de todo el material vendido y comprado por oportunidad.
La cuestión es:
- ¿Verificó el comprador el inventario genchi genbutsu5y negoció el espacio disponible en el almacén, o verificó en su computadora solo el saldo informado por el famoso MRP6?
- ¿Buscó la producción producir solo lo que se vendió, o produjo a capacidad máxima, todo y un poco más del programa mensual, y lo empujó todo al despacho? ¿Se preocupó por verificar si lo que produjo es lo requerido para el embarque?
- ¿Se preocuparon las ventas por establecer una meta por SKU7? ¿O la meta se estableció en toneladas y en reales de facturación? ¿Las acciones agresivas de ventas se realizaron para cumplir la meta del día o esta se cumplió en los últimos días del mes?
- Y finalmente, ¿buscó el transporte el equipo adecuado para recoger continuamente pequeños lotes de carga, o pasó la mitad del día buscando el menor flete?
Sea lo que sea, ¿están de acuerdo en que tendremos materiales detenidos en la recepción, en el almacén, en proceso, en el despacho y en los camiones incompletos en el andén?
¿Qué decisiones se tomarían después de días repitiendo el escenario anterior?
> ¿Alquiler de carpas para el Inbound?
> ¿Tercerizar determinados procesos y encargar máquinas importadas?
> ¿Alquilar almacenes externos para el Outbound?
> ¿Alquilar patios para camiones y exigir a las transportadoras llegadas con una anticipación
de 1 día, tanto para Inbound como para Outbound?
Consecuencia: Sangría desatada en el flujo de caja.
En el modelo competitivo de transporte, es la alta frecuencia en pequeños lotes lo que sustenta y fundamenta el sistema jalado (pull). Fue, como siempre, Toyota la pionera en la implementación de la logística Round Trip8 y Milk Run9 en América del Sur, cuya coordinación de proyectos estuvo bajo la responsabilidad de este autor, liderando un equipo multidisciplinario de ingenieros vinculados a los departamentos de compras, comercio exterior, PCP y logística. En esa época, a inicios de los años 90, ya se notaba tímidamente a operadores logísticos (con Milk Run estampado en la lona de sus siders10) trabajando con ventanas de entrega y con una frecuencia de entrega un poco mayor en relación con la convencional, pero nada que se compare con una verdadera logística controlada de transporte en alta frecuencia y en pequeños lotes.
El padre del TPS, Taichi Ohno, dejó un legado de siete fundamentos muy claros para practicar en la compañía o, mejor dicho, para combatir y eliminar:
- Desperdicio de sobreproducción;
- Desperdicio de inventario;
- Desperdicio de procesamiento innecesario;
- Desperdicio de reproceso;
- Desperdicio de adelantar;
- Desperdicio de transporte.
Al ingresar a la compañía (Toyota do Brasil - TDB11), fui asignado a la División de Control de Producción, más precisamente como ingeniero responsable del PCP, de las mejoras en la logística, del control de materiales y de la coordinación de las Órdenes de Modificación de ingeniería (OM12).
Una de las primeras misiones que se me asignaron fue mejorar todo el movimiento de material dentro de la fábrica y, aunque parezca increíble, lo más asombroso para este lego en aquella época fue haber recibido como advertencia que el transporte es un desperdicio. Para un ingeniero recién ingresado en la compañía, casi sin ninguna noción del TPS, más allá de haber leído algo sobre un tal kanban13 empleado en la producción de algunas compañías japonesas, sonaba como una paradoja. ¡Imaginen el nudo en la cabeza del joven ingeniero! ¿Cómo hacer mejoras en el movimiento de materiales escuchando desde el inicio una advertencia como esa? Más tarde llegué a entender que, precisamente por eso, la logística debía ejecutarse de forma eficiente, de modo que conectara todos los procesos con un flujo ininterrumpido.
Pero hablemos de algunos proyectos logísticos que sirvieron como globo de ensayo para que en el futuro implementáramos el proyecto de TPS Inbound y Outbound en Brasil.
3- Qué es la Logística Lean en el Inbound
Es el propio JIT y tiene como objetivo mantener el flujo de material abastecido con la entrega del material necesario, cuando es necesario, en la cantidad exacta necesaria, y acondicionado listo para su uso.
- La logística Lean mantiene el abastecimiento mediante el mantenimiento del flujo, y no mediante la generación de inventarios.
- Creación de valor en la logística Inbound – cliente: producción.
- El valor del momento correcto - proporcionar el suministro en el momento en que el ítem está en producción.
- El valor del lugar correcto – proporcionar el insumo lo más cerca posible o en el punto exacto de consumo.
- El valor del acondicionamiento correcto – minimizar el movimiento y mantener la seguridad.
¿Le interesó el tema? Vea nuestra capacitación de Logística Lean Inbound
4- Caso Inbound
En 1994 se implementó el proyecto CKD14 de producción del motor 14B, que vino a sustituir al robusto motor OM-364 comprado a Mercedes Benz do Brasil, que hasta entonces equipaba a la también robusta familia de utilitarios Bandeirante OJ-55 (derivada del Land Cruizer FJ-45). Este proyecto, que la casa matriz consideraba un globo de ensayo para los grandes proyectos futuros en América del Sur, tuvo como base técnica el equipo de ingeniería simultánea (36 ingenieros, todos entrenados en TMC a inicios de los años 90) de TDB. Como integrante de ese selecto grupo, fui el responsable de la coordinación del proyecto y de los trabajos de PCP y logística. Hablando específicamente de la logística que nos interesa en este momento, en el transporte marítimo se implementó una logística con un lead time15 de 35 días en el mar y una frecuencia semanal de llegada de 2 contenedores de 20 ft (equivalente a aproximadamente 6,10 m) para la producción de 75 vehículos/semana. Naturalmente, cualquier conocedor de la industria automotriz diría que se trata de un volumen irrisorio, que podría tratarse, en el mejor de los casos, con una frecuencia mensual de buques y no semanal. Sin embargo, ahí está la diferencia entre la logística convencional de la producción en masa y el TPS, pues la práctica de este sistema no permite condescendencia con uno de los mayores desperdicios, que es el inventario. Para tener una noción del orden de magnitud, uno de los mayores fabricantes de camiones de Brasil monta ese mismo volumen diariamente, y en las líneas de montaje de autos populares, 10 veces ese volumen en un turno de producción. En TDB se mantenían 10 días de inventario de los componentes de este motor, 5 días de rotación y 5 días de seguridad (huelga de la aduana y accidentes), así que todo y cualquier revés debía ser soportado por ese inventario. Esto se comprobó en la práctica. Puedo citar el caso del naufragio del buque que transportaba los contenedores de Toyota ya aquí en Brasil, en la entrada del puerto de São Francisco, en Santa Catarina, y la pérdida de esos contenedores fue perfectamente soportada por el inventario de seguridad. Esta práctica nos llevó a comprobar que, aun con una gran distancia (el otro lado del mundo), es posible practicar una frecuencia constante de entregas en pequeños lotes, lo que permite trabajar con un bajo nivel de inventario y optimizar el flujo de caja de la compañía.
La experiencia adquirida en mover materiales en pequeños lotes con alta frecuencia fue fundamental en la concepción de proyectos logísticos de nuevos productos y de nuevas plantas de Toyota en América del Sur, principalmente en Argentina y en Brasil con el advenimiento del MERCOSUR. ¿Lo recuerdan? De proteccionismo en proteccionismo, aunque parezca increíble, todavía sigue ahí, sobreviviendo.
En 1995 se definió la introducción de un nuevo producto en América del Sur, un mercado todavía poco explorado por Toyota, pero considerado estratégico por ser uno de los dos grandes mercados de gran potencial en el mundo por desarrollar (el otro era China, que más tarde confirmó ese potencial con un crecimiento estratosférico).
Tras un minucioso relevamiento técnico de proveedores y costos en los dos principales países integrantes del MERCOSUR, Brasil y Argentina, se eligió Argentina, más precisamente Zárate, un pequeño municipio de la provincia de Buenos Aires, como el lugar que albergaría la nueva planta (TASA - Toyota Argentina S/A) de una familia de vehículos utilitarios Hilux, que más tarde vendría a sustituir a los robustos Land Cruiser Bandeirante, producidos en la planta de São Bernardo do Campo. No vamos a discutir el mérito de la elección, pero Brasil, por poseer un parque industrial de autopartes mucho más avanzado, y la propia TDB, por su capacidad productiva y principalmente por su cuerpo técnico altamente capacitado, todo entrenado en TMC, fueron designados para suministrar las principales piezas componentes del vehículo. Era un gran desafío implementar una logística que consistía en importar subcomponentes, nacionalizar componentes, montar conjuntos y enviarlos a TASA en formato CKD. A este proyecto se le asignó la nomenclatura PJT-AR/BR y, como caso de logística, explicaré la sistemática adoptada para el proyecto, que se implementó con el apoyo de LAD16 y de OPPD17 de Toyota Motor Corporation (casa matriz). A continuación, la secuencia de desarrollo:
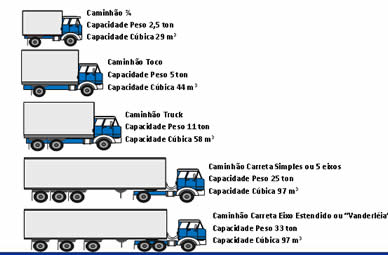
a) Capacidad del equipo (es la base para la definición del lote):
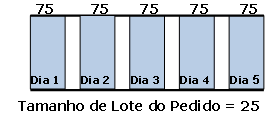
b) Definición del lote (Kit):
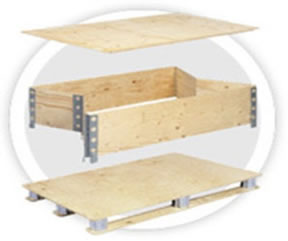
c) Desarrollo de embalajes retornables:
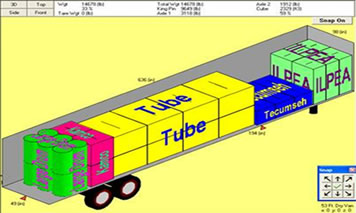
d) Modulación de carga:
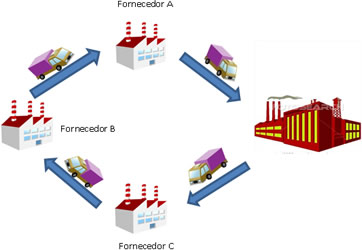
e) Recorrido de la ruta:
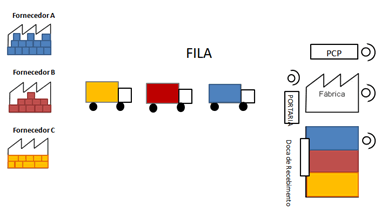
f) Cantidad de equipos en la ruta:
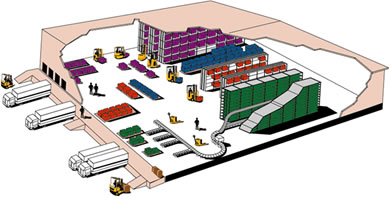
5- Caso Consolidación de la carga:
Las piezas que se enviarían a TASA consistían básicamente en componentes producidos por TDB, tales como piezas estampadas de carrocería (puertas, capó, guardabarros, techo), largueros del chasis, travesaños del chasis, gancho fundido y mecanizado, y el conjunto del eje trasero (4x2; 4x4) montado. La otra parte consistía en piezas externas compradas, tales como faros, linternas, cáliper, disco de freno, parrilla del radiador pintada, parrilla del radiador cromada, entre otras, que se entregaban en la planta de São Bernardo en lotes diarios. Estas piezas se consolidaban, se embalaban en formato de kit de 15 (vehículos) en cajas retornables y, finalmente, se despachaban en una ventana de despacho a intervalos de 2 h.
Considerando el mix de producción en TASA, se empleó el mismo mix en el transporte de los kits. Y considerando la mejor eficiencia en el aprovechamiento de la carga (90%), se establecieron tres mix (A, B y C) de modulación de carga.
6- Caso Desarrollo de Embalaje:
Fue un trabajo meticuloso de ingeniería logística en el que se utilizaron cajas del tipo “clip lock” (paneles sujetos con clips de acero de resorte), fácilmente desmontables, y se desarrollaron separadores internos (madera y EVA) para fijar las piezas que garantizaran la calidad en un recorrido por carretera de 2500 km con un pavimento extremadamente malo. Para garantizar la calidad, se realizaron sucesivas pruebas de resistencia y corrosión:
- Prueba de resistencia: Montacargas con la caja que contenía piezas circulando sobre obstáculos de listones de madera, cajas que se dejaban caer desde una altura de 0,5 m; en fin, se simuló el pésimo pavimento de la carretera al que se someterían las piezas.
- Prueba de corrosión: Como existía la premisa de que no habría un proceso de desengrase en TASA, no podíamos emplear aceites de protección, por lo que se desarrollaron y realizaron exhaustivas pruebas contra la corrosión, empleando papeles y plásticos VCI, en las que las piezas “envueltas” y acondicionadas dentro de las cajas quedaron expuestas a la intemperie durante 30 días (condiciones a las que las piezas jamás serían sometidas, ni en tránsito ni en TASA).
En fin, relatamos aquí cómo el alto estándar de calidad exigido por el TPS fue garantizado por la ingeniería logística de TDB en el transporte de las piezas brasileñas.
7- Caso Entrega Directa:
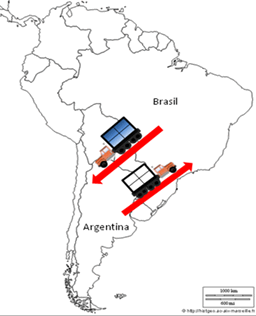
En este proyecto (321N, más conocido internamente como PJT-AR/BR), a pesar de que el negocio había designado la logística como FOB, es decir, con TASA como responsable del flete y recogiendo las piezas en TDB, por ser empresas del grupo, en la práctica adoptamos una logística de control mixto, es decir, con el control y la responsabilidad de la entrega a cargo de TDB. A esta logística se le dio el nombre de “Round Trip”, con los camiones transportando piezas a Argentina y volviendo con las cajas retornables; por lo tanto, no siempre con buen aprovechamiento de carga en la vuelta, pero siempre con carga. Como los camiones partían a intervalos de 2 h, con un total de 4 camiones por día (1 turno), eso significa que había un convoy separado por un intervalo de 2 h entre ellos. Hoy, con la demanda en alza, esta logística se realiza con 16 camiones a intervalos de 1 h entre ellos.
Podemos definir esta logística de entrega directa como una gran ruptura de paradigma, pues, a pesar de la distancia de 2500 km que separa dos plantas de diferentes países, y sin necesidad de carga completa ni de un gran volumen del mismo producto, puede realizarse en kits de pequeños lotes y con gran frecuencia de entrega.
En la parte burocrática, para viabilizar y cumplir rigurosamente el lead time de 3 días, el documento de exportación se prepara con una anticipación de 24 h (trámite de exportación) y se envía a la frontera (uruguaya) por courier, para garantizar un despacho aduanero rápido de exportación; es decir, con esta medida, el trámite de despacho estará listo cuando el camión llegue a la frontera después de 2 días en tránsito por territorio brasileño.
8- Control
Sea cual sea la modalidad de logística adoptada (entrega directa; recolección; consolidación; cross docking18), el control es la parte fundamental de toda y cualquier operación logística. En realidad, muchos “entendidos” venden proyectos logísticos y, salvo raras excepciones, la abrumadora mayoría falla en este aspecto. Veo muchos camiones con la “frase” Milk Run estampada en sus vistosos siders; ya he presenciado a ilustres conferencistas de operadores logísticos presentando proyectos de Milk Run; y a transportistas participando en BID19 garantizando entregas on time20 (naturalmente incluyendo holgura en el L/T). Sin embargo, ninguno de ellos presenta un control visual coherente para las personas que operarán el sistema. Si no, veamos: cuando visitamos un andén de despacho o de recepción, raramente logramos visualizar si la operación está on time, atrasada o adelantada. También es muy fácil presentar un proyecto diciendo que debe haber control en las ventanas, pero ¿cómo se hace eso en la práctica? En realidad, la pregunta es cómo voy a controlar la ventana sin controlar toda la cadena. Es obvio que, si no controlo la salida del camión en el origen (en el caso del Inbound) y también en el trayecto, no puedo garantizar la llegada. Muchas veces escucho, en las reuniones matutinas de las empresas, al responsable del suministro explicando sobre los materiales críticos que se prevé recibir en el día, y cuando pregunto cuándo y a qué hora partió el camión del origen, la respuesta invariablemente es: no sé, puse la fecha de mi necesidad y es obligación del proveedor cumplir el plazo; a mí solo me queda quedarme en la portería esperando “que llegue el ser querido”. Y ese es todavía el lado bueno de la historia; lo que ocurre en la mayoría de los casos es la leche derramada, es decir, plazos vencidos, inventario en cero y la operación detenida por falta de material.
Los controles mínimos necesarios son:
- Tablero de control del camión en tránsito y de la ventana de llegada: Plan x Real;
- Tablero de control de recepción de material (proveedor, tipo, cantidad): Plan x Real;
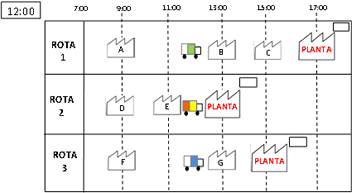
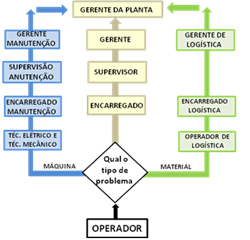
- Diagrama de flujo de la cadena de ayuda y contacto en cada proveedor y transportista;
- Diagrama de flujo de la cadena de ayuda interna;
En fin, todo debe estar planificado, visible y a prueba de sorpresas.
9- Caso planificación
Al recibir el pedido mensual con la premisa del mes N fijo y los pronósticos N+1 y N+2, puede haber una tolerancia de más o menos 10% y 20%, respectivamente.
Despatch Plan: Con base en este pedido, que se recibe en D20 de N-1, se elabora el plan de despacho mensual (desglosado en diario) que, a su vez, se despliega en el vanning plan21 siguiendo el mix de modulación y este, a su vez, se despliega en el plan de producción y en el pedido a los proveedores.
10- Ventana de Recepción
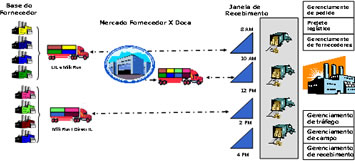
La ventana de recepción, al contrario de lo que a primera vista puede parecer, no es solo un ordenamiento de llegada para la entrada de camiones; es parte integrante importante del nagareka sistémico y del inventario (bajo).
La ventana, como en toda la cadena logística, debe montarse con un Pitch22 semejante al takt y al mix de producción del proceso cliente, para que se mantenga el flujo sin interrupción, manteniendo el material en movimiento.
En el momento en que el material queda estacionario, es el momento en que se convierte en inventario. Al montar la ventana, las reglas deben establecerse de forma clara y rígida, de la siguiente manera:
- La secuencia de la grilla de la ventana de recepción debe seguir la secuencia y el ritmo de consumo, que es el del proceso cliente;
- La grilla de ventana ideal es aquella que sigue un programa fijo y nivelado de volumen de carga y que mantiene, así, una cantidad fija de recepción de camiones distribuidos equitativamente dentro de la jornada de trabajo, igual a la del proceso cliente, es decir, siguiendo el mismo ritmo y turno de trabajo;
- En una empresa que todavía no ha alcanzado una etapa nivelada de trabajo en su cadena de negocios, es decir, en la que existe dentro del mes una variación tanto en el volumen como en el mix, la implementación de una grilla de ventana fija es un poco más complicada, pero aun así es posible implementar una ventana flexible que se encuadre en la grilla preestablecida.
Sería una ventana que recuerda un poco la grilla de un aeropuerto, es decir, puede haber cierta variación en el mix de camiones por recibir, pero encuadrada en la grilla con los horarios preestablecidos. Naturalmente, es una operación que cargará una dosis razonable de MURI23 debido al MURA24 y que resultará, así, en algunos MUDAs25 indeseables, pero es el precio que se pagará por la falta de HEIJUNKA26. Suelo llamar a este tipo de grilla ventanas flexibles; sería una etapa intermedia administrable para buscar en el futuro una grilla de ventana fija (tenemos casos prácticos de implementación en empresas entre los proyectos desarrollados por el Lean Institute Brasil).
En el caso del proyecto 321N de la Hilux, tanto en la ventana de recolección en los proveedores como en la ventana de recepción y despacho, siempre se mantuvo la ventana fija. Como siempre en el TPS, todo es binario: o es o no es.
11- Cross docking
Esta es una modalidad de logística semejante a un depósito de tránsito, es decir, es una versión perfeccionada de la consolidación simple de carga. Pero, a diferencia de la consolidación de carga, en esta modalidad no debe haber almacenamiento: los camiones llegan a una plataforma compuesta por andenes de recepción y despacho. A continuación, las cargas se transfieren rápidamente de un camión a otro; así, a pesar de la manipulación adicional, se evita el inventario intermedio y se logra una optimización de la operación logística con un buen aprovechamiento de la eficiencia de la carga. Se emplea mucho en largas distancias con orígenes y destinos distintos, es decir, se consolidan rápidamente en la propia plataforma los materiales con destino común. Por lo tanto, el principal mérito de esta modalidad es la velocidad y el transporte en lotes pequeños y/o lotes fraccionados.
Nuevamente, el control de la llegada, la salida del camión y el tránsito es fundamental para que podamos sincronizar la operación. Para implementarlo, se recomienda el empleo del Trabajo Estandarizado, implementado tras un análisis minucioso de la TCTE (Tabla Combinada de Trabajo Estandarizado). Sí, así es, es una ruptura de paradigma más. La TCTE no se aplica solo donde intervienen el trabajo del hombre y la máquina automática; puede, sí, ayudar en un análisis con la finalidad de sincronizar la operación logística.
12- Caso Milk Run
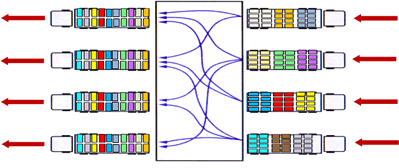
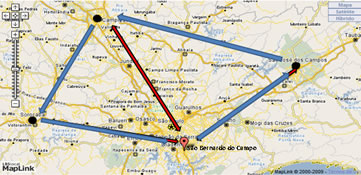
En 1996, el soñado proyecto de una nueva planta para la producción de un nuevo producto, el Corolla, el producto más popular de Toyota y el de mayor número de ventas en el mundo, se definió como una continuidad de la estrategia de avance en el mercado sudamericano: la construcción de una nueva planta en Brasil, más precisamente en el municipio de Indaiatuba (región de Campinas). Entonces, incluso antes del lanzamiento de este proyecto (PJT-044N), la poderosa LAD de la casa matriz inició, en conjunto con la ingeniería logística de TDB (tarea que nuevamente correspondió a este autor), los estudios preliminares de logística para viabilizar el proyecto, pues ya se sabía por investigaciones anteriores que el costo logístico Brasil (costo portuario; costo vial) era uno de los más altos del mundo. Aun sin esas premisas, es práctica habitual en Toyota que el grupo de logística, junto con la ingeniería de producto, sea siempre el primero en iniciar los trabajos, pues dos de los mayores desperdicios citados por Ohno san, que son el transporte y el inventario, deben estudiarse minuciosamente y mantenerse en el menor nivel posible. Debido al bajo índice de nacionalización en el área de logística de la planta, se privilegió el área de almacenamiento para los kits CKD importados y prácticamente cero área para los componentes nacionales, porque desde el inicio se concibió la recepción de pequeños lotes de estas piezas. La logística concebida fue entonces un mix de logística constituido de la siguiente forma:
1- Modalidad logística por región:
a) Proveedores de larga distancia (más de 300 km): Entrega directa (FOB27)
- Curitiba (PR): 1 Proveedor
b) Proveedores hasta 200 km: Milk Run
- Ruta Sur de Minas: 3 Proveedores
- Ruta región de Campinas: 5 Proveedores
- Ruta región de São Paulo: 7 Proveedores
- Ruta interior de São Paulo (Tatuí y Jundiaí): 2 proveedores
c) Reglas
- Horas detenidas en las ventanas del proveedor: 15 min + tol. de 5 min.
- Anomalías: Informar y solicitar orientación a la central de control en TDB.
Ej.: Posibilidad de exceder el tiempo de tolerancia.
2- Bid: Con la modalidad definida, se enumeran las premisas del Bid:
- Armado de la mejor ruta: El transportista tiene la libertad de armar la propuesta con alternativas y/o incluso desmembrando la ruta;
- Control: El transportista deberá presentar su capacidad de control de los camiones en tránsito;
- La cotización debe tener el costo abierto y detallado en reales por kilómetro recorrido; horas detenidas (peajes, seguros, etc.);
- Los transportistas preseleccionados (tres como máximo) recibirán la cartilla con el alcance del proyecto y tendrán 10 días para estudiarla y elaborar la propuesta;
- Las presentaciones (10 min) deberán agendarse, todas el mismo día y en horarios distintos preestablecidos. Naturalmente, para competidores de un Milk Run, deberá considerarse la puntualidad de la presentación.
3- Modulación de carga
a) Definir los equipos que se utilizarán en cada ruta;
b) Utilizar al máximo posible los embalajes preexistentes del proveedor;
c) Diseñar la modulación de carga con los embalajes de los proveedores y, si es necesario, desarrollar adaptadores que permitan el apilamiento entre embalajes distintos;
d) Definir un alcance de proyecto a mediano plazo de miniaturización y estandarización de embalajes apilables.
13- Conclusión
Presentamos los principales elementos de la Logística Lean con ejemplos prácticos de Toyota. No existe una única forma de implementar un proyecto de logística, sea Inbound u Outbound; deben estudiarse conjuntos de formatos logísticos que interactúen entre sí, haciendo que el sincronismo de la operación sea lo más armonioso posible, como el flujo caudaloso de un río, es decir, sin represamientos (material detenido generando inventario), enfocado en la constancia y en el menor Lead Time.
Apéndice
- Takt = Tiempo disponible para la producción dividido por la demanda del cliente.
- Honsha Plant = Antigua Koromo plant, una de las fábricas de Toyota Motor Corporation (TMC).
- TPS = Toyota Production System. Sistema de Producción Toyota.
- Genba = Término japonés para “lugar real”, normalmente utilizado para el piso de fábrica o cualquier lugar donde ocurre el trabajo que crea valor.
- Genchi genbutsu = Práctica vigente en Toyota que consiste en comprender plenamente determinada condición mediante la observación personal directa de la realidad.
- MRP = Material Requirement Planning = Planificación de los Requerimientos de Materiales.
- SKU= Stock Keeping Unit o Unidad de Mantenimiento de Inventario. Designa los diferentes ítems de un inventario, normalmente asociados a un código identificador.
- Round Trip = Viaje completo, es decir, los camiones que transportaban cargas se utilizaban en la ida y en la vuelta.
- Milk Run = Método para acelerar el flujo de materiales entre plantas en el que los vehículos siguen una ruta para hacer múltiples cargas y entregas en muchas plantas.
- Siders = Caja de camión cubierta con cierre lateral de cortina corrediza.
- TDB = Toyota do Brasil.
- OM = Orden de Modificación de ingeniería = Cambio en la especificación y/o en el diseño del producto.
- KANBAN = Dispositivo señalizador que autoriza y da instrucciones para la producción o el retiro de ítems en un sistema jalado (pull).
- CKD = Complete Knock Down = Conjunto (de piezas) totalmente desmontado.
- Lead time = Frecuencia con que una pieza o producto es completado por un proceso, según lo cronometrado por observación.
- LAD = Logistic Administration Division.
- OPPD = Overseas Production Planning Division.
- Cross docking = Instalación que selecciona y (re)combina una variedad de ítems provenientes de diversos proveedores para que sean enviados a los distintos clientes.
- Bid = Licitación para la contratación del mejor servicio.
- On time = Significa que un proceso se está haciendo en el momento correcto, es decir, no está atrasado ni adelantado, está a la hora correcta.
- Vanning plan = Plan de carga.
- Pitch = Cantidad de tiempo necesaria en un área de producción para completar un contenedor de productos.
- MURI= Sobrecarga de equipos u operadores, exigiendo un ritmo más intenso o acelerado, empleando más fuerza o esfuerzo, durante un período de tiempo mayor del que pueden soportar.
- MURA = Falta de regularidad en una operación.
- MUDA = Cualquier actividad que consuma recursos sin crear valor para el cliente.
- HEIJUNKA = Nivelación del tipo y de la cantidad de producción durante un período fijo de tiempo.
- FOB = Free On Board: Retiro y flete pagados por el cliente.
Nelson Eiji Takeuchi
Es gerente de proyectos del Lean Institute Brasil. Ingeniero, trabajó durante 15 años en Toyota do Brasil, de los cuales 1,5 años en OJT en la casa matriz Toyota Motor Corporation (Japón), enfocado en TPS, Control de Producción, Logística y Suministros. En Toyota do Brasil comenzó como Ingeniero Pleno y alcanzó el puesto de Gerente de Área de Administración Industrial, gestionando Control de Producción; Logística; Comercio Exterior; Suministros; Control de Calidad; Ingeniería de Instalaciones; Medio Ambiente; Seguridad Laboral; Proyectos; etc. Trabajó además en ARTEB como Gerente de Manufactura, en Sumidenso como Gerente de PCP / Suministros y en NEC do Brasil como ingeniero.
Agradecimientos
Al apoyo técnico de Juliana Santo, a Tamiris Masetto por la revisión del texto y al incentivo de José Roberto Ferro. Gracias a su inestimable colaboración, ha sido posible la publicación de este artículo.







