
Término relacionado
Almacenamiento en el punto de uso
Almacenamiento de piezas y materiales lo más cerca posible de las operaciones que los utilizan.
Ver términoMétodo de control de la producción en el que las actividades aguas abajo informan a las actividades aguas arriba sobre sus necesidades.


Método de control de la producción en el que las actividades aguas abajo informan a las actividades aguas arriba sobre sus necesidades. La producción jalada busca eliminar la sobreproducción y es uno de los tres componentes principales de un sistema de producción Just-in-Time completo.
En la producción jalada, una operación aguas abajo, ya sea interna o externa, proporciona información a la operación aguas arriba, generalmente mediante tarjetas kanban, sobre qué piezas y materiales se necesitan, en qué cantidad, cuándo y dónde. El proceso proveedor no produce nada sin que el cliente aguas abajo haya señalado la necesidad. Es lo opuesto a la producción empujada.
Existen tres formas básicas de sistemas jalados de producción:
Sistema jalado con supermercado
Es la forma más básica y difundida de producción jalada, también conocida como sistema de reposición o sistema jalado tipo A. En un sistema jalado con supermercado, cada proceso tiene una tienda, un supermercado, que almacena una cantidad determinada de cada artículo producido. Cada proceso produce solo lo necesario para reponer lo que se retira de su supermercado.
Normalmente, cuando el proceso aguas abajo retira material del supermercado, se envía un kanban u otro tipo de información aguas arriba al proceso proveedor, que entonces repondrá lo que se retiró.
Cada proceso es responsable de reponer su supermercado, de modo que la gestión diaria del lugar de trabajo es relativamente sencilla y las oportunidades de kaizen son relativamente fáciles de percibir. La desventaja de un sistema con supermercado es que un proceso necesita mantener un inventario de todas las piezas que produce, lo que puede no ser práctico si la variedad de piezas es muy grande.
Sistema jalado secuencial
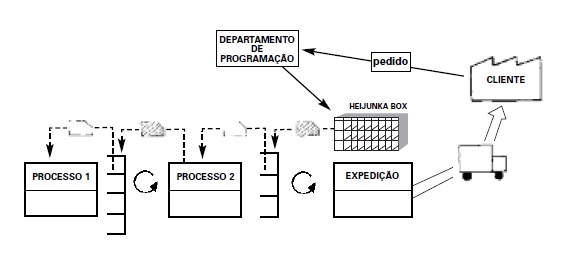
También conocido como sistema jalado tipo B, el sistema jalado secuencial puede emplearse cuando la variedad de piezas es demasiado grande para almacenarla en un supermercado. Los productos se fabrican básicamente bajo pedido y el inventario total del sistema se reduce al mínimo.
En un sistema secuencial, el departamento de programación debe establecer el mix correcto y la cantidad de productos que se van a producir. Esto puede hacerse colocando tarjetas kanban en una caja heijunka, generalmente al inicio de cada turno. Estas instrucciones de producción se envían entonces al proceso inicial del flujo de valor. Es habitual hacerlo en forma de una "lista secuencial". Cada uno de los procesos siguientes produce en secuencia los artículos que le llegan desde el proceso anterior. El FIFO de cada producto debe mantenerse de forma continua.
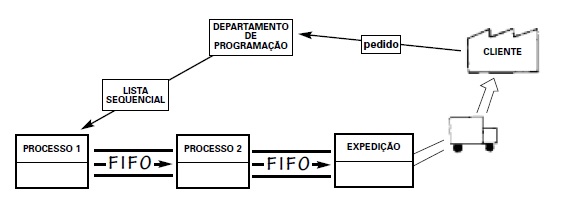
Un sistema secuencial genera presión para mantener lead times cortos y predecibles. Para que este sistema funcione eficazmente, es necesario comprender bien el patrón que siguen los pedidos de los clientes. Si los pedidos son difíciles de prever, el lead time de producción debe ser muy corto (menor que el lead time del pedido) o debe mantenerse un supermercado adecuado de productos terminados. Un sistema secuencial requiere una gestión rigurosa para sostenerse, y las mejoras en la planta pueden ser un desafío mayor.
Sistema jalado mixto secuencial y con supermercado
Los sistemas jalados con supermercado y secuenciales pueden emplearse conjuntamente en un sistema mixto, también conocido como sistema jalado tipo C. Un sistema mixto puede ser apropiado cuando se aplica una regla 80/20: un pequeño porcentaje de la gama de piezas (quizá el 20%) representa la mayor parte (quizá el 80%) del volumen de producción diario. Por lo general, se realiza un análisis para segmentar las piezas por volumen, según la frecuencia de pedidos: (A) alta, (B) media, (C) baja y (D) no frecuente.
El tipo D puede representar pedidos especiales o piezas de repuesto. Para manejar los artículos de poca rotación, se puede crear un kanban especial para el tipo D que represente, no una pieza específica, sino una determinada cantidad de capacidad. La secuencia de producción de los productos D se establece entonces mediante el método que utiliza el departamento de programación para las piezas del sistema jalado secuencial.
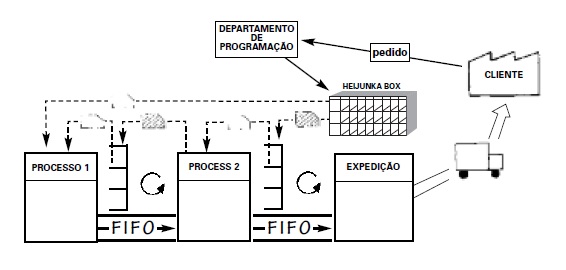
Un sistema mixto de este tipo permite aplicar selectivamente los sistemas con supermercado y secuencial, obteniendo los beneficios de cada uno, incluso en entornos en los que la demanda es compleja y variada. Los dos sistemas pueden funcionar al mismo tiempo, uno al lado del otro, horizontalmente, a lo largo de un flujo de valor completo, o pueden usarse para una pieza determinada en algunos tramos de su flujo de valor específico.
Un sistema mixto puede dificultar el balanceo del trabajo y la identificación de condiciones anormales. También puede resultar más difícil conducir y gestionar el kaizen. Por eso, para que el sistema mixto funcione eficazmente, se requiere una gestión muy rigurosa.
Artículo relacionado - "Conectando el montaje con los procesos por lotes mediante sistemas jalados básicos" - Autor: Art Smalley - Lean Institute Brasil. Haga clic aquí para leer el artículo completo.
"Conectando el montaje con los procesos por lotes mediante sistemas jalados básicos Los sistemas jalados son una parte fundamental de la manufactura lean y con frecuencia se malinterpretan y se consideran difíciles de implementar. En concreto, creo que un área de dificultad frecuente es encontrar la conexión adecuada entre los procesos de la línea de montaje y los procesos por lotes, como estampado, inyección, pintura, u operaciones como el mecanizado, por ejemplo.
Existen tres tipos básicos de sistemas jalados de producción: el sistema jalado con supermercado, el sistema jalado secuencial y el sistema jalado mixto, que combina elementos de los otros dos sistemas. En los tres casos, los elementos técnicos importantes para que el sistema tenga éxito son:
1. Productos que fluyen en lotes pequeños (creando "one piece flow" donde sea posible).
2. Jalar los procesos de acuerdo con el tiempo takt (sin permitir la sobreproducción).
3. Señalizar el reabastecimiento mediante un kanban.
4. Nivelar el mix de productos y la cantidad
Para conectar los procesos por lotes con la línea de montaje se utiliza el sistema jalado de producción, junto con un tipo específico de kanban conocido como kanban de señal. Existen al menos tres tipos diferentes de kanban de señal, y su uso apropiado depende de la naturaleza de su proceso y de su manufactura. Los tres tipos de kanban de señal son:
1. Kanban de producción por patrón
2. Kanban de fabricación por lotes
3. Kanban triangular
El kanban de producción por patrón establece un orden de producción fijo y algunas reglas básicas sobre el tamaño del lote, que puede variar un poco según la necesidad. Sin embargo, el patrón fundamental, o el orden de producción, se mantiene siempre. Esto crea una secuencia fija (es decir, un patrón) de producción que se repite continuamente. Por lo general, este estilo de producción es necesario en procesos de tratamiento térmico, pintura u otros procesos con secuencias de cambio específicas. Si bien la secuencia de productos debería ser fija en estos casos, la cantidad real producida en cada ciclo no es fija y varía según las necesidades del cliente. Esto se conoce como ciclo de reabastecimiento de pedido fijo/cantidad variable.
Por ejemplo, en un ciclo de ocho horas, las piezas siempre van de la A a la F (la dificultad de los cambios puede dictar este orden). El inventario del supermercado central es función del patrón del ciclo de reabastecimiento. Así, un ciclo de un día implica un inventario mínimo de un día que debe mantenerse en el supermercado; un ciclo de una semana significa un inventario de una semana. La principal desventaja del kanban de producción por patrón es que la secuencia es fija; no se puede saltar de la pieza C a la pieza F.
El kanban de producción por patrón establece un ritmo y una secuencia de producción. Siempre que el ritmo de toda la producción se mantenga cerca del tiempo takt y el supermercado comande el jalón entre los dos procesos, el sistema funciona. Es el primer paso, y el más básico, para establecer el control de la producción y el sistema jalado entre dos procesos separados por un supermercado.
Los pros son que crea un orden establecido donde antes no existía. También permite la mejor secuencia de producción para facilitar el cambio, si es necesario. Los contras son que no es un sistema just-in-time perfecto, ya que hay que esperar el turno en el orden en que avanza la fila, lo que implica cierto retraso. Lamentablemente, tampoco tiende a presionar al sistema para reducir los tiempos de cambio, el tiempo de inventario o el lead time (salvo por intervención de la gerencia).
Tablero de control de lotes
Producir por lotes con un tablero de control de lotes requiere crear un kanban físico para cada contenedor de piezas del sistema. En cuanto se consume el material del supermercado, el kanban se desprende de inmediato y se lleva periódicamente de vuelta al proceso de producción por lotes anterior, a un tablero que muestra todas las piezas y el espacio vacío entre cada tarjeta kanban del sistema. Este es un ejemplo de reabastecimiento jalado del tipo cantidad fija/pedido variable.
El regreso del kanban al espacio vacío del tablero indica que el inventario se ha consumido del supermercado; los kanbans no devueltos indican que todavía hay inventario en el supermercado. En cuanto se alcanza el punto de disparo predefinido, el operador de producción sabe que debe empezar a fabricar el producto para reabastecer el material en el supermercado. Si se alcanzan varios puntos de disparo a la vez, producción debe establecer reglas sobre qué se debe producir primero (en este escenario el patrón o la secuencia no es fija) y dónde producir. De lo contrario, los supervisores decidirán qué hacer basándose en la información disponible.
Este método tiene varias ventajas. Una es que la secuencia de programación es más flexible que con el kanban de producción por patrón. Otra es que ofrece una representación visual del consumo de inventario y pone de relieve los problemas emergentes en el supermercado central.
Este tipo de kanban también tiene desventajas. Requiere muchos kanbans si se tienen muchos tipos de piezas, y los kanbans deben traerse de vuelta a tiempo y de manera confiable para que el tablero de control de lotes sea preciso. Además, existe el problema inherente de que varias piezas alcancen el punto de disparo al mismo tiempo. En esas circunstancias, se necesita el juicio humano para decidir qué producir entre dos o más productos que han alcanzado el punto de disparo. Se requiere disciplina por parte de los programadores y supervisores para no permitir que se forme inventario antes de que sea necesario.
Kanban triangular
El método que Toyota seguiría la mayor parte del tiempo para conectar los procesos por lotes con el proceso posterior de montaje se denomina kanban triangular. A continuación se presenta un ejemplo, sin muchos detalles, de cómo usar este método en la implementación lean (consulte el manual Creating Level Pull del LIB para explicaciones más detalladas). El ejemplo supone que usted tiene un departamento de mecanizado por lotes que abastece a una línea de montaje final. El departamento de mecanizado tiene cinco máquinas que fabrican 11 variaciones de productos totalmente diferentes. La demanda de cada producto varía significativamente, al igual que el embalaje estándar de cada pieza. El tiempo de setup (cambio) es de unas tres horas."
Explore términos relacionados y profundice con análisis reales elaborados por nuestros responsables sectoriales.
Almacenamiento de piezas y materiales lo más cerca posible de las operaciones que los utilizan.
Ver término
Entienda cómo este concepto y esta mentalidad de gestión se aplicaron en la práctica para generar resultados reales de negocio.
Leer el artículo completo
Desarrolle habilidades de liderazgo y resolución de problemas en el gemba con el apoyo de nuestros especialistas.
Conocer la capacitación
