Beneficios de la implementación del Trabajo Estandarizado en ThyssenKrupp
Este artículo muestra los significativos resultados obtenidos (reducción del WIP en un 40%, reducción del desplazamiento del operador en 1.500 m/día, mejora de la productividad en un 9%, mayor satisfacción del operador y mejores condiciones de seguridad) con la implementación del Trabajo Estandarizado en dos estaciones de trabajo de una línea de mecanizado de cigüeñales de ThyssenKrupp - Campo Limpo.
ThyssenKrupp es uno de los grandes grupos tecnológicos que actúa en las áreas de Aceros, Productos Automotrices, Ascensores y Servicios. Tiene instalaciones en Europa, América del Norte, Central y del Sur y en Asia. Una de ellas se encuentra en Campo Limpo Paulista – SP (TKMCL), donde los sectores de forja y mecanizado producen cigüeñales, bielas, cubos de rueda, etc. para la industria automotriz de Brasil y para exportación.
Desde los años 90, la planta ha atravesado transformaciones significativas mediante un esfuerzo por crear flujo, pasando de un layout funcional a un layout por familia de productos. En 2001 y 2002 se pusieron en práctica nuevas herramientas como el Mapeo del Flujo de Valor (MFV) y la implementación de sistemas jalados (pull), además de la reducción de set-ups y la mejora del mantenimiento.
Una nueva etapa en la implementación lean en TKMCL
A partir de 2005, con la valorización del real y la creciente entrada de nuevas empresas en este mercado, cada vez más competitivo, TKCML consideró necesario un nuevo esfuerzo de mejora y reducción de costos. De este modo, decidió dar un gran salto en su desempeño, buscando completar el conjunto de herramientas lean ya implementadas.
Para alcanzar este nuevo nivel en la transformación lean de la planta, la empresa decidió implementar algunas nuevas herramientas lean como Creando Flujo Continuo (Gráfico de Balanceo del Operador), Sistema Jalado Nivelado, Logística Interna y Trabajo Estandarizado (TE). En este artículo mostraremos cómo fue la implementación del TE y los resultados iniciales obtenidos en un área piloto.
¿Qué es el Trabajo Estandarizado?
El Trabajo Estandarizado (TE) es una herramienta lean básica centrada en el movimiento y el trabajo del operador, aplicada en situaciones de procesos repetitivos con el objetivo de eliminar los desperdicios. Consiste en establecer procedimientos precisos para el trabajo de cada uno de los operadores en un proceso de producción, basándose en tres elementos:
1. Tiempo takt, el ritmo al que deben fabricarse los productos para atender la demanda del cliente.
2. Secuencia de trabajo en la que un operador realiza sus tareas dentro del tiempo takt.
3. Inventario estándar en proceso, incluidos los artículos en las máquinas necesarios para mantener el proceso funcionando de manera suave y continua.
El TE permite la práctica del Just In Time y del Jidoka (Autonomatización), además de asegurar una estabilidad básica en los procesos para garantizar que las eventuales mejoras se mantengan de forma continua.
Cabe destacar que Trabajo Estandarizado no es sinónimo de Estándar de Trabajo. ThyssenKrupp ya contaba con los Estándares de Trabajo básicos, como los documentos que contienen las especificaciones del proceso (longitudes, diámetros, tolerancias, etc.), pero no tenía Trabajo Estandarizado.
La implementación del Trabajo Estandarizado
La técnica se difundió en un Workshop específico de dos días con contenido teórico, ejemplos y ejercicios prácticos en la planta (Haga clic aquí para saber más sobre esta capacitación). Se seleccionaron participantes tanto del área piloto en la línea de producción de cigüeñales como de otras áreas, como bielas y forja, para facilitar la difusión posterior.
Los primeros pasos consistieron en la toma de tiempos operativos en el propio lugar de trabajo mediante la observación directa en el "gemba" (piso de fábrica), dejando de lado los tiempos estándar de Ingeniería, y en el apoyo de los líderes y operadores involucrados para construir el Gráfico de Balanceo del Operador (GBO) de cada operador, tomando como referencia el tiempo takt.
La figura 1 muestra cómo, antes de la implementación del TE, los tiempos de ciclo de los operadores superaban el tiempo takt; es decir, no lograban atender la demanda de los clientes con la jornada laboral existente, lo que obligaba a la empresa a recurrir a horas extras. Tras la implementación del TE, los operadores pudieron trabajar por debajo del takt, lo que significó atender la demanda con holgura. A lo largo del artículo se destacan los cambios realizados.
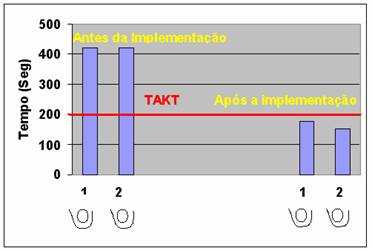
Figura 1 - Gráfico de Balanceo del Operador (GBO)
A su vez, también se relevaron los tiempos de los procesos automáticos, cuando la máquina operaba, así como las actividades adicionales (p. ej., caminar), lo que dio origen a la Tabla de Combinación del Trabajo Estandarizado (TCTE), como se muestra en la figura 2.
Tomando como base el GBO mostrado en la figura 1 (antes de la mejora), fue posible desarrollar la TCTE, presentada en la figura 2, en la que se hace evidente la sobrecarga de trabajo de ambos operadores, que excede el tiempo takt.
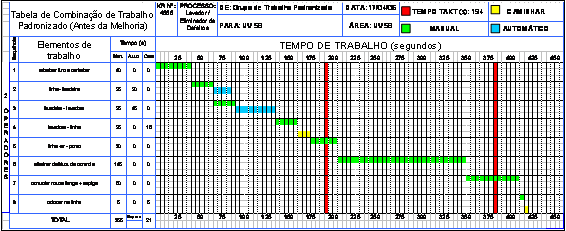
Figura 2 - Tabla de Combinación del Trabajo Estandarizado – TCTE (antes de la implementación)
La implementación del Trabajo Estandarizado supuso las siguientes mejoras:
1. Distribución de las cargas de trabajo dentro del tiempo takt, atendiendo la demanda del cliente sin necesidad de horas extras.
2. Transferencia de elementos de trabajo a operaciones anteriores (control de roscas), aprovechando mejor a los operadores;
3. Ocupación de los tiempos automáticos con operaciones manuales (desbarbado de orificios y estampado);
4. Con la separación de las operaciones ya no es necesario caminar, lo que evita este desperdicio;
5. Con la reducción de la carga de trabajo, trabajando al ritmo del takt, se eliminó el desperdicio de la espera (falta de piezas en la operación posterior).
Así, el contenido del trabajo de los operadores tras el TE quedó como se muestra en la figura 3.
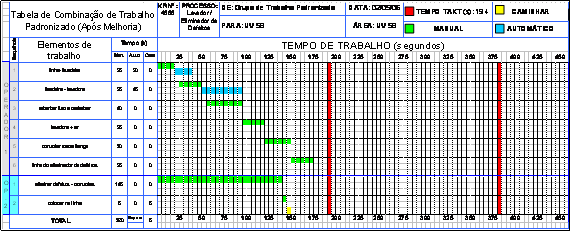
Figura 3 - Tabla de Combinación del Trabajo Estandarizado – TCTE (después de la implementación)
Una vez elaborada y aceptada la nueva TCTE (figura 3) por el equipo y por los operadores, se estandarizó la operación mediante el DTE (Diagrama de Trabajo Estandarizado), como se muestra en la figura 4.
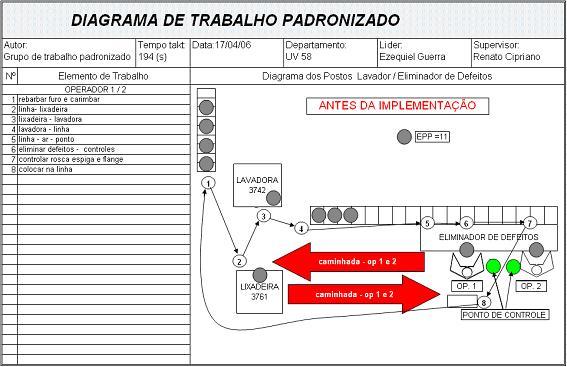
Figura 4a - Diagrama del Trabajo Estandarizado (DTE), Antes
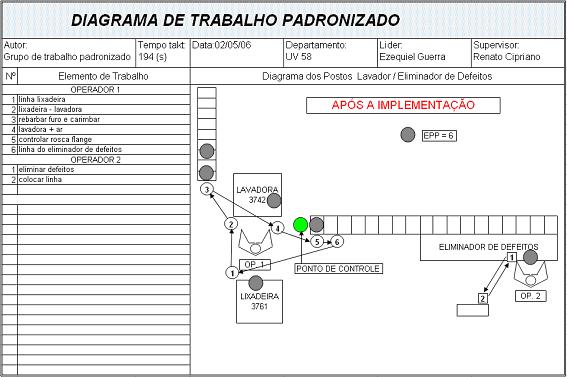
Figura 4b - Diagrama del Trabajo Estandarizado (DTE), Después
Beneficios de la implementación
Sin realizar ninguna inversión, mediante la implementación del Trabajo Estandarizado la planta logró lo siguiente:
1. Reducción del WIP (Inventario Estándar en Proceso) de alrededor del 40%.
2. Disminución de la carga de trabajo con la eliminación de la caminata (1500 m/día) y la transferencia de trabajo a la operación anterior.
3. Aumento de productividad con el balanceo de las operaciones, ya que las piezas se producen dentro del takt, evitando la sobrecarga y las horas extras (2 horas/día). Por lo tanto, una mejora del 9% en la productividad
4. Satisfacción de los operadores: “¿Por qué no pensaron en esto antes?” fue una frase dicha por uno de los operadores que muestra la satisfacción con la implementación del TE, entendiendo que esta herramienta vino a mejorar la operación desde su propio punto de vista.
5. Disminución del riesgo de accidentes. Entre las operaciones existe un desnivel y, cuando se separaron las operaciones, eliminando las caminatas, los operadores ya no suben ni bajan este escalón, lo que evita riesgos de accidentes.
Lecciones aprendidas
La aplicación del TE demostró ser una herramienta poderosa para la sostenibilidad de los kaizens. La empresa tiene ahora las condiciones para implementar mejoras que efectivamente se sostienen en el tiempo y, con ello, los operadores pueden participar directamente. El equipo de la empresa involucrado en el trabajo descubrió nuevas oportunidades de mejora, hasta entonces desconocidas.
Otros elementos del sistema lean, como el sistema jalado con bajos inventarios, el flujo continuo basado en el takt, etc., se volvieron más sólidos y hicieron más evidentes los problemas en el área piloto. De este modo, con el TE y métodos adecuados de resolución de problemas, es posible garantizar la estabilidad de los procesos.
La inclusión de los operadores y líderes en la planificación del trabajo fue fundamental. Con ello, los programas de participación y sugerencias cobraron más sentido, ya que, finalmente, el operador pudo participar en la definición y mejora de su propio trabajo.
La capacitación de los operadores se facilitó mucho gracias a la claridad del contenido, de la secuencia y del inicio y fin de cada operación.
Expansión a otras áreas de TKCML
El aprendizaje y los grandes beneficios obtenidos con el TE en una línea piloto de mecanizado de cigüeñales permitirán que el equipo de multiplicadores capacitado lo extienda a otras líneas de esta área, así como a las secciones de bielas, forja, entre otras, y, con ello, impulsar el salto en la transformación lean de ThyssenKrupp Metalúrgica Campo Limpo.
¿Le gustaría saber más? Lea el artículo de Michael Ballé sobre Cómo comenzar a implementar el trabajo estandarizado
Bibliografía
En el manual Creando Flujo Continuo, de Harris, Rick y Rother, Michael (Lean Institute Brasil, 2002), usted aprenderá a construir el Gráfico de Balanceo del Operador.
Para más información sobre los principales términos lean, consulte el Léxico Lean (Lean Institute Brasil, 2003).
Sobre los autores
Marino Kishida es especialista en lean del Lean Institute Brasil. Fue Gerente de Producción de la planta de Indaiatuba de Toyota do Brasil, donde se produce el Corolla.
Ezequiel Guerra es Maestro General de Mecanizado y Adriano Silva es Ingeniero Júnior, ambos de TKMCL.
Colaboradores del workshop de Trabajo Estandarizado: João Luiz Marassi, Luis Fernando Ruffino, Alessandro Pessoto, Elcio Ferracini y Renato Cipriano de TKMCL y Gilberto Kosaka del Lean Institute Brasil.
Kishida, Marino (Lean Institute Brasil)
Silva, Adriano Henrique (ThyssenKrupp)
Guerra, Ezequiel (ThyssenKrupp)